
Home/Koper Aan Messing Solderen
Koper Aan Messing Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
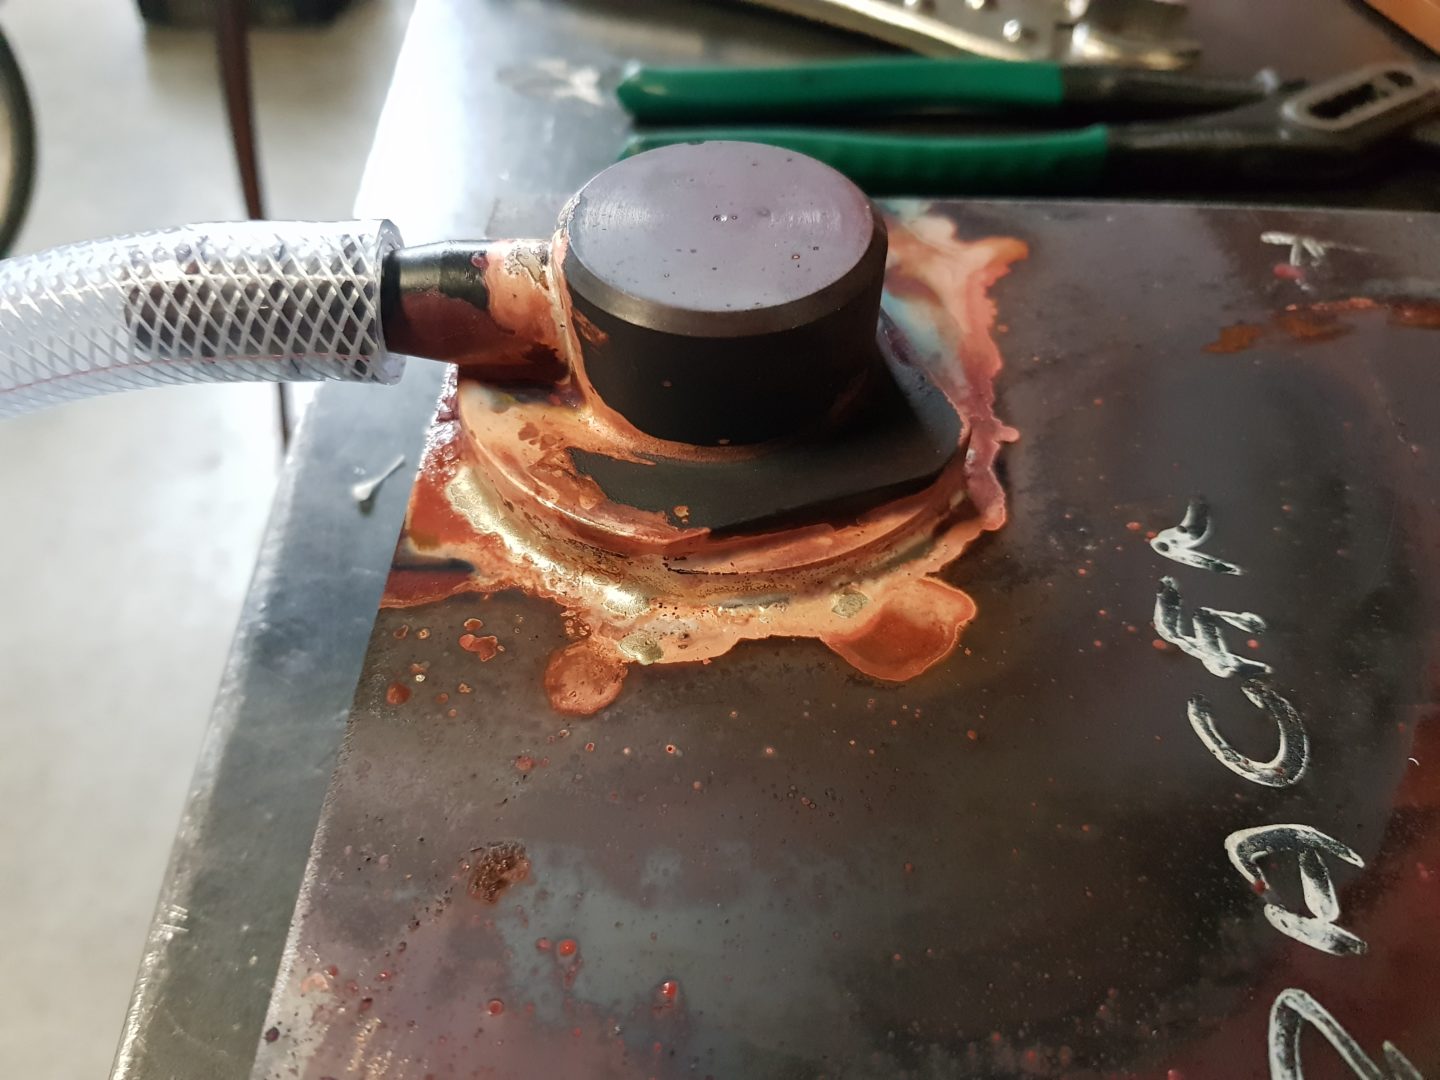
Koper aan messing solderen: twee familieleden die niet samen willen smelten
Koper aan messing solderen staat bij ons in Naaldwijk zo vaak op de planning dat ons team het bijna blind zou kunnen, al doen wij dat natuurlijk nooit. Het is een opvallende combinatie. Messing is in wezen koper waar zink doorheen is gemengd, dus u zou verwachten dat de twee zich als vanzelf laten samensmelten. Het tegendeel is waar. Juist dat beetje zink maakt lassen tot een gok die bijna altijd verkeerd uitpakt. Neem een situatie die wij in allerlei varianten voorbij zien komen. Iemand brengt een koperen leiding binnen met een messing koppeling eraan die ooit is vastgelast. De naad lijkt op een spons, het messing eromheen is roze verkleurd en er sijpelt water uit. Niemand heeft daar iets fout gedaan uit onwil. De techniek paste gewoon niet bij het materiaal. Bij Westland Metaalbewerking kiezen wij daarom voor hardsolderen. Wij brengen beide delen met onze handbrander op propaan en zuurstof op temperatuur, zonder dat één van de twee vloeibaar wordt. Het zilversoldeer zoekt zijn weg in de smalle kier tussen koper en messing en verbindt ze daar met elkaar. Wat overblijft, is een dichte, sterke naad waarbij beide metalen hun eigen karakter houden. Hieronder leest u waarom dat werkt, hoe wij het aanpakken en wat de verbinding in de praktijk aankan.
Een combinatie die overal opduikt
Dat wij deze verbinding zo vaak maken, is geen toeval. Ontwerpers kiezen koper waar warmte snel getransporteerd moet worden of waar een buis gebogen moet kunnen worden. Messing kiezen ze voor delen die gedraaid of gefreesd worden, omdat het zich zo goed laat verspanen. Het gevolg is dat koperen buizen en messing kranen, fittingen en koppelingen elkaar overal tegenkomen: in leidingwerk, in koelers, in machines. En op elk van die kruispunten moet iemand bepalen hoe de twee aan elkaar komen.
Met de hand, en dat zeggen wij eerlijk
Wij solderen met de hand, met een brander. Een oven of een inductie-installatie hebben wij niet, en dat vinden wij ook niet nodig voor het werk dat bij ons binnenkomt. Juist bij koper aan messing solderen is een handbrander een voordeel, omdat wij de vlam per verbinding kunnen sturen en meteen zien hoe de twee metalen reageren. Een vakman die al jaren met deze combinatie werkt, leest aan de flux en het metaal af wanneer het moment daar is. Dat geldt voor een enkel reparatiestuk net zo goed als voor een kleine serie.
Waarom lassen afvalt en koper aan messing solderen overblijft
De keuze voor koper aan messing solderen is geen kwestie van smaak. Ze volgt rechtstreeks uit wat de twee metalen doen zodra ze heet worden. Er zijn twee mechanismen die lassen in de weg zitten.
Kokend zink
Zink heeft een kookpunt van ongeveer negenhonderd graden. Koper heeft ongeveer honderd graden meer nodig voordat het smelt. Wie last, gaat ver over beide grenzen heen, en dus verlaat het zink het messing als damp nog voordat het koper goed en wel vloeibaar is. Boven de naad verschijnt een witte walm. In de naad blijft een gatenkaas achter met messing dat zwakker is geworden en een rodere tint heeft gekregen. Bij hardsolderen komen wij niet in de buurt van dat kookpunt, en daarom blijft het zink netjes waar het hoort.
Ongelijke opwarming
Het tweede mechanisme valt minder op, maar is net zo belangrijk. Koper is een uitstekende warmtegeleider, messing een stuk minder. Breng warmte in een koperen buis en die verspreidt zich direct over de hele lengte. Breng dezelfde warmte in messing en die blijft op de plek waar u hem neerzet. Zou u beide delen op dezelfde manier verhitten, dan schiet het messing door terwijl het koper nog achterloopt. Met een lasboog is dat amper te sturen, maar met een soldeerbrander wel.
Hechting over de hele lengte
Bij een lasnaad zit alle kracht in een smal randje. Bij hardsolderen werkt het anders. Het soldeer grijpt zich vast aan zowel het koper als het messing en vult de complete overlapping, van de ene kant tot de andere. Al die vierkante millimeters dragen samen de belasting. Daardoor is de verbinding verrassend sterk, terwijl het soldeer op zichzelf zachter is dan de twee metalen. En omdat niets vloeibaar wordt, verandert er niets aan de vorm van de delen.

De vlam op het koper: zo pakken wij koper aan messing solderen aan
Wie ons aan het werk ziet, denkt misschien dat het allemaal om de brander draait. In werkelijkheid is de helft van het werk al gedaan voordat de vlam aangaat.
Eerst kijken of het past
De sterkte van de verbinding hangt af van hoe goed de delen op elkaar aansluiten. Er moet genoeg overlap zijn en de opening tussen de delen moet overal gelijk en smal zijn. Ons zilversoldeer werkt het best bij een kier van 0,05 tot 0,1 millimeter. Bij standaard fittingen klopt dat meestal vanzelf, maar een ingedeukte of licht ovale buis gooit roet in het eten. Zo’n afwijking is vaak precies de reden dat een oude verbinding is gaan lekken, dus wij meten dat na. Maken wij een deel zelf, dan draaien of frezen wij het op de juiste maat. Vervolgens gaat al het vet en vuil van beide vlakken af.
Het soldeer en de flux
Bij koper aan messing solderen werken wij met zilversoldeer met een zilveraandeel van vijfenvijftig procent, gecombineerd met een flux die geschikt is voor beide metalen. Van alles wat wij op de plank hebben, wordt dit soldeer het vroegst vloeibaar, en bij messing levert elke graad die u bespaart extra veiligheid op. Het hecht bovendien aan koper net zo makkelijk als aan messing. Fosforkoper, dat bij koper op koper zonder flux zijn werk doet, valt hier grotendeels af. De schoonmaakwerking van het fosfor geldt alleen voor koperoxide, en de vloeitemperatuur ligt hoger. Op zwaar, dikwandig werk zetten wij het met flux soms nog in, maar dun messing krijgt bij ons altijd zilver.
De warmte op het koper richten
Nu het eigenlijke solderen. Wij houden de vlam vooral op het koperen deel en laten het messing via de verbinding mee opwarmen. Dat klinkt tegenstrijdig, omdat het messing het kwetsbare metaal is. Maar het koper lekt zijn warmte zo snel weg dat het simpelweg meer nodig heeft. Door de vlam daar te concentreren en continu te laten bewegen, bereiken beide metalen ongeveer tegelijk de juiste temperatuur en blijft het messing buiten de gevarenzone. Pas wanneer het metaal zelf heet genoeg is, raakt de soldeerstaaf de naad. Soldeer kruipt altijd naar het warmste punt, dus met deze aanpak sturen wij het ook nog de goede kant op.
De controle achteraf
Is het soldeer aan de andere kant van de overlapping tevoorschijn gekomen, dan weten wij dat de kier helemaal dicht zit. Daar kijken wij bij elke naad naar. De fluxresten spoelen en borstelen wij volledig weg, want die zouden het metaal op den duur aantasten. Is het onderdeel zichtwerk, dan slijpen en polijsten wij de warmteverkleuring rond de naad weg.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Fittingen, koppelingen en machinedelen: koper aan messing solderen in de praktijk
Grofweg drie soorten opdrachten komen bij ons binnen waarbij koper aan messing solderen de kern van het werk is. Elk heeft zijn eigen verhaal.
Leidingwerk, koelers en warmtewisselaars
De bekendste toepassing is leidingwerk: een koperen buis met een messing kraan, koppeling, fitting of appendage. Bijna altijd wordt zo’n overgang gesoldeerd. Daarnaast komen koper en messing samen in warmtewisselaars, koelers en condensors. Die repareren wij en bouwen wij ook nieuw, en een lekkende lamel, pijpplaat of aansluiting maken wij weer dicht. Voor de tuinbouw, waar een installatie het hele seizoen moet blijven draaien, is dat werk dat wij goed kennen.
Een voorbeeld uit de machinebouw
Stel dat een machinebouwer een messing gedraaid huis heeft waar een koperen buisje in moet dat warmte afvoert. Het messing is gekozen omdat het zich zo makkelijk laat draaien, het koper vanwege zijn geleiding. Lassen is hier geen optie. Wij kunnen zo’n opdracht van begin tot eind in eigen huis doen: het messing huis draaien, het koperen buisje op lengte zagen en buigen, de pasvorm controleren en daarna beide delen aan elkaar solderen. De machinebouwer krijgt een compleet onderdeel terug in plaats van losse stukken die hij nog moet laten verbinden.
Onderdelen die niet meer te koop zijn
De derde groep bestaat uit reparaties. Een stuk uit een oude machine, een apparaat of een gereedschap waarvan de fabrikant allang verdwenen is. Dankzij hardsolderen blijft het originele onderdeel behouden. Wel beoordelen wij eerst of het metaal rond de schade nog gezond genoeg is. Blijkt het metaal te ver aangetast, dan hoort u dat van ons, en kijken wij samen of een nieuw exemplaar de verstandigere weg is.
Van één stuk tot een vaste serie
Niet elke opdracht is eenmalig. Sommige klanten sturen ons maandelijks een vaste hoeveelheid onderdelen. Een vaste klant uit Limburg laat ons bijvoorbeeld iedere maand een vijftigtal kleine warmtewisselaars solderen, met RVS-pijpjes in een messing blokje. Dat is een andere metaalcombinatie, maar het principe is hetzelfde: het messing bepaalt hoe heet wij mogen gaan. Bij series zorgen wij dat elke verbinding op dezelfde manier wordt voorbereid en gesoldeerd, zodat u telkens dezelfde kwaliteit terugkrijgt. Heeft u een terugkerende vraag waarbij koper aan messing solderen een vast onderdeel is, dan maken wij daar graag afspraken over.
Waar wij niet aan beginnen
Water- en cv-leidingen in woonhuizen horen bij een installateur, en daar laten wij ze ook. Ons werk gebeurt in de werkplaats, met onderdelen die naar ons toe komen of die wij zelf maken.
Dicht, duurzaam en bestand tegen vocht: wat u mag verwachten van koper aan messing solderen
Een verbinding tussen koper en messing zit vaak jaren in een installatie, soms op plekken waar het nat, warm of zout is. Wat mag u verwachten?
Dicht onder druk
Wanneer de kier goed gevuld is, levert koper aan messing solderen een verbinding op die geen vloeistof of gas doorlaat en die tegen de druk in leidingwerk kan. Dat zit hem in de volledig benutte overlapping, niet in een dikke rups soldeer aan de buitenkant. Onderdelen waar druk op komt te staan, kunnen wij na het solderen afsluiten met doppen, onder druk zetten en controleren of er ergens iets weglekt. Werkt u met een opgegeven drukklasse, laat het ons dan weten, want dan houden wij daar bij de uitvoering rekening mee.
Nauwelijks galvanische aantasting
Twee verschillende metalen in een vochtige omgeving kunnen elkaar aantasten, waarbij het minst edele metaal het onderspit delft. Hoe verder de metalen in dat opzicht uit elkaar liggen, hoe groter het risico. Koper en messing zitten heel dicht bij elkaar, omdat messing grotendeels uit koper bestaat, en het risico is dus klein. Bij een combinatie als aluminium en koper is dat een heel ander verhaal.
Ontzinking in nat en zout water
Er is wel één ding om rekening mee te houden. Messing dat lang in nat of zout water staat, kan last krijgen van ontzinking. Het zink verdwijnt dan geleidelijk uit het oppervlak en wat achterblijft, is een poreuze koperhuid. Dat ligt aan het messing zelf en niet aan de soldeernaad. Voor de jachtbouw, waar zout water een vaste factor is, is dat goed om te weten. Vertel ons vooraf in welke omgeving uw onderdeel komt, want sommige messingsoorten houden in zulke omstandigheden beter stand dan andere.
Van aanvraag tot levering
Wij werken met een vaste volgorde. Op dag één komt uw aanvraag binnen en bellen wij u terug. Op dag één tot twee zagen, draaien of buigen wij de delen op maat en maken wij ze passend en schoon. Op dag twee tot drie volgt het koper aan messing solderen zelf. Gaat er straks vloeistof of gas doorheen, dan controleren wij het onderdeel onder druk op lekken, en zo nodig maken wij de naad nog mooi. In de regel staat uw onderdeel na drie tot vijf dagen klaar.
Contact en levering
U kunt beginnen met een foto, schets of tekening waar de maten op staan. Wij bellen u terug voor de details, en kort daarna weet u wat het kost en wanneer het klaar is. Telefonisch zijn wij van maandag tot en met vrijdag tussen 8:00 en 17:00 bereikbaar op +31 6 42 96 28 78. Het klare werk wacht op u in onze werkplaats in Naaldwijk, en voor adressen in het Westland, Den Haag, Rotterdam en Delft brengen wij het langs.
Veelgestelde vragen over koper aan messing solderen
Dat lukt in de praktijk niet goed, door het zink dat in messing zit. Zink kookt bij ongeveer negenhonderd graden. Koper heeft rond de duizend graden nodig om te smelten. Tijdens het lassen gaat het zink dus al in rook op voordat beide metalen samen vloeibaar zijn. U houdt dan een poreuze naad over met verzwakt en verkleurd messing. Daarbij komt dat koper zijn warmte veel sneller kwijtraakt dan messing, waardoor ze niet gelijk opwarmen. Bij hardsolderen blijven wij onder het kookpunt van zink. Het soldeer verbindt de twee metalen zonder dat een van beide hoeft te smelten.
Wij werken met zilversoldeer waarvan vijfenvijftig procent zilver is. Daarbij gebruiken wij een flux die op allebei de metalen werkt. Dit soldeer wordt bij een relatief lage temperatuur vloeibaar. Voor messing is dat belangrijk, omdat het zink dan ruim onder zijn kookpunt blijft. Het hecht ook even goed aan koper als aan messing. Fosforkoper is voor deze combinatie minder geschikt, omdat het hoger vloeit en de reinigende werking alleen op koper geldt. Op dikwandig werk gebruiken wij het soms nog met flux. Dunwandig messing solderen wij altijd met zilver.
Koper voert warmte veel sneller af dan messing. Wat wij erin stoppen, verspreidt zich meteen over het hele koperen deel. Messing houdt de warmte juist vast op de plek waar die binnenkomt. Zouden wij beide delen gelijk verwarmen, dan wordt het messing te heet voordat het koper zover is. Door de vlam vooral op het koper te houden, lopen beide delen ongeveer gelijk op. Het messing warmt dan mee via de verbinding zelf. Bijkomend voordeel is dat het soldeer naar de warmste plek trekt en zo de naad goed vult. Het is een kleine verschuiving van de vlam met een groot effect.
Ja, mits de spleet volledig met soldeer gevuld is. Dan is de verbinding dicht en geschikt voor leidingwerk onder druk. Daarom besteden wij veel aandacht aan de pasvorm, want die bepaalt of het soldeer de kier helemaal in trekt. Na het solderen kijken wij of er aan de andere kant van de overlapping soldeer zichtbaar is. Is dat zo, dan is de kier over de volle lengte gevuld. Drukhoudende onderdelen kunnen wij daarna afdoppen, onder druk zetten en controleren op lekkage. Moet uw onderdeel aan een bepaalde drukklasse voldoen, meld dat dan vooraf. Dan nemen wij dat mee in de uitvoering.
Daar hoeft u zich weinig zorgen over te maken. Messing bestaat grotendeels uit koper, waardoor beide metalen dicht bij elkaar liggen in edelheid. Galvanische aantasting speelt vooral bij metalen die ver uit elkaar liggen, zoals aluminium en koper. Wel kan messing in nat of zout water op den duur ontzinken. Het zink verdwijnt dan uit het oppervlak en er blijft poreus koper over. Dat is een eigenschap van het messing en niet van de soldeernaad. Komt uw onderdeel in zo’n omgeving, vertel het ons dan. Er zijn messingsoorten die daar beter tegen kunnen.
Zeker, dat is een van de meest voorkomende klussen in onze werkplaats. Wij beginnen met het controleren van de buis, want die moet rond en op maat zijn. Ook de speling tussen buis en fitting meten wij na. Een afwijking daarin is vaak de reden dat een eerdere verbinding lekte. Daarna maken wij beide delen schoon, brengen wij flux aan en verwarmen wij met de nadruk op het koper. Zit er een rubber ring, pakking of kunststof deel in de fitting, dan halen wij dat er eerst uit of schermen wij het af. Die materialen kunnen niet tegen de hitte van het solderen. Het resultaat is een fitting die rondom dicht zit.
Nee, water- en cv-leidingen in woningen laten wij aan een installateur over. Wij werken in onze eigen werkplaats in Naaldwijk. Daar solderen wij onderdelen die bij ons worden gebracht of die wij zelf maken. Denk aan leidingdelen, warmtewisselaars, machineonderdelen en reparaties van onvervangbare stukken. Onze opdrachtgevers komen onder meer uit de tuinbouw, de food, de jachtbouw en de medische sector. Ook particulieren met een bijzonder onderdeel kunnen bij ons terecht. Twijfelt u of uw klus bij ons past, bel ons dan even. Wij zeggen het eerlijk als u beter ergens anders kunt aankloppen.
Begin met een foto, schets of tekening waarop de maten staan. Geef aan welke delen van koper en welke van messing zijn. Vermeld ook het aantal stuks en de toepassing van het onderdeel. Wij nemen daarna telefonisch contact met u op om de details en de planning door te spreken. Kort daarop krijgt u een prijs en een levertijd. Liever direct contact, bel dan +31 6 42 96 28 78 op werkdagen tussen 8:00 en 17:00. U kunt het onderdeel brengen en ophalen aan de Industriestraat 6G in Naaldwijk. Voor klanten in het Westland, Den Haag, Rotterdam en Delft verzorgen wij ook de bezorging.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
