
Home/Druktest Op Soldeerwerk
Druktest Op Soldeerwerk
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
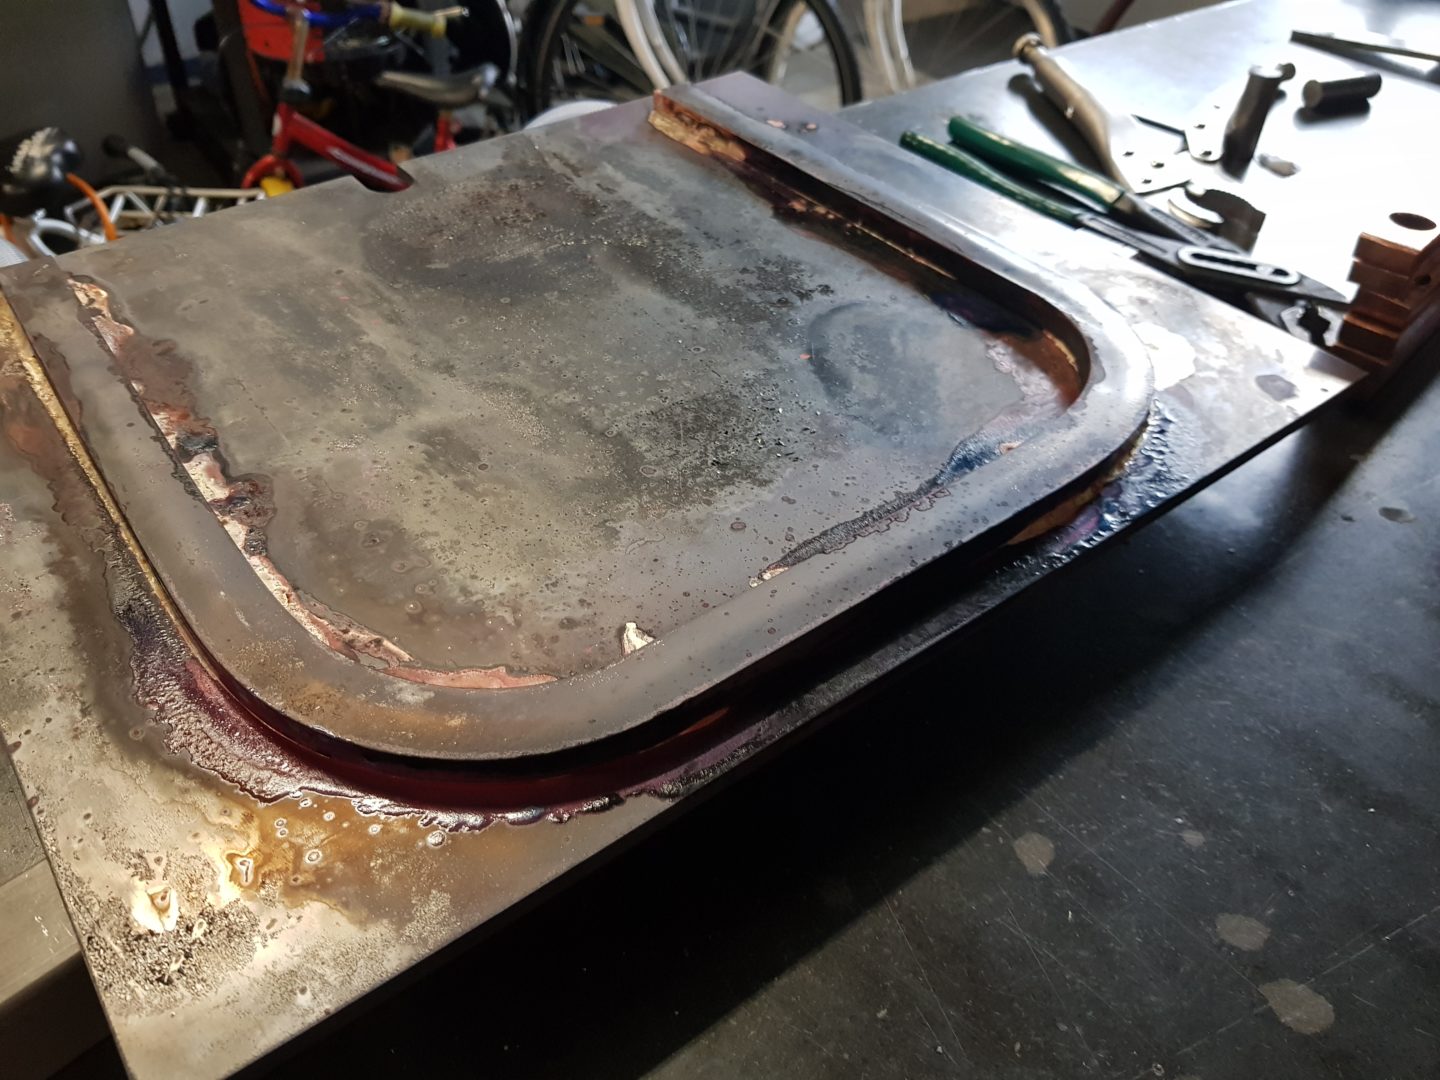
De druktest: weten dat een gesoldeerde verbinding dicht is
Een druktest is voor ons team bij Westland Metaalbewerking de manier om zwart op wit te krijgen wat een vakman op het oog al vermoedt: deze verbinding houdt het. Wij solderen in onze werkplaats in Naaldwijk veel onderdelen waar vloeistof of gas doorheen gaat, zoals warmtewisselaars, leidingdelen, koelers en condensors. Bij zulke onderdelen is dicht niet een kwestie van smaak. Een klein lek in een warmtewisselaar kan een heel proces verstoren, en een druppel uit een leiding in een machine kan schade geven op een plek waar u het niet verwacht. Daarom bieden wij voor drukhoudende onderdelen een druktest aan. Het principe is eenvoudig. Wij sluiten het onderdeel af, brengen er druk op en kijken of het die druk zonder verlies vasthoudt. Houdt het onderdeel de druk vast zonder lekkage, dan weet u dat de soldeerverbindingen dicht zijn voordat het werk bij u wordt ingebouwd. Wij willen daar wel meteen eerlijk bij zijn. Niet elk werkstuk dat onze werkplaats verlaat, krijgt standaard een druktest. Voor veel onderdelen is een zorgvuldige visuele controle genoeg, en een test kost tijd. Op deze pagina leggen wij uit hoe wij de druktest uitvoeren, wanneer hij zinvol is, wat eraan voorafgaat en wat u ons moet vertellen als u er een wilt.
Wat een druktest wel en niet bewijst
Een druktest laat zien of een onderdeel op het moment van testen dicht is bij de druk waarmee wij testen. Dat is precies wat u wilt weten voordat iets in een installatie verdwijnt. Wat een druktest niet doet, is een slechte voorbereiding goedmaken. Een verbinding die net dicht is maar nauwelijks soldeer in de spleet heeft, kan een test doorstaan en het later toch laten afweten. Daarom is de druktest bij ons het sluitstuk van een zorgvuldig proces en geen vervanging ervan.
Series en losse stuks
Bij een serie is betrouwbaarheid misschien nog belangrijker dan bij een los onderdeel. Een vaste klant uit Limburg laat ons maandelijks rond de vijftig kleine warmtewisselaars solderen, telkens een messing blokje waarin twee RVS pijpjes komen. Bij zo’n serie moet elk stuk hetzelfde resultaat geven, want één lekkende warmtewisselaar is onbruikbaar. Of en hoe een serie wordt getest, spreken wij vooraf met de klant af. Bij een los onderdeel, zoals een gerepareerde koeler, maken wij die afweging samen met u bij de aanvraag. Het uitgangspunt is in beide gevallen hetzelfde: de controle moet passen bij het risico van een lek.
Zo voeren wij een druktest uit
De werkwijze van een druktest bij ons is overzichtelijk. Eerst maken wij het gesoldeerde onderdeel helemaal schoon. Daarna sluiten wij alle openingen af, zodat het onderdeel een gesloten geheel vormt. Vervolgens brengen wij druk aan en controleren wij of het onderdeel die druk vasthoudt en of er ergens iets ontsnapt. Is alles dicht, dan is het onderdeel klaar voor de laatste afwerking en de levering.
Eerst schoon, dan testen
Het schoonmaken voor de druktest klinkt als een detail, maar het is essentieel. Na het solderen blijft er flux achter rond de naad. Een deel daarvan stolt tot een harde, glasachtige laag. Die laag kan een klein lek tijdelijk afsluiten, waardoor een onderdeel tijdens de test dicht lijkt terwijl het dat niet is. Na verloop van tijd lost de flux op of breekt hij af, en dan komt het lek alsnog tevoorschijn. Daarom verwijderen wij de fluxresten volledig voordat er druk op het onderdeel komt. Dat doen wij overigens ook zonder druktest, omdat fluxresten vocht aantrekken en het metaal op den duur kunnen aantasten.
Afdoppen en druk zetten
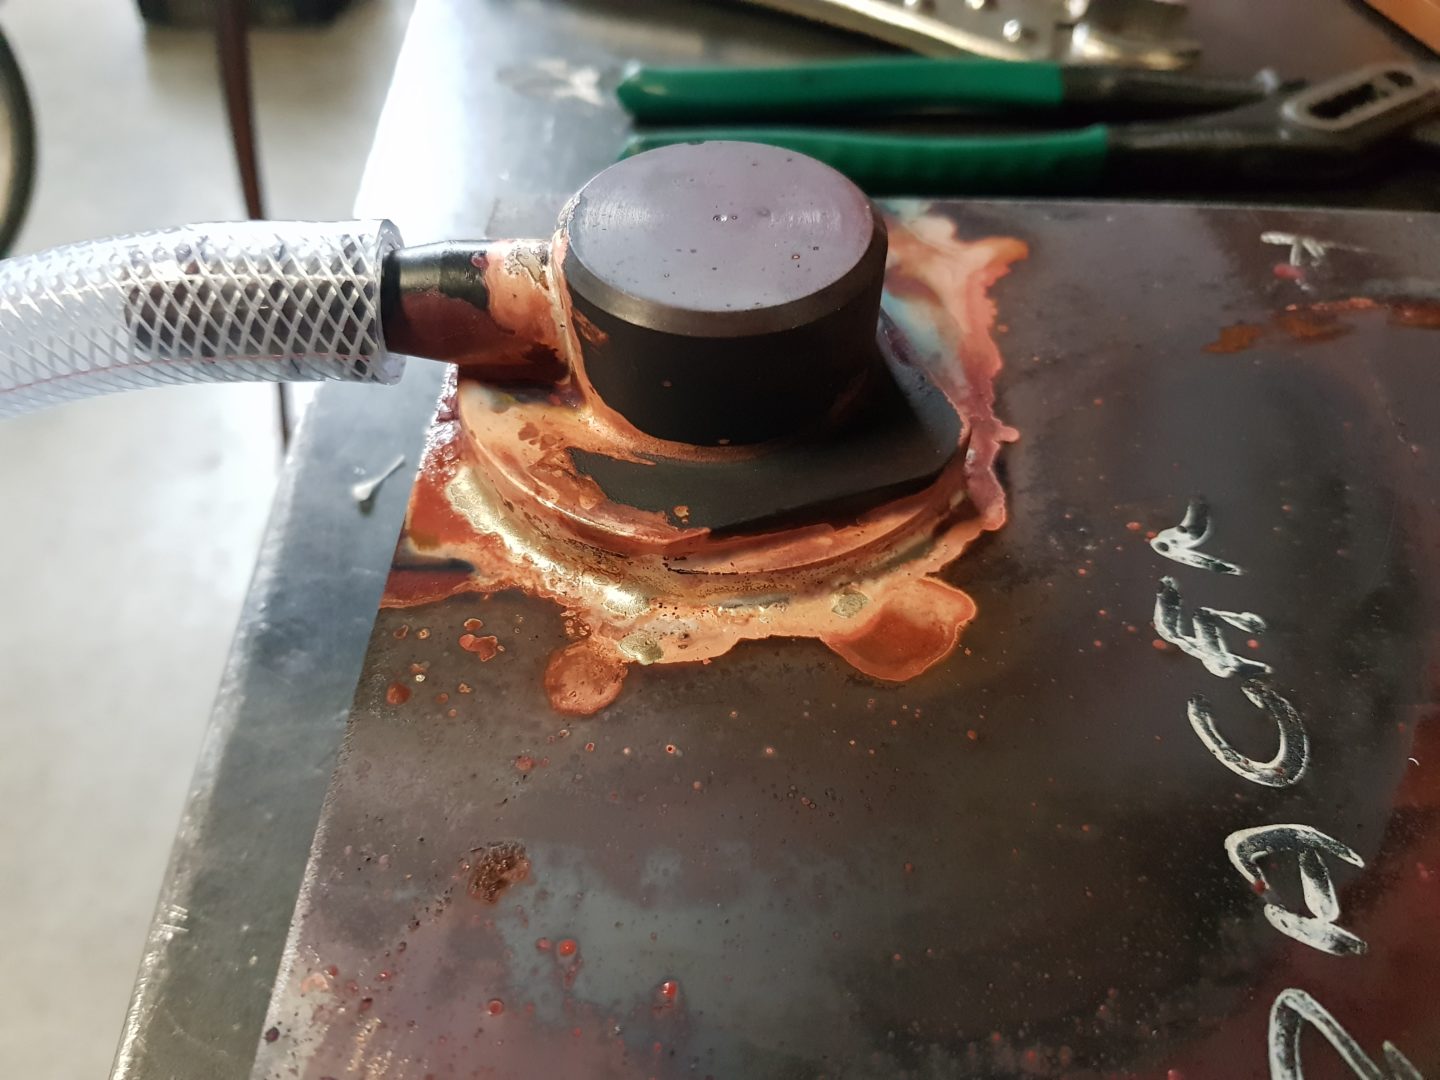
Om een onderdeel onder druk te kunnen zetten, moeten alle openingen dicht. Bij een warmtewisselaar zijn dat de aansluitingen, bij een leidingdeel de uiteinden. Wij doppen die af, zodat de druk alleen nog weg kan via een plek waar het onderdeel niet dicht is. Dan zetten wij er druk op. Bij welke druk dat gebeurt, hangt af van uw toepassing. Daarom vragen wij u dat bij de aanvraag door te geven.
Controleren en vastleggen
Tijdens de test kijken wij of het onderdeel de druk vasthoudt en of er ergens iets ontsnapt. Vinden wij niets, dan is het onderdeel dicht bij de gevraagde druk. Wilt u de uitslag op papier, zeg dat dan vooraf, dan leggen wij die vast. Zo heeft u voor uw eigen administratie of voor uw klant een bewijs dat het werk is gecontroleerd.
Waarom het soldeer meetelt
Of een onderdeel de druktest doorstaat, hangt ook af van het soldeer dat wij kiezen. Voor koper op koper ligt fosforkoper voor de hand, omdat het zichzelf reinigt, geen losse flux nodig heeft en dus minder resten achterlaat op plekken waar u slecht bij kunt. Bij messing, staal en RVS gebruiken wij zilversoldeer of Silverflow met een passende flux. Op staal en RVS laten wij fosforkoper staan, omdat de naad daar bros wordt en bij drukopbouw kan openscheuren. Een verkeerde keuze kan een verbinding opleveren die bij de test nog dicht is en later toch bezwijkt. Daarom stemmen wij het soldeer altijd af op het materiaal en op de belasting die het onderdeel krijgt.

Wanneer een druktest zinvol is
De vraag wanneer u een druktest moet aanvragen, krijgen wij regelmatig. Ons antwoord is altijd hetzelfde: als lekkage in uw toepassing niet acceptabel is. Bij een messing sierstuk of een frame waar niets doorheen stroomt, voegt een druktest niets toe. Bij een warmtewisselaar, een leidingdeel of een ander onderdeel waar vloeistof of gas doorheen gaat, ligt dat anders.
Warmtewisselaars, koelers en condensors
Wij repareren en bouwen warmtewisselaars in koper en messing. Lekkende lamellen, pijpplaten en aansluitingen solderen wij dicht. Bij dit soort werk is een druktest vaak de verstandigste keuze. Een warmtewisselaar zit meestal op een plek waar een nieuw lek pas laat wordt opgemerkt, en het uitbouwen ervan kost meer tijd dan de reparatie zelf. Stel dat u een gerepareerde koeler terugkrijgt, hem inbouwt en een week later ziet dat hij nog steeds lekt. Dan bent u twee keer tijd kwijt en staat uw installatie opnieuw stil. Met een druktest voorkomt u dat scenario.
Een voorbeeld uit de praktijk
Stel dat een teler in de tuinbouw ons een leidingdeel stuurt met vier aansluitingen, van koper met messing koppelingen. Het onderdeel komt in een installatie die het hele seizoen moet draaien, en een lek betekent stilstand op het drukste moment van het jaar. Wij maken de pasvorm, solderen de vier verbindingen en maken alles schoon. Dan doppen wij het leidingdeel af, zetten er de druk op die de klant heeft opgegeven en controleren elke verbinding. Pas als alles dicht is, werken wij het onderdeel af en gaat het terug. Voor de klant is de extra tijd van de druktest klein vergeleken met het risico van een stilstaande installatie.
Leidingwerk en drukhoudende onderdelen
Ook bij leidingdelen voor machines en installaties raden wij een druktest aan als het systeem geen lek mag hebben. Denk aan een verdeelstuk met meerdere aansluitingen of een leidingdeel dat warm wordt tijdens gebruik. Elke extra soldeerverbinding is een extra plek waar het mis kan gaan. Een druktest controleert ze allemaal in één keer. Geldt er voor uw installatie een voorgeschreven drukklasse of een keuring, noem die dan bij de aanvraag. Dan stemmen wij de uitvoering en de controle daarop af.
Wanneer visuele controle volstaat
Wij controleren elke naad visueel. Een verbinding waarin het soldeer zichtbaar rondom en over de volle lengte is doorgevloeid, is in de praktijk dicht. Daarvoor moet de naad wel schoon zijn, want een fluxkorst verbergt wat eronder zit. Voor veel opdrachten is die controle voldoende. Een druktest kost extra tijd en die ziet u terug in de prijs. Wij adviseren u daarom per opdracht of een druktest iets toevoegt, en wij drukken hem u niet op als hij niets oplevert.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Een goede druktest begint bij een goede pasvorm
Een onderdeel dat de druktest moet doorstaan, wordt al dicht of lek gemaakt lang voordat er druk op komt. De basis ligt bij de voorbereiding. Bij hardsolderen trekt het soldeer door capillaire werking de spleet tussen twee delen in. Dat werkt alleen als die spleet nauw en gelijkmatig is. De leverancier schrijft voor ons standaard zilversoldeer een spleet voor van 0,05 tot 0,1 millimeter. Is de spleet te ruim, dan blijven er holtes over die bij een druktest als eerste opspelen.
Voorbereiden in eigen werkplaats
Omdat wij zelf zagen, draaien, frezen en buigen, kunnen wij de pasvorm maken die nodig is voor een dichte naad. Wij maken de naden schoon en vetvrij en zorgen dat de delen goed op elkaar aansluiten. Een goede pasvorm is de halve verbinding, en dat merkt u bij de druktest. Onderdelen die goed zijn voorbereid, komen vrijwel altijd in één keer door de test.
Verwarmen tot het soldeer de naad intrekt
Bij het solderen houden wij in de gaten of het soldeer de hele omtrek vult, ook aan de kant die van de vlam is afgekeerd. Ons soldeerwerk is handwerk op een brander met propaan en zuurstof, en de juiste temperatuur herkennen wij aan wat de flux en het soldeer doen. Blijft de eerste druppel als een bolletje liggen, dan is het werkstuk te koud. Trekt hij weg in de naad, dan zit het goed. Een naad die op deze manier is gemaakt, geeft bij de druktest zelden verrassingen.
Als de druktest een lek vindt
Het blijft handwerk, en soms vindt een druktest toch een zwakke plek. Dan is de test precies gedaan waarvoor hij bedoeld is. Wij openen de verbinding, maken hem opnieuw schoon en solderen hem opnieuw. Daarna testen wij het onderdeel nog een keer. Wij doen een naad liever opnieuw dan dat u een onderdeel ontvangt dat pas in uw installatie gaat lekken.
RVS vraagt extra zorg
Bij roestvast staal is de voorbereiding op een druktest nog net iets belangrijker. De flux die RVS nodig heeft, is agressiever dan bij koper, omdat hij de beschermende oxidelaag moet openbreken. De resten daarvan zijn bijtend en moeten volledig weg, ook uit naden aan de binnenkant. Daarnaast kan in een spleet die niet helemaal met soldeer is gevuld, op termijn corrosie ontstaan. Een strakke pasvorm en een naad die aan beide kanten zichtbaar is doorgelopen, zijn daarom de beste voorbereiding op een druktest bij RVS.
Een druktest aanvragen bij Westland Metaalbewerking
Westland Metaalbewerking is een hecht team van allround metaalbewerkers, met ruim twintig jaar ervaring en inmiddels meer dan duizend projecten op de teller. Solderen doen wij zo’n acht jaar, en de druktest hoort bij de stappen waarmee wij dat werk afronden. Onze opdrachtgevers zitten in de tuinbouw en de food, maar ook in de jachtbouw en de medische sector. Wat zij gemeen hebben, is dat een lekkend onderdeel voor hen geld en tijd kost.
Waar de druktest in onze werkwijze zit
Op dag één ontvangen wij uw foto, schets of tekening en bellen wij u terug over materialen, aantallen en levertijd. Op dag één tot twee bereiden wij de onderdelen voor. Op dag twee tot drie solderen wij. Op dag drie testen wij drukhoudende delen op lekkage als u daarom heeft gevraagd, en werken wij de verbinding waar nodig na met slijpen en polijsten. Is alles klaar, dan ligt het werk tussen dag drie en vijf voor u klaar aan de Industriestraat 6G in Naaldwijk, of bezorgen wij het binnen het Westland, Den Haag, Rotterdam en Delft.
Wat wij van u nodig hebben
Wilt u een druktest, vermeld dat dan bij uw aanvraag. Geef ook aan bij welke druk wij moeten testen en of er een drukklasse of keuring van toepassing is. Laat ons weten of u de uitslag vastgelegd wilt hebben. Met die informatie nemen wij de druktest meteen mee in de prijs en de planning, zodat er achteraf geen discussie ontstaat.
Wat buiten ons werk valt
Een druktest aan een installatie waar koudemiddel in zit, zoals een airco of een gevulde koelinstallatie, doen wij niet. Voor werk aan zulke systemen is een STEK-certificaat nodig, en dat hebben wij niet. Ook installatiewerk in woningen, zoals water- en cv-leidingen, laten wij aan installateurs over. Onze druktest hoort bij onderdelen die bij ons in de werkplaats worden gesoldeerd, zoals warmtewisselaars en leidingdelen voor machines en installaties.
Neem contact op
Ons nummer is +31 6 42 96 28 78, en wij nemen op van maandag tot en met vrijdag tussen 8:00 en 17:00. Meer dan een foto, schets of tekening hebben wij niet nodig om te starten, en het antwoord met prijs en levertijd volgt snel. Klanten noemen ons in hun reviews vakkundig en nauwkeurig, en dat is precies de houding waarmee wij elke druktest uitvoeren.
Veelgestelde vragen over de druktest
Een druktest is een controle om te zien of een onderdeel dicht is. Wij doppen het onderdeel daarvoor af, zodat alle openingen gesloten zijn. Daarna zetten wij er druk op. Vervolgens controleren wij of het onderdeel die druk vasthoudt en of er ergens iets ontsnapt. Is er niets te vinden, dan zijn de verbindingen dicht bij de geteste druk. Wij doen dit bij drukhoudende onderdelen, waar vloeistof of gas doorheen gaat. Denk aan warmtewisselaars en leidingdelen. Zo weet u zeker dat het onderdeel dicht is voordat het wordt ingebouwd.
Nee, niet elk onderdeel krijgt standaard een druktest. Voor veel werk is een visuele controle voldoende. Zien wij dat het soldeer rondom in de naad is getrokken, dan is die in de praktijk dicht. Een druktest kost extra tijd en die zit in de prijs. Daarom voeren wij hem uit als u erom vraagt of als wij hem adviseren voor uw toepassing. Bij systemen waar geen lekkage acceptabel is, raden wij hem wel aan. Geef bij de aanvraag aan of u een druktest wilt. Dan nemen wij hem mee in de planning.
Dat bepaalt u, op basis van de toepassing van het onderdeel. Wij vragen u daarom om bij de aanvraag door te geven bij welke druk getest moet worden. Geldt er een voorgeschreven drukklasse of een keuring, vermeld die dan ook. Wij stemmen de test en de uitvoering van het solderen daarop af. Weet u het niet precies, overleg dan met de leverancier of ontwerper van uw installatie. Zij weten welke druk het systeem tijdens gebruik krijgt. Met die informatie kunnen wij een zinvolle test uitvoeren. Een test bij een willekeurige druk zegt immers weinig.
Na het solderen blijft er flux rond de naad achter. Die flux kan stollen tot een harde laag die een klein lek tijdelijk afsluit. Het onderdeel lijkt dan dicht tijdens de test, terwijl het dat niet is. Later lost de flux op of breekt hij af en komt het lek alsnog tevoorschijn. Daarom verwijderen wij de fluxresten volledig voordat wij testen. Fluxresten trekken bovendien vocht aan en kunnen het metaal aantasten. En in een onderdeel met vloeistof of gas erin wilt u geen stukjes flux die losraken en gaan rondzwerven. Schoonmaken is dus altijd onderdeel van ons werk.
Dan heeft de test zijn werk gedaan, want dan vinden wij het lek bij ons en niet bij u. Wij zoeken de plek op waar het onderdeel niet dicht is. Daarna openen wij de verbinding en maken wij hem opnieuw schoon. Vervolgens solderen wij de naad opnieuw. Tot slot testen wij het onderdeel nog een keer. Pas als het dicht is, gaat het de deur uit. Wij doen een naad liever opnieuw dan dat u een lekkend onderdeel inbouwt. Dat kost ons een beetje tijd, maar bespaart u veel ellende.
Een naad die zichtbaar rondom en over de volle lengte is doorgevloeid, is in de praktijk dicht. Voor veel onderdelen is dat genoeg zekerheid. Toch blijft solderen handwerk, en een klein kanaaltje binnen in de spleet ziet u van buiten niet. Bij een onderdeel waar geen lekkage acceptabel is, wilt u daarom meer dan een goede indruk. Dan geeft een druktest het bewijs dat het oog niet kan leveren. Denk aan een warmtewisselaar die diep in een installatie wordt ingebouwd. Daar is een lek pas laat te zien en lastig te herstellen. In zulke gevallen raden wij de druktest aan.
De druktest zit in onze vaste werkwijze op dag drie. Op dag één bespreken wij uw aanvraag. Op dag één tot twee bereiden wij de onderdelen voor. Op dag twee tot drie solderen wij. Op dag drie volgt de druktest voor drukhoudende delen waarvoor u die heeft aangevraagd. Daarna haalt u het werk op in Naaldwijk, of wij bezorgen het in de regio. Een gemiddelde opdracht is dus binnen drie tot vijf dagen klaar. Heeft u haast, meld dat dan bij de aanvraag.
Vermeld bij uw aanvraag dat u een druktest wilt. Geef aan bij welke druk wij moeten testen. Noem ook een eventuele drukklasse of keuring die voor uw installatie geldt. Laat weten of u de uitslag vastgelegd wilt hebben. Stuur daarnaast een foto, schets of tekening van het onderdeel mee. Wij bellen kort terug om de details door te nemen. Daarna ontvangt u snel een prijs en een levertijd. Bellen op +31 6 42 96 28 78 kan, en langskomen in de werkplaats in Naaldwijk ook.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
