
Home/Capillair Solderen
Capillair Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Capillair solderen: het soldeer doet het werk, wij maken de ruimte
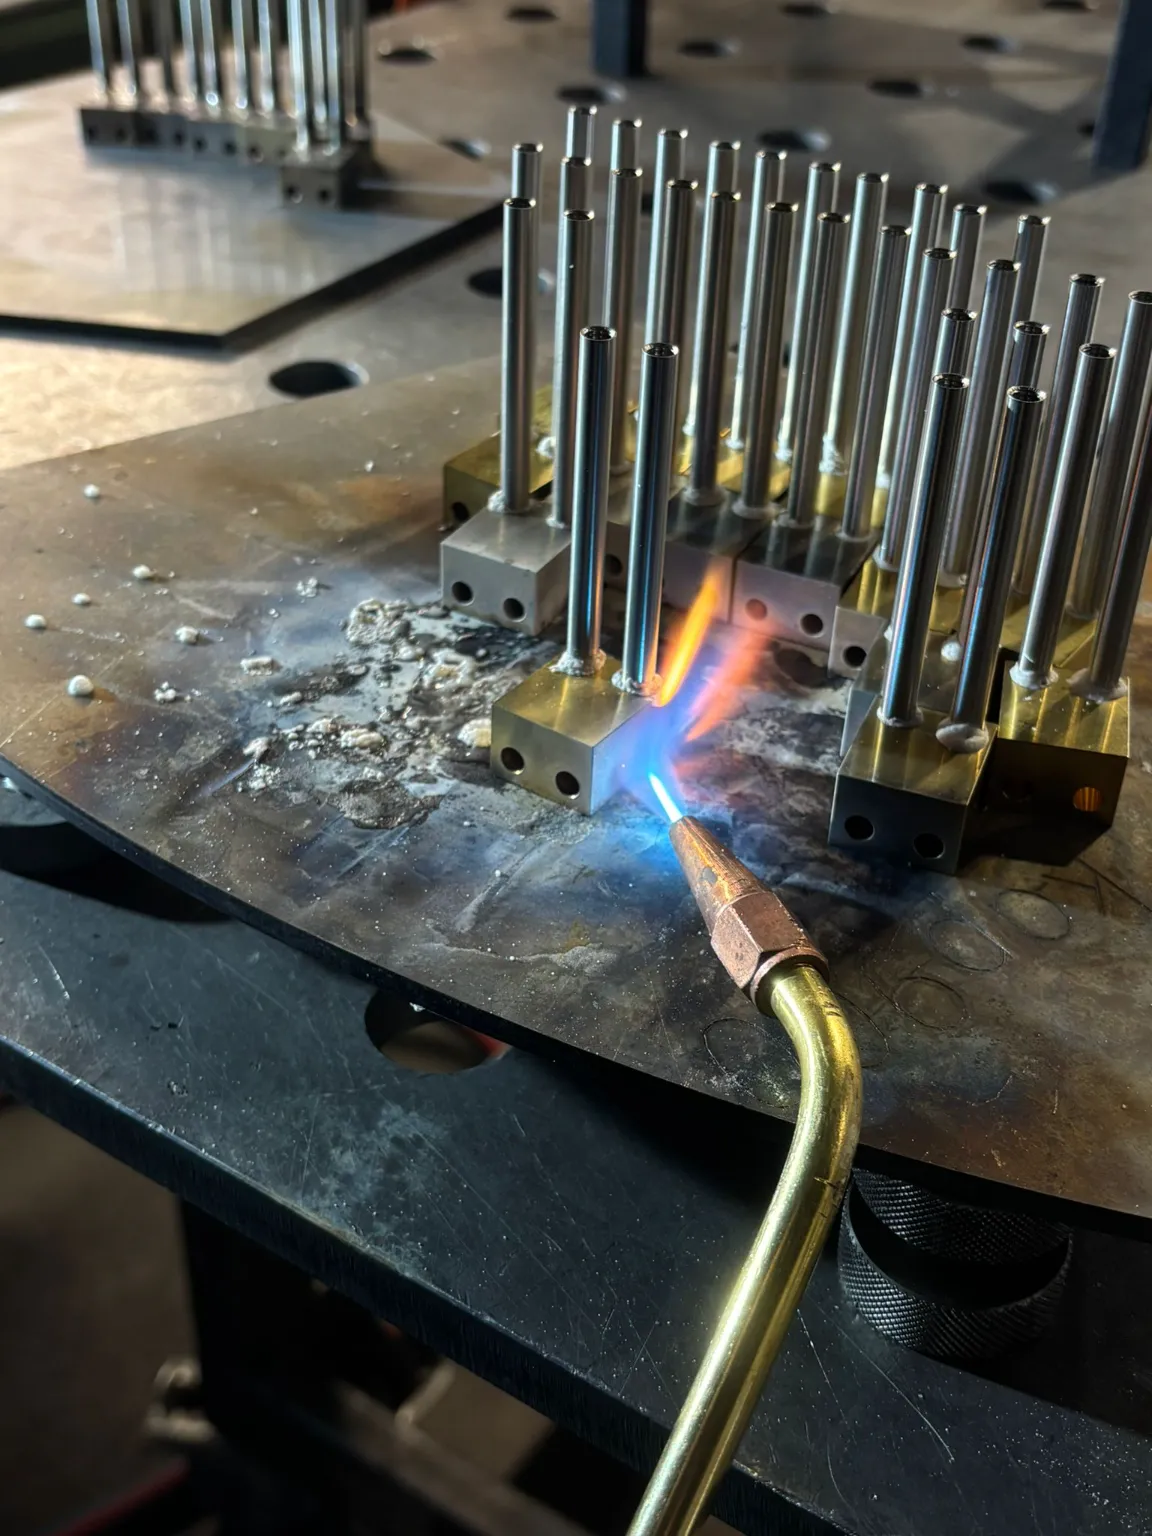
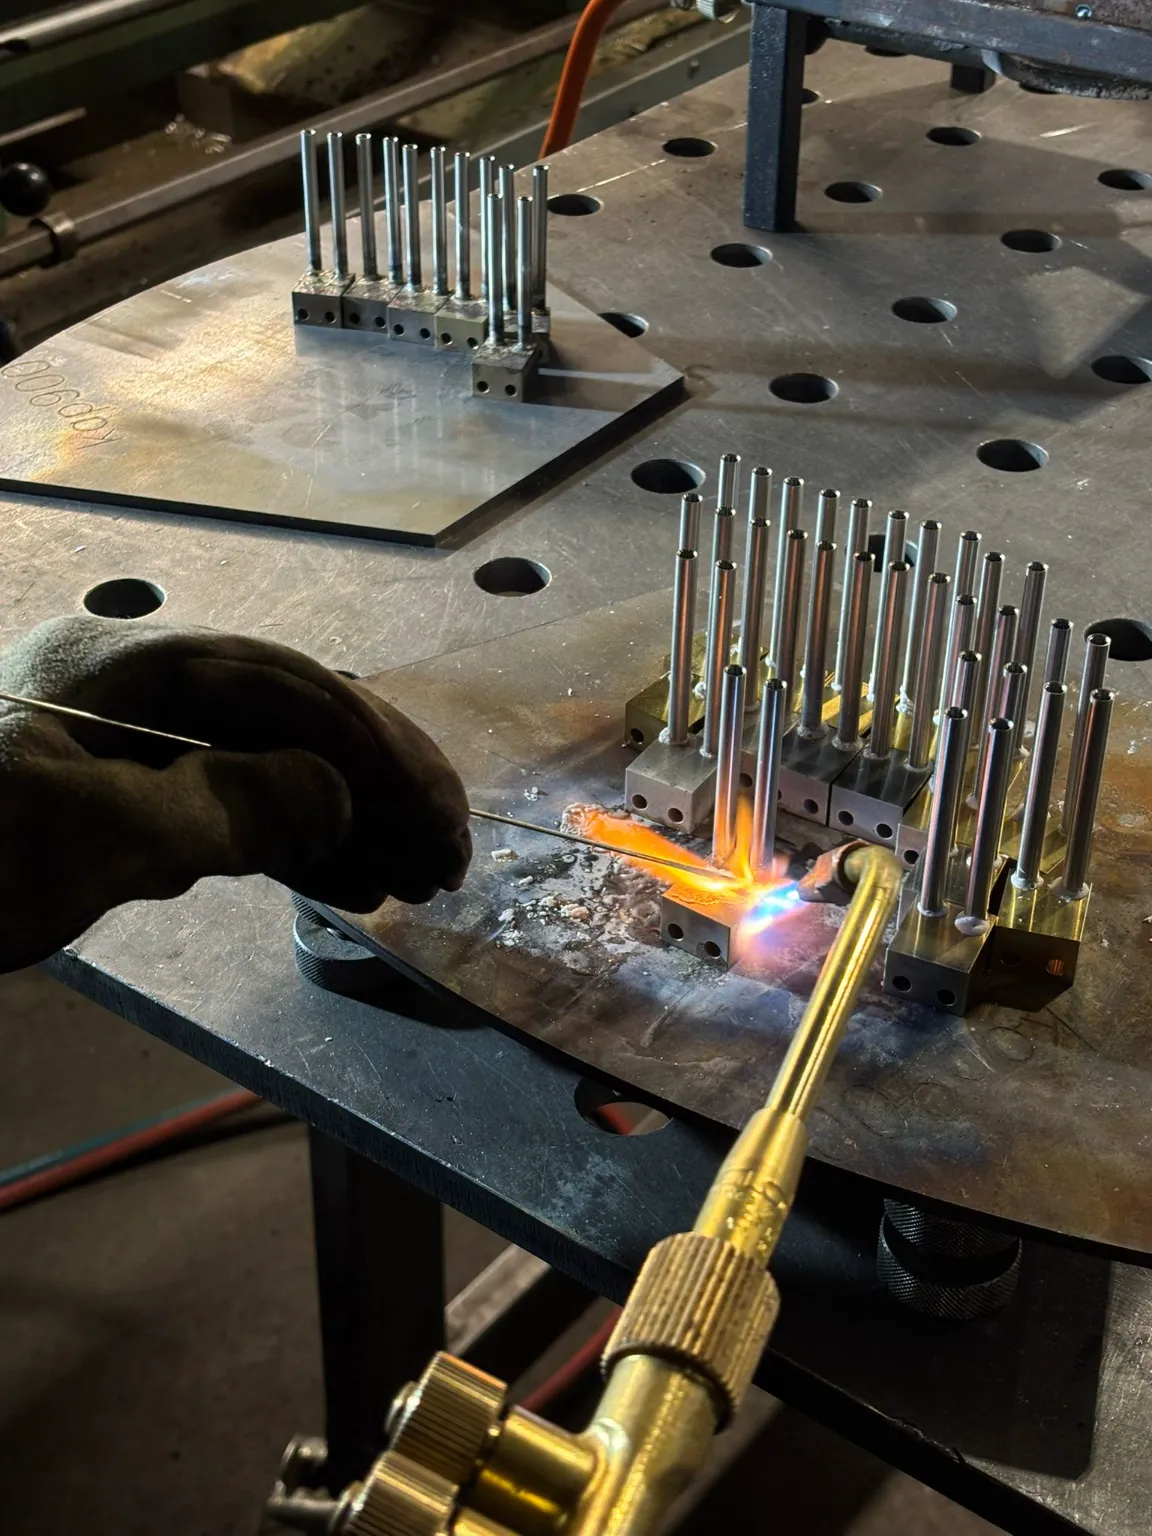
Capillair solderen is de reden dat een goed hardgesoldeerde verbinding van binnen net zo vol is als hij er van buiten uitziet. Het principe is eenvoudig en tegelijk een beetje magisch om te zien. Vloeibaar soldeer wordt een smalle spleet tussen twee metalen delen in getrokken, zonder dat iemand het erin duwt. Het werkt zoals water dat in een dun buisje omhoog kruipt: hoe smaller de opening, hoe sterker die trekkracht. Bij Westland Metaalbewerking gebruiken wij dat effect elke dag. Ons gereedschap daarvoor is een handbrander die op propaan en zuurstof brandt, en het team werkt er al zo’n acht jaar mee, als onderdeel van een metaalbewerkingsbedrijf dat ruim twintig jaar draait. Wat wij in die jaren hebben geleerd, is dat capillair solderen voor het grootste deel gebeurt voordat de vlam aangaat. Het soldeer doet zijn werk alleen als wij de juiste ruimte voor het soldeer hebben gemaakt. Is die ruimte te groot, te klein, vuil of ongelijk, dan helpt geen enkele brander meer. Neem de kleine warmtewisselaars van een vaste opdrachtgever in Limburg, die er maandelijks zo’n vijftig naar onze werkplaats stuurt. Elk exemplaar bestaat uit een klein messing blok waarin twee pijpjes van RVS worden vastgezet. Elk pijpje zit in een nauw passend gat, en het soldeer trekt zich rondom in die smalle ring tot de verbinding dicht is. Dat is capillair solderen in zijn zuiverste vorm: een kleine opening, een gelijkmatige spleet en een soldeer dat precies weet waar het heen moet.
Waarom de binnenkant telt
Een soldeernaad beoordeel je snel op wat je ziet, en dat is de rand aan de buitenkant. Maar de sterkte en de dichtheid zitten in de spleet zelf, waar je niet bij kunt kijken. Een dikke, glanzende rand kan een volledig gevulde verbinding afsluiten, maar ook een holle. Bij capillair solderen is het doel dat het soldeer de hele overlapping vult, van de ene kant tot de andere. Een lekkende soldeerverbinding of een losgeschoten aansluiting heeft vaak dezelfde achtergrond: ergens in de spleet heeft het soldeer nooit de overkant bereikt. De oorzaak ligt dan zelden aan het soldeer zelf, maar aan een passing die niet klopte, een oppervlak dat niet schoon was of een werkstuk dat niet overal even warm werd. Precies die drie dingen hebben wij als vakman in de hand. Daarom draait deze pagina vooral om wat er binnenin gebeurt, en om de keuzes die wij maken om capillair solderen elke keer goed te laten verlopen.
Hoe capillair solderen werkt in een spleet van een tiende millimeter
Het hart van capillair solderen is de spleet tussen de twee delen. Ons meest gebruikte soldeer, zilversoldeer met vijfenvijftig procent zilver, vraagt volgens de opgave van de leverancier een opening van 0,05 tot 0,1 millimeter. Dat is ongeveer de dikte van een vel papier, en het is geen ruwe richtlijn maar de voorwaarde waaronder het effect werkt. Binnen die maat trekt het dunvloeiende soldeer zich vanzelf naar binnen, zelfs tegen de zwaartekracht in. Een verbinding die verticaal staat of het soldeer van onderaf moet opnemen, is daardoor geen probleem.
Te ruim of te krap
Wordt de spleet te ruim, dan valt de trekkracht weg. Het soldeer blijft dan aan de buitenkant hangen en sluit de naad af zonder hem te vullen. Van buiten lijkt alles in orde, maar de verbinding is hol en zal onder druk of trilling vroeg of laat lekken of loslaten. Is de spleet te krap, dan komt het soldeer er simpelweg niet in. In de praktijk kan er wel iets meer speling zijn dan de opgegeven waarde, maar zodra de opening echt groot wordt, stappen wij over op een soldeer dat dikker vloeit. Dat soldeer vult de ruimte, maar mist de fijne trek van het dunvloeiende zilversoldeer.
Overlapping in plaats van een stompe naad
Capillair solderen werkt het best bij een verbinding waarbij de delen over elkaar heen schuiven. Een as die in een bus steekt, een pijp die in een fitting valt of een buis die in een opgetrompt uiteinde schuift, zijn daar goede voorbeelden van. Het soldeer hecht dan over het hele overlappende vlak in plaats van langs een smalle rand. Het soldeer zelf is zachter dan het metaal eromheen, maar doordat de belasting over een groot oppervlak wordt verdeeld, wordt de verbinding toch sterk. Een langere overlapping betekent in de regel een sterkere verbinding. Bij een stompe naad, waarbij twee vlakken alleen met hun kopse kant tegen elkaar liggen, mist u dat oppervlak.
Meer soldeer maakt het niet sterker
Een misverstand dat wij vaak horen, is dat een flinke laag soldeer extra zekerheid geeft. Bij capillair solderen werkt dat niet zo. De sterkte komt uit de gevulde spleet, niet uit de rand eromheen. Wij leggen daarom precies zoveel soldeer op als de spleet kan opnemen. Een dikke rups aan de buitenkant kost alleen materiaal en vraagt soms extra nabewerking.
Waarom het soort soldeer meetelt
Niet elk soldeer gedraagt zich in een spleet hetzelfde. Ons zilversoldeer met vijfenvijftig procent zilver vloeit dun en heeft van de soorten die wij gebruiken de laagste smelttemperatuur. Dat heeft twee voordelen voor capillair solderen. Het soldeer kruipt makkelijk in een nauwe opening, en wij hoeven minder warmte in het werkstuk te brengen. Bij koper is de marge tussen de vloeitemperatuur van het soldeer en het smeltpunt van het metaal ruim, omdat koper pas rond duizend graden smelt. Bij messing is die marge krapper, en daar telt elke graad die wij lager kunnen blijven. Voor klussen die daarom vragen, hebben wij ook een variant met vijfenveertig procent zilver achter de hand.
Voorbereiding bepaalt of capillair solderen slaagt
Omdat capillair solderen draait om een nauwe en gelijkmatige spleet, besteden wij de meeste aandacht aan wat er voor het solderen gebeurt. Wij zien de voorbereiding in drie stappen: schoonmaken, passen en opstellen. Wie een van die drie overslaat, merkt dat later aan een naad die halverwege stopt.
Schoonmaken tot op het blanke metaal
Soldeer hecht alleen op een schoon oppervlak. Vet, vuil, oxide en resten van eerder gebruik blokkeren de weg, en dan stopt het soldeer op de plek waar het vuil begint. Bij tweedehands of gebruikte onderdelen nemen wij daar extra tijd voor, omdat daar vaak jaren aan aanslag op zit. Zit er een coating of lak op, dan halen wij die rond de verbinding volledig weg. Verzinkt materiaal kunnen wij niet solderen, omdat het zink al rond vierhonderd graden smelt en dus verdwijnt voordat het soldeer vloeit.
De passing op maat maken
Klopt de spleet niet, dan maken wij hem kloppend. Omdat wij in dezelfde werkplaats draaien, frezen, ruimen, boren en zagen, kunnen wij een gat of een pen op de juiste maat brengen voordat er ook maar een vlam aan te pas komt. Het komt geregeld voor dat een onderdeel eerst verspanend wordt bijgewerkt en pas daarna gesoldeerd. Voor u betekent dat geen extra partij en geen heen en weer gestuur van onderdelen.
Flux en opstelling
Daarna brengen wij flux aan op beide vlakken die verbonden worden. De flux houdt het oppervlak tijdens het verwarmen vrij van nieuw oxide, zodat het soldeer kan bevochtigen en naar binnen kan trekken. Bij koper aan koper gebruiken wij vaak koperfosforsoldeer, dat zonder flux werkt omdat het fosfor die taak zelf overneemt. Tot slot bepalen wij hoe het werkstuk blijft liggen. Een zwaar deel trekt warmte weg, een dun deel ernaast wordt juist snel te heet, en de opstelling bepaalt of wij de warmte kunnen sturen zoals capillair solderen dat vraagt.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Capillair solderen aan de brander: warmte stuurt het soldeer
Bij capillair solderen geldt een regel die je als vakman nooit vergeet: het soldeer trekt naar de warmste plek. Dat betekent dat wij het materiaal verwarmen en niet het soldeer. Als alleen de buitenrand heet is, blijft het soldeer daar hangen. Pas als de hele overlapping op temperatuur is, trekt het soldeer door tot aan de andere kant. Wij verwarmen daarom gelijkmatig en ruim rond de verbinding, niet alleen op het puntje waar de soldeerstaaf straks komt.
Op gevoel en op ervaring
Wij werken zonder oven en zonder inductie. Alle warmte komt uit de vlam, en die bewegen wij met de hand over het werkstuk. Een temperatuurmeter gebruiken wij niet. De flux vertelt ons hoe ver wij zijn: hij wordt eerst wit, gaat daarna vloeien en verkleurt vervolgens naar donker. Op dat moment proberen wij een druppel soldeer. Rolt die als een kraal over de naad, dan is het metaal nog niet warm genoeg. Zakt hij weg en is hij ineens verdwenen in de spleet, dan is de capillaire werking op gang en vullen wij de verbinding verder.
Waarom een brander bij ons werk past
Een oven of inductie-installatie is sterk bij grote series van hetzelfde product. Ons werk bestaat vooral uit stukswerk, reparaties en kleine series in steeds andere vormen en materialen. Met een brander kunnen wij per werkstuk kiezen waar de warmte heen gaat, en dat is precies wat nodig is bij een onderdeel met een zwaar en een licht deel. Het nadeel is dat het resultaat afhangt van de hand en het oog van de vakman. Daarom krijgen meerdere collega’s het vak bij ons bewust onder de knie, zodat het niet op één paar handen rust.
Een lekkende warmtewisselaar als voorbeeld
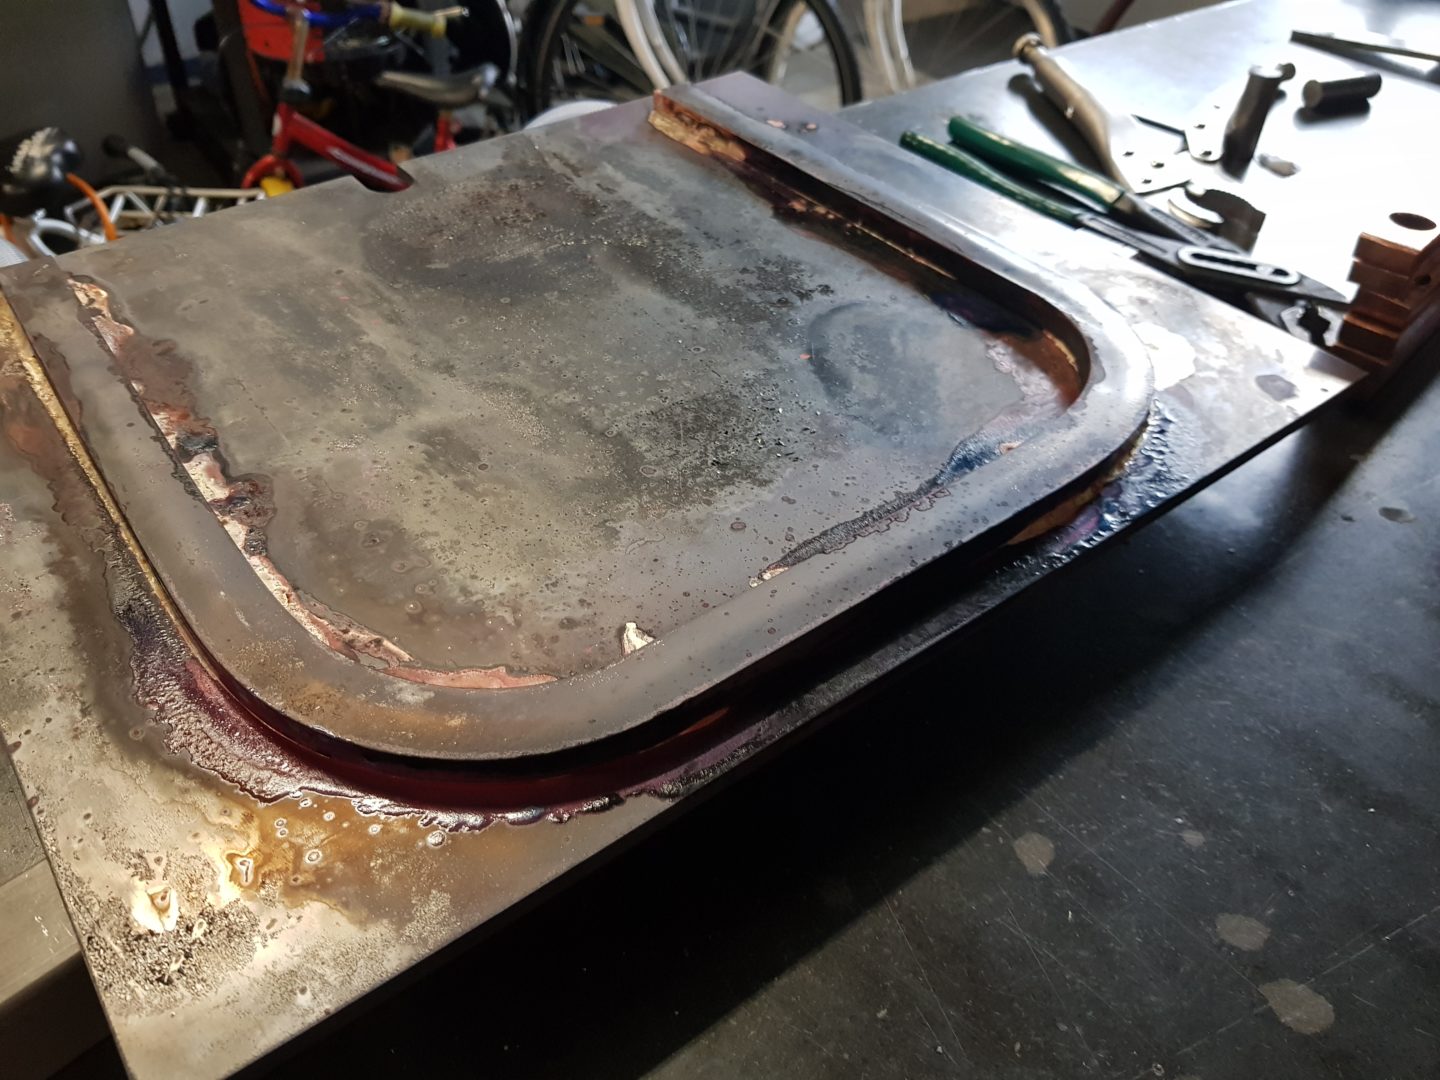
Stel dat er een koeler binnenkomt met een lekkende aansluiting op de pijpplaat. De verleiding is groot om er gewoon een laag soldeer overheen te leggen. Dat werkt zelden, omdat het nieuwe soldeer dan op een vuile en geoxideerde ondergrond terechtkomt en nooit de spleet in trekt. Wij maken de plek eerst grondig schoon en verwijderen oude soldeerresten, want daarop hecht nieuw soldeer niet goed. Daarna kijken wij naar de wand rond het lek. Is die door corrosie te dun geworden, dan heeft opnieuw solderen weinig zin en zetten wij er liever een nieuw stuk in. Is het materiaal nog gezond, dan brengen wij de aansluiting rondom op temperatuur en laten wij het soldeer opnieuw capillair de verbinding in trekken. Lekkende lamellen, pijpplaten en aansluitingen van warmtewisselaars in koper en messing solderen wij op deze manier dicht, voor nieuwbouw en voor reparatie.
Wat er misgaat bij capillair solderen en hoe wij controleren
De meeste fouten bij capillair solderen zijn terug te voeren op drie oorzaken. De eerste is een te koud werkstuk, waarbij het soldeer niet intrekt maar bovenop blijft liggen. Dat zien wij direct, en dan halen wij het soldeer weg en beginnen wij opnieuw. De tweede is een spleet die te breed is, waardoor de naad aan de buitenkant dichtloopt en binnenin leeg blijft. De derde is onvoldoende schoonmaken, waardoor het soldeer halverwege tegen een vuile plek stuit. Bij reparaties voor particulieren komt daar nog iets bij: kunststof onderdelen vlak bij de naad die de warmte niet verdragen. Dat soort zaken willen wij graag vooraf weten.
Liever overdoen dan hopen
Wanneer een naad bij capillair solderen niet goed is ingetrokken, kun je er natuurlijk nog wat soldeer tegenaan leggen. Wij doen dat niet. Een verbinding die van binnen niet gevuld is, wordt van buiten bijwerken niet beter. Wij halen het soldeer weg, maken de plek opnieuw schoon en beginnen van voren af aan. Dat kost op dat moment wat extra tijd, maar het voorkomt dat een onderdeel pas bij u in de installatie gaat lekken.
Visuele controle aan twee kanten
Na het solderen maken wij de verbinding schoon en verwijderen wij de fluxresten volledig, omdat die het metaal anders aantasten. Daarna kijken wij aan beide zijden van de naad. Is het soldeer aan de andere kant zichtbaar rondom naar buiten gekomen, dan weten wij dat het de hele spleet heeft doorlopen. Bij een pijpje in een blokje betekent dat bijvoorbeeld een gelijkmatig randje soldeer aan de achterkant.
Druktest voor drukhoudende onderdelen
Gaat er vloeistof of gas door uw onderdeel, dan kunnen wij het testen op lekkage. Alle openingen gaan dicht, er komt druk op het geheel en wij controleren of het onderdeel die druk houdt. Vraag daarom in uw aanvraag om een druktest als uw toepassing geen enkele lekkage verdraagt.
Uw onderdeel laten solderen
Heeft u een onderdeel met een verbinding die capillair moet worden gevuld, stuur ons dan een foto, een schets of een tekening met maten, met daarbij de materialen en het aantal. Na een kort telefoontje van onze kant weet u snel waar u aan toe bent qua prijs en levertijd. Liever direct bellen kan ook: +31 6 42 96 28 78, op werkdagen tussen 8:00 en 17:00. Afhalen doet u bij ons in Naaldwijk aan de Industriestraat 6G, en in het Westland, Den Haag, Rotterdam en Delft bezorgen wij.
Veelgestelde vragen over capillair solderen
Capillair solderen betekent dat het vloeibare soldeer vanzelf een nauwe spleet tussen twee delen in wordt getrokken. Die trekkracht ontstaat doordat de opening heel smal is en het soldeer zich aan het schone metaal hecht. Het basismateriaal smelt daarbij niet, alleen het soldeer wordt vloeibaar. Het soldeer vult de hele overlapping, ook op plekken waar u niet bij kunt kijken. Daardoor ontstaat hechting over een groot oppervlak in plaats van alleen langs de rand. Dat geeft een sterke en dichte verbinding. Bij hardsolderen is dit de manier waarop vrijwel elke goede verbinding tot stand komt. Wij passen het dagelijks toe bij messing, koper, staal en RVS.
Voor het zilversoldeer met vijfenvijftig procent zilver dat wij meestal gebruiken, is dat 0,05 tot 0,1 millimeter. Die maat geeft de leverancier op voor dit dunvloeiende soldeer. De spleet moet bovendien over de hele lengte van de overlapping gelijk zijn. Is hij op de ene plek ruim en op de andere krap, dan vult het soldeer de verbinding ongelijk. Een beetje meer speling is in de praktijk nog werkbaar. Is de ruimte echt te groot, dan pakken wij een soldeer dat minder dun vloeit. Vaak is het beter om de passing aan te passen door te draaien of te ruimen. Dat doen wij in onze eigen werkplaats.
Ja, dat kan, en dat is een van de mooie kanten van capillair solderen. Binnen een nauwe spleet is de trekkracht sterker dan de zwaartekracht. Het soldeer kruipt dan ook omhoog of van onderaf de verbinding in. Voorwaarde is wel dat de hele overlapping op temperatuur is. Het soldeer trekt namelijk altijd naar de warmste plek. Is de bovenkant koud, dan stopt het daar. Wij verwarmen daarom de hele verbinding gelijkmatig voordat wij het soldeer aanbieden. Zo kunnen wij ook verbindingen maken die niet plat op de werkbank liggen.
Dan valt de capillaire werking weg en trekt het soldeer niet meer naar binnen. Het blijft aan de buitenkant hangen en sluit de naad af als een deksel. Van buiten ziet de verbinding er dan prima uit. Binnenin is hij echter hol of maar half gevuld. Zo’n naad houdt soms een tijd, maar gaat bij druk of trilling vroeg of laat lekken of loslaten. Daarom controleren wij de passing altijd voordat wij beginnen. Klopt die niet, dan brengen wij de delen eerst op maat. Lukt dat niet, dan kiezen wij een soldeer dat geschikt is voor een ruimere opening.
Ja, het principe werkt op alle metalen die wij hardsolderen, zoals messing, koper, staal en RVS. Wel vraagt elk materiaal een eigen aanpak. RVS heeft een taaie oxidelaag die de hechting tegenwerkt, dus daar zijn goede flux en een schoon oppervlak extra belangrijk. Messing heeft een relatief laag smeltpunt, waardoor een soldeer met een lage vloeitemperatuur meer marge geeft. Daarom werken wij daar met zilversoldeer met vijfenvijftig procent zilver. De warmtewisselaars die wij maandelijks voor een klant uit Limburg maken, combineren precies deze twee metalen. RVS-pijpjes worden daarbij capillair in een messing blokje gesoldeerd. Het soldeer trekt rondom in de nauwe ring tussen pijpje en blokje.
Bij een overlapping heeft het soldeer een groot oppervlak om zich aan te hechten. De belasting wordt over dat hele vlak verdeeld in plaats van over een smalle rand. Daardoor wordt de verbinding sterk, ook al is het soldeer zelf zachter dan het metaal. Bij een stompe naad liggen alleen de kopse kanten tegen elkaar en mist u dat oppervlak. Een langere overlapping geeft in de regel een sterkere verbinding. Denk aan een as in een bus of een pijp die in een fitting steekt. Ziet uw ontwerp een stompe naad, dan denken wij graag mee over een andere opbouw. Dat bespreken wij voordat wij gaan solderen.
Wij kijken na het solderen aan beide kanten van de verbinding. Is het soldeer aan de andere zijde rondom zichtbaar, dan heeft het de hele spleet doorlopen. Een naad die alleen aan de kant van de soldeerstaaf gevuld is, vertrouwen wij niet. Voor die controle maken wij de verbinding eerst schoon en verwijderen wij de fluxresten. Bij onderdelen waar vloeistof of gas doorheen gaat, kunnen wij daarnaast een druktest doen. Daarvoor sluiten wij het af, zetten wij het onder druk en controleren wij of er iets ontsnapt. Geef bij uw aanvraag aan of u die test wilt. Zo weet u zeker dat de verbinding dicht is.
Ja, dat doen wij regelmatig. In onze werkplaats draaien, frezen, ruimen, boren en zagen wij zelf. Daardoor kunnen wij een gat, een pen of een buisuiteinde op de maat brengen die capillair solderen vraagt. Ook maken wij de naden schoon en passend voordat de brander aangaat. Een goede pasvorm is bij deze techniek de helft van het werk. Omdat alles onder één dak gebeurt, hoeft uw onderdeel niet langs meerdere bedrijven. Dat scheelt doorlooptijd en afstemming. Stuur ons een tekening, dan kijken wij welke bewerkingen nodig zijn.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
