
Home/Flux Hardsolderen
Flux Hardsolderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
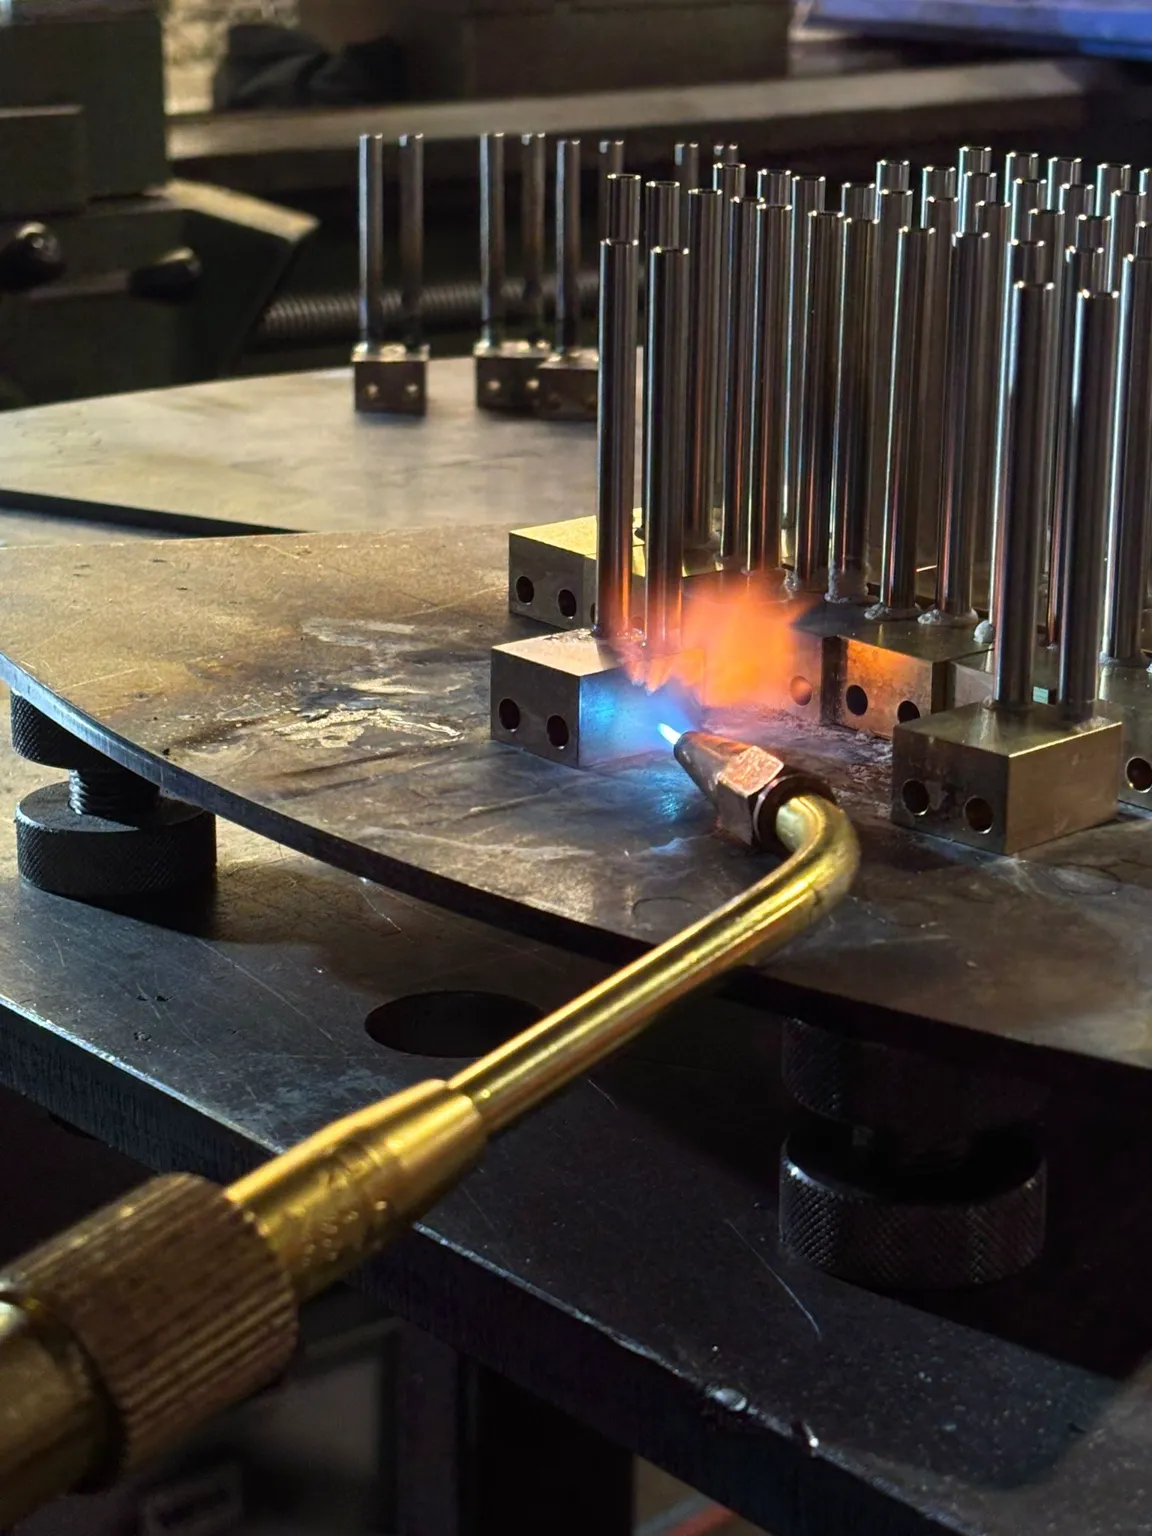
Flux hardsolderen: de stap die bepaalt of de naad doorloopt
Flux hardsolderen is bij ons geen bijzaak maar het moment waarop een verbinding wordt gewonnen of verloren, nog voordat er een druppel soldeer aan te pas komt. Bij Westland Metaalbewerking in Naaldwijk solderen wij al zo’n acht jaar met de hand en een propaan-zuurstofbrander, en als wij werk binnenkrijgen dat elders niet is gelukt, ligt de oorzaak opvallend vaak bij de flux. Er zat te weinig op, het was de verkeerde soort, hij zat maar aan één kant van de naad of hij was al verbrand voordat het soldeer vloeide. Het soldeer krijgt dan de schuld, maar dat is zelden terecht. Flux werkt verborgen: tussen twee metalen vlakken die elkaar op een fractie van een millimeter naderen. Daar moet het metaal schoon blijven terwijl het honderden graden warm wordt, en dat lukt alleen met de juiste flux op de juiste plek. Op deze pagina leggen wij uit wat flux bij het hardsolderen doet, welke soorten er zijn, hoe wij hem aflezen tijdens het verwarmen, waar het meestal misgaat en waarom wij nooit een onderdeel teruggeven met fluxresten erop. Dat doen wij vanuit ruim twintig jaar ervaring als metaalbewerker en meer dan duizend geleverde projecten.
Wat flux precies doet
Metaal dat u verwarmt, reageert met de zuurstof in de lucht. Op koper ziet u een donkere aanslag, op messing een doffe bruine laag en op RVS een regenboog van kleuren. Die oxidelaag ligt precies tussen het basismateriaal en het soldeer, en soldeer hecht er niet op. Flux heeft daarom twee taken. Hij lost de oxide op die er al zit, en hij sluit het oppervlak af zodat er tijdens het opwarmen geen nieuwe oxide bij komt. Alleen op blank metaal maakt vloeibaar soldeer het oppervlak nat, en pas dan zuigt de capillaire werking het de opening in. Wat flux niet doet, is vuil verwijderen. Olie, vet, verf of oude kit moeten er vooraf af, anders helpt ook de beste flux niet.
Flux hardsolderen per materiaal: koper, messing, RVS en meer
De eerste vraag bij flux hardsolderen is niet welk soldeer u gebruikt, maar welk metaal u verbindt. Elk metaal vormt zijn eigen oxide, en niet elke flux kan elke oxide aan.
Boraatflux voor koper, messing, brons en staal
De meest gebruikte groep flux voor hardsolderen is gebaseerd op boraten en borax. Die is geschikt voor koper, messing, brons en staal, en werkt in het temperatuurgebied waarin gangbaar zilversoldeer vloeit. Het grootste deel van ons werk valt in deze categorie. Denk aan koper op messing, brons op koper of een messing aansluiting op een stalen deel.
Fluoridehoudende flux voor RVS
RVS is een ander verhaal. Roestvast staal draagt een chroomoxidehuid die een gewone boraatflux niet kapot krijgt. Hier is een zwaardere flux nodig, doorgaans met fluoriden. Die pakt lastige oppervlakken beter aan, maar is ook feller, zowel voor het materiaal als voor wie ermee werkt, en moet na afloop extra zorgvuldig worden weggespoeld. Zit er in één verbinding zowel koper als RVS, dan kiest u de zwaarste van de twee, omdat die het moeilijkste oppervlak moet aankunnen. Andersom gaat het mis: met een boraatflux op RVS blijft het soldeer als een parel op de naad liggen. Een zware flux op zuiver koperwerk heeft daarentegen geen voordeel en kost alleen extra schoonmaakwerk, dus die keuze maken wij per opdracht.
Aluminium en verzinkt materiaal
Aluminium vraagt een eigen soldeersoort met een eigen flux, omdat de oxidehuid daarvan nog hardnekkiger is. Verzinkt materiaal solderen wij helemaal niet. De zinklaag wordt al rond de vierhonderd graden vloeibaar, lang voordat een hardsoldeer zover is, en geen enkele flux verandert daar iets aan.
Wanneer er geen flux nodig is
Er is één uitzondering op de regel dat hardsolderen flux vraagt. Bij koper op koper met fosforkoper ruimt het fosfor in het soldeer zelf het koperoxide op. Daar laten wij de flux dus weg. Zodra er een ander metaal aan de verbinding meedoet, gaat de flux er weer bij.
Pasta, poeder, vloeistof of fluxmantel
Flux bestaat ook in verschillende vormen. Pasta blijft ook op een staande naad goed plakken, en u smeert hem vooraf op beide vlakken, zodat de bescherming al tussen de delen zit als de vlam erbij komt. Poeder maakt u aan met water en is voordelig bij grotere hoeveelheden. Vloeibare flux dringt makkelijk in kleine openingen. En er bestaan soldeerstaven met een fluxmantel eromheen, die praktisch zijn bij eenvoudig, goed bereikbaar werk. Bij een nauwe, diepe spleet willen wij de flux altijd vooraf op beide oppervlakken hebben.
Een voorbeeld: koper in een RVS-flens
Stel dat u een koperen buis in een RVS-flens wilt laten zetten. Bij dit soort flux hardsolderen nemen wij de fluoridehoudende flux, omdat het RVS het lastigste oppervlak is. Wij ontvetten beide delen, brengen pasta aan op de buis en in de boring van de flens en schuiven ze in elkaar, zodat de flux al in de spleet zit. Het soldeer wordt zilversoldeer, want fosforkoper hoort niet op RVS. Tijdens het verwarmen richten wij ons eerst op de flens, die meer massa heeft, en houden wij de buis in de gaten, omdat koper de warmte snel afvoert. Na het solderen spoelen en borstelen wij de resten weg, met extra aandacht voor de binnenkant van de buis, omdat een agressieve flux daar niet mag achterblijven. Zo ziet flux hardsolderen eruit als alle stappen op elkaar aansluiten.
Flux hardsolderen aan de brander: wit, glazig, donker
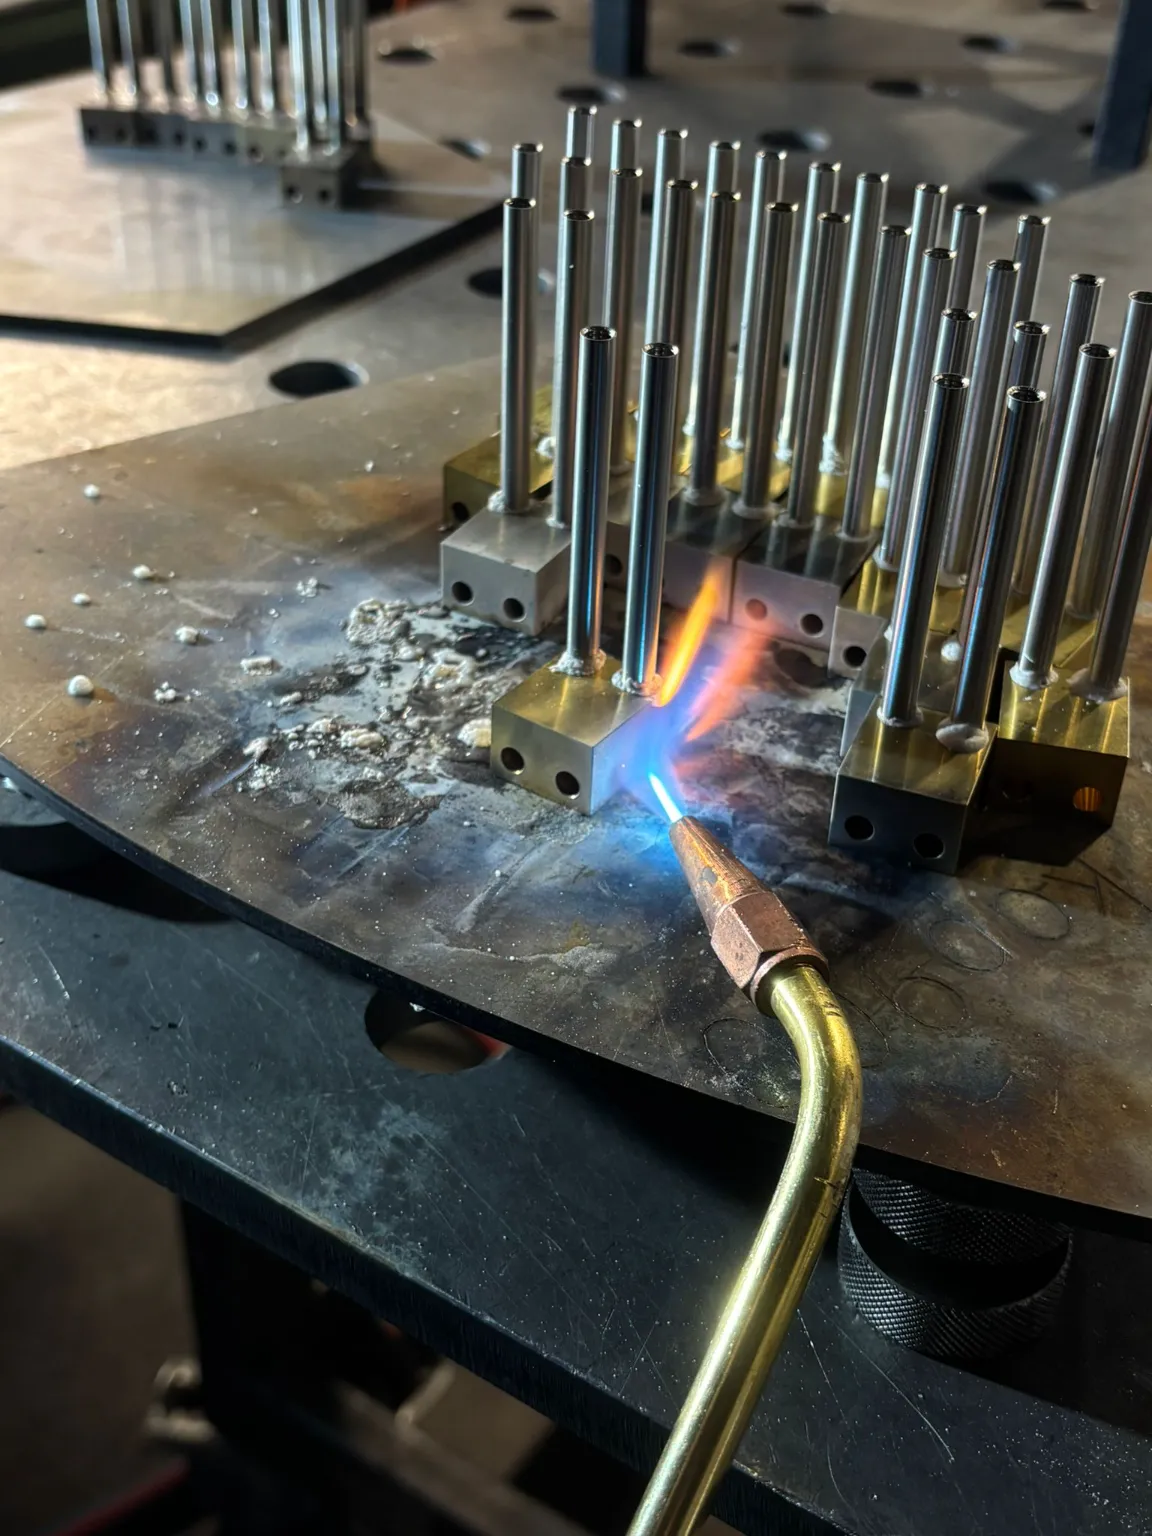
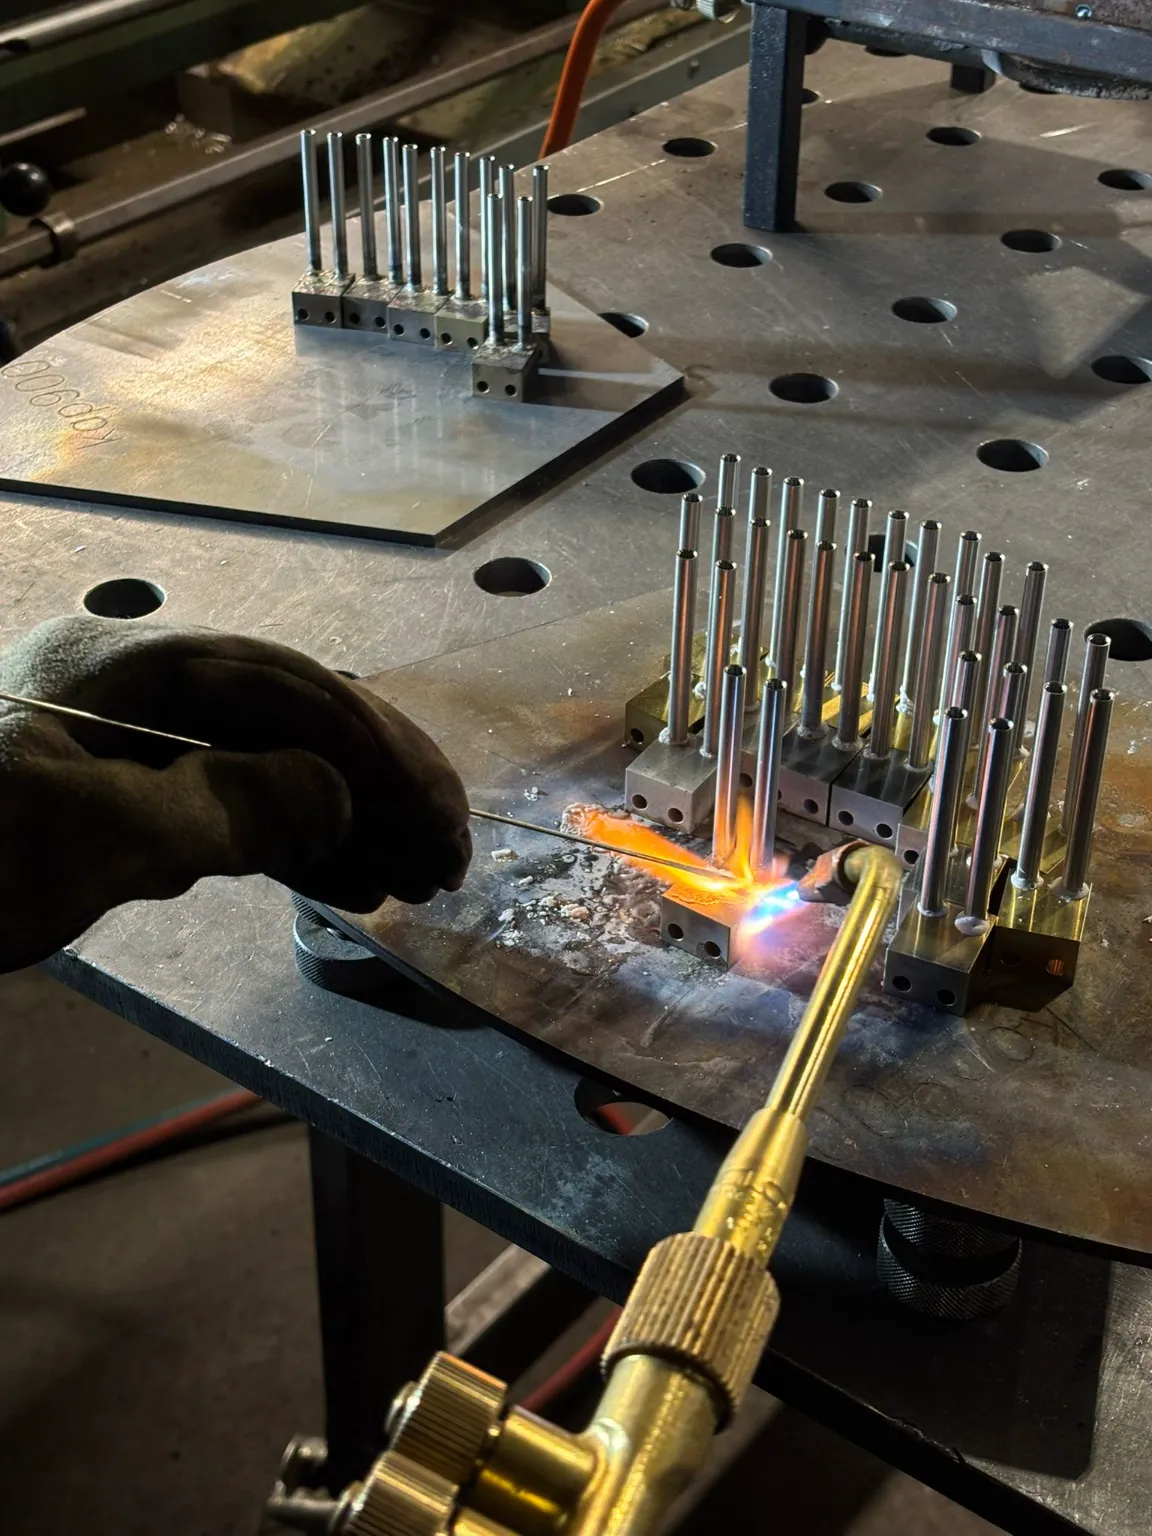
Een temperatuurmeter gebruiken wij bij flux hardsolderen niet. De flux vertelt ons wat wij moeten weten, en dat is misschien wel de minst bekende functie van flux. Wie leert kijken, ziet het werkstuk door een aantal fasen gaan.
Fase één: wit en droog
Zodra de vlam het werkstuk raakt, verdampt het water uit de flux. Er blijft een droge, witte laag over, soms wat korrelig of opgebold. Het werkstuk is opgewarmd, maar de soldeertemperatuur is nog ver weg. Wie nu al soldeer tegen de naad houdt, krijgt een klontje dat nergens heen gaat. Wij houden de vlam in beweging en verwarmen het hele verbindingsgebied, niet alleen de plek waar het soldeer moet komen.
Fase twee: glazig en helder
Bij verder verwarmen smelt de flux. De witte korst verandert in een heldere, glazige film die over het metaal uitloopt. Vanaf dat moment doet de flux echt zijn werk en verdwijnt de oxide. Het werkstuk komt in de buurt van de goede temperatuur.
Fase drie: donker, en dan de proef
Daarna kleurt de flux donkerder. Op dat moment leggen wij een klein druppeltje soldeer op de naad. Houdt het zijn ronde vorm, dan moet er nog warmte bij. Verdwijnt het in de opening, dan zit u goed en voeren wij het soldeer rondom aan. Bij een klein werkstuk ligt het moment dat de flux donker wordt soms maar enkele tellen voor het moment dat hij verbrandt. Daar zit het vakmanschap, en daarom leren wij dit bewust aan meer mensen in ons team aan.
Het temperatuurvenster van de flux
Elke flux heeft een venster waarin hij werkt. Daaronder doet hij nog niets, daarboven raakt hij uitgeput en beschermt hij niet meer. Dat venster moet het smelttraject van het soldeer ruim omvatten, en het moet lang genoeg openblijven voor de tijd die uw werkstuk nodig heeft. De kleine messing warmtewisselaars die een vaste klant uit Limburg elke maand opstuurt, zijn binnen korte tijd warm, dus daar hoeft de flux niet lang mee. Bij een stalen plaat van dertig millimeter dik ligt dat anders: die moet lang worden voorverwarmd, en de flux moet die hele periode actief blijven. De exacte grenzen staan op het productblad van de flux, en die verschillen per merk.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Waar het misgaat bij flux hardsolderen
De meeste mislukte naden die wij bij flux hardsolderen zien, komen voort uit een handvol fouten die steeds terugkomen. Het goede nieuws is dat ze allemaal te voorkomen zijn.
Vuil onder de flux
Bovenaan de lijst staat solderen op metaal dat niet echt schoon is. Veel mensen denken dat flux alles oplost, maar flux is bedoeld voor de dunne oxide die tijdens het verwarmen ontstaat. Olie, vet, lijmresten en dikke aanslag blijven gewoon zitten. Het soldeer vormt dan eilandjes of hecht alleen aan de rand. Wij ontvetten en schuren daarom altijd eerst, en pas daarna gaat de flux erop.
Flux maar aan één kant
Een spleet heeft twee wanden, en het soldeer kruipt er alleen in als ze allebei beschermd zijn. Is alleen de buitenkant van een buis ingesmeerd en de binnenkant van de mof niet, dan komt het soldeer niet verder dan halverwege. In de nauwe spleet die ons zilversoldeer nodig heeft, valt dat meteen op.
Te lang op één plek
Wie de vlam stil op één punt houdt, ziet de flux daar zwart worden terwijl een paar centimeter verderop het metaal nog koud is. Het soldeer wordt op de hete plek vloeibaar, maar weigert richting het koude deel te lopen. Verbrande flux beschermt niet meer, en er nieuwe flux overheen smeren lost dat zelden op. De enige goede weg is afkoelen, de verkoolde resten verwijderen, opnieuw schoonmaken en met verse flux rustiger opnieuw beginnen.
Reparaties en tweedehands onderdelen
Bij reparaties gaat flux hardsolderen extra vaak mis, en dat ligt meestal aan de geschiedenis van het onderdeel. Denk aan olie die in het materiaal is getrokken, kalkaanslag aan de binnenkant, een laklaag of resten van een vorige soldeerpoging. Ook zit er bij onderdelen van particulieren vaak kunststof vlakbij, zoals een handgreep of een afdichting, die de warmte niet verdraagt. Wij werken daarom in een vaste volgorde: grondig schoonmaken, voorbereiden, solderen en opnieuw schoonmaken. Zo hebben wij een halfrond messing onderdeel van een klassieke zeilboot hersteld en een afgebroken stuk van een kroonluchter. Juist op messing vallen fluxresten en verkleuring snel op, dus daar telt die laatste stap dubbel.
Na het flux hardsolderen: nareinigen, veiligheid en bewaren
Hoe zorgvuldig u ook werkt, na het flux hardsolderen ligt er altijd een rand rond de naad die na afkoelen hard en glazig wordt. Zo’n rand lijkt onschuldig, maar de meeste fluxen halen vocht uit de lucht en tasten dan langzaam het metaal aan. In een warmtewisselaar of leiding kunnen er bovendien stukjes afbreken die later ergens in het systeem vastlopen. Bij ons gaat daarom geen enkel gesoldeerd onderdeel de deur uit voordat het is schoongemaakt, hoe mooi de naad er ook uitziet.
Schoon is ook controleerbaar
Een schone naad is ook een naad die u kunt beoordelen. Of het soldeer aan beide zijden tevoorschijn is gekomen, ziet u niet door een fluxkorst heen. Bij drukhoudende delen sluiten wij de openingen af, zetten wij er druk op en kijken wij of het dicht blijft. Ook dan moet de naad schoon zijn, want flux kan een klein lek tijdelijk afsluiten. Moet het onderdeel daarna nog gestraald, vernikkeld of gepoedercoat worden, dan hecht die laag ook alleen goed op een schoon oppervlak.
Veilig werken en bewaren
Flux is een chemisch product. De pasta tast huid en ogen aan, en wat er bij het verhitten aan damp vrijkomt, hoort niet in uw longen, al helemaal niet bij de fluoridehoudende soorten. Werk dus met goede ventilatie of afzuiging en met persoonlijke bescherming. Bewaren luistert ook nauw. Een slecht sluitend potje laat de pasta indrogen, aangemaakt poeder blijft niet eindeloos goed en vorst kan de samenstelling veranderen. Wij houden fluxen daarom dicht, binnen op temperatuur en per soort apart. Resten en spoelwater horen niet in de gootsteen, dus lees het veiligheidsinformatieblad van uw product.
Het werk aan ons overlaten
Laat u het flux hardsolderen aan ons over, dan hoeft u zich met al die punten niet bezig te houden. Dat geldt voor een enkel onderdeel van een particulier net zo goed als voor een serie voor de tuinbouw, de food, de jachtbouw of de medische sector. Bij elke opdracht leggen wij vooraf vast welke flux en welk soldeer erbij horen, zodat flux hardsolderen bij ons geen gok is maar een vaste werkwijze. Wij kiezen de flux per materiaal, verwijderen de resten altijd en controleren de naad. Heeft u het zelf geprobeerd en blijft het soldeer steken, breng het werkstuk dan langs in Naaldwijk, dan kijken wij waar het misgaat. U bereikt ons op werkdagen van 8:00 tot 17:00 via +31 6 42 96 28 78, en een foto, schets of tekening mailen mag ook. Kort daarna hoort u de prijs en de levertijd. Het resultaat haalt u op aan de Industriestraat 6G, of wij brengen het naar u toe in het Westland, Den Haag, Rotterdam of Delft.
Veelgestelde vragen over flux hardsolderen
Warm metaal krijgt in gewone lucht binnen korte tijd een oxidehuid. Op die huid kan soldeer zich niet vastzetten. Flux breekt de bestaande oxide af en schermt het metaal tijdens het opwarmen af van zuurstof. Daardoor blijft het oppervlak kaal tot het soldeer vloeibaar is. Alleen dan kan het soldeer de smalle opening tussen de delen in kruipen. Zonder flux krijgt u hooguit een naad die er van buiten gesloten uitziet. Van binnen is er dan geen echte hechting. De enige uitzondering in onze werkplaats is fosforkoper op zuiver koper.
Voor koper, messing, brons en staal gebruiken wij een flux op basis van boraten. Die dekt het temperatuurgebied af waarin ons zilversoldeer vloeit. RVS krijgt een zwaardere flux met fluoriden, omdat de chroomoxide op dat materiaal veel lastiger loslaat. Bij een mengverbinding, zoals koper aan RVS, gaat de zwaardere soort erop. Een boraatflux op RVS geeft namelijk een soldeerdruppel die weigert te hechten. De zware flux gebruiken wij niet zonder reden op zuiver koper, omdat die agressiever is en meer nareiniging vraagt. Aluminium solderen wij niet met deze fluxen, omdat dat een eigen systeem vraagt. Per opdracht bepalen wij welke combinatie van flux en soldeer wij inzetten.
Ja, al zien wij het omgekeerde vaker. Een dikke laag laat na het solderen een korst achter die lastig weg te krijgen is. Overtollige flux kan ook in een buis of holte lopen waar hij later moeilijk uit komt. Bij leidingen en warmtewisselaars is dat ongewenst. Een te dikke laag ontneemt u bovendien het zicht op het soldeer terwijl het vloeit. Wij streven naar een dunne, egale laag op beide vlakken van de verbinding. Belangrijker dan de hoeveelheid is dat de flux overal zit waar het soldeer naartoe moet. Een gat in de laag is een gat in de naad.
Zwarte flux is verbrande flux. Dat gebeurt als er te lang of te heet op één plek is gestookt. De flux is dan uitgewerkt en beschermt het metaal niet langer. Het soldeer vloeit op zo’n plek slecht of helemaal niet meer. Meer soldeer of meer warmte helpt dan niet. Wij laten het werkstuk afkoelen, halen de verkoolde resten weg en maken het opnieuw schoon. Daarna gaat er verse flux op en verwarmen wij rustiger en gelijkmatiger. Bij zware werkstukken met een lange opwarmtijd letten wij hier extra op.
Nee, die twee kunt u niet zomaar uitwisselen. Zachtsoldeerflux is gemaakt voor temperaturen onder de vierhonderdvijftig graden. Bij hardsolderen is hij al opgebrand voordat het soldeer vloeibaar is. Wat achterblijft, is een zwart laagje dat het vloeien eerder hindert dan helpt. Omgekeerd komt hardsoldeerflux bij zacht solderen niet op gang, omdat het daar te koel blijft. Controleer daarom altijd het werkgebied op het productblad. Dat gebied moet het smelttraject van uw soldeer ruim omvatten. Twijfelt u, vraag het ons dan voordat u begint.
Flux is een chemisch product en verdient voorzichtigheid. De pasta kan de huid en de ogen aantasten. Bij verhitting komen dampen vrij die u niet wilt inademen. Bij de fluoridehoudende soorten voor RVS geldt dat in het bijzonder. Zorg daarom voor afzuiging of goede ventilatie en draag passende bescherming. Gooi resten en spoelwater niet door de gootsteen. Het veiligheidsinformatieblad van uw product vertelt precies hoe u ermee omgaat. Laat u het werk aan ons over, dan regelen wij dit allemaal zelf.
Bewaar flux in een goed gesloten verpakking op kamertemperatuur. Een pot die niet meer goed sluit, laat de pasta uitdrogen, en droge pasta werkt niet meer betrouwbaar. Poeder dat al met water is aangemaakt, blijft maar beperkt goed. Ook vorst is slecht, omdat de samenstelling daardoor kan veranderen. Houd de verschillende soorten gescheiden, zodat u de milde en de zware variant niet verwisselt. Staat er een potje dat al jaren meegaat, gebruik het dan niet voor werk dat ertoe doet. Een nieuw potje is goedkoper dan een naad die opnieuw moet. Bij twijfel over een product helpt het productblad van de fabrikant.
De meeste hardsoldeerfluxen lossen goed op in warm water. Wij spoelen het onderdeel en borstelen de resten weg. Is de flux door de hitte glashard geworden, dan laten wij het onderdeel eerst langer weken. Hardnekkige plekken verwijderen wij mechanisch. Bij buizen en holle delen controleren wij ook de binnenkant, omdat flux daar makkelijk in loopt. Stralen haalt daarnaast verkleuring weg, maar dat is een aparte nabehandeling die grotendeels wordt uitbesteed. Het schoonmaken zelf slaan wij nooit over, ook niet bij kleine series. Een onderdeel met fluxresten is voor ons simpelweg nog niet af.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
