
Home/Hardsolderen Rotterdam
Hardsolderen Rotterdam
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Hardsolderen Rotterdam: technisch soldeerwerk voor machines en installaties
Voor hardsolderen Rotterdam werken wij bij Westland Metaalbewerking vooral voor mensen die technisch denken: engineers, werkvoorbereiders en monteurs die een onderdeel nodig hebben dat dicht moet zijn, maatvast moet blijven en vaak uit twee verschillende metalen bestaat. Vanuit Rotterdam is onze werkplaats aan de Industriestraat 6G in Naaldwijk goed te bereiken. U kunt het werk brengen en ophalen, of wij bezorgen het in Rotterdam. Met meer dan twintig jaar metaalbewerking, ruim duizend projecten en ongeveer acht jaar soldeerervaring weten wij hoe metalen zich onder de vlam gedragen. Het soldeerwerk is handwerk, uitgevoerd met een propaan-zuurstofbrander. Wij hebben geen oven en werken niet met inductie. Voor het werk waar wij ons op richten, zoals enkelstuks, kleine series en onderdelen met een afwijkende vorm, is een brander juist flexibeler. Op deze pagina gaan wij dieper in op de technische kant van hardsolderen Rotterdam: welke materialen wij combineren, wat er op uw tekening moet staan, wanneer wij op locatie komen en hoe wij de keuze tussen solderen en lassen maken.
Wat wij voor technische opdrachtgevers solderen
Het werk dat bij ons binnenkomt, bestaat voor een groot deel uit leidingdelen, aansluitingen en warmtewisselaars. Voorbeelden zijn aanvoer- en afvoerleidingen van een warmtewisselaar, doorvoeren, aansluitpunten op een machineframe en delen die een vloeistof of gas op temperatuur moeten brengen. Koperen en messing warmtewisselaars bouwen wij nieuw of maken wij weer dicht, ook als het lek in de lamellen, de pijpplaat of een aansluiting zit. De vragen komen uit tuinbouw, food, jachtbouw en medische techniek.
Een voorbeeld om het concreet te maken
Stel dat een werkvoorbereider uit Rotterdam een machine heeft waarin een warmtewisselaar een vloeistof op temperatuur houdt, en dat een van de aansluitingen is gaan lekken op de plek waar een RVS-buis in een messing aansluitstuk zit. Bij hardsolderen Rotterdam kijken wij dan eerst naar de oorzaak. Is de buis nog rond en op maat, en klopt de speling tussen buis en aansluitstuk nog? Is de wand rond het lek aangetast door corrosie of erosie, dan vervangen wij liever dat stuk dan dat wij op zwak materiaal gaan solderen. Is alles gezond, dan maken wij de delen schoon, brengen wij flux aan en solderen wij de verbinding opnieuw met zilversoldeer. Wil de klant zekerheid, dan volgt daarna een druktest.
Materiaalcombinaties bij hardsolderen Rotterdam
De meeste technische vragen draaien om combinaties. Twee metalen die met lassen niet of slecht samen te voegen zijn, laten zich met hardsolderen wel betrouwbaar verbinden. Dat komt doordat het basismateriaal niet smelt: alleen het soldeer wordt vloeibaar en vormt de brug tussen beide delen.
De combinaties die het vaakst langskomen
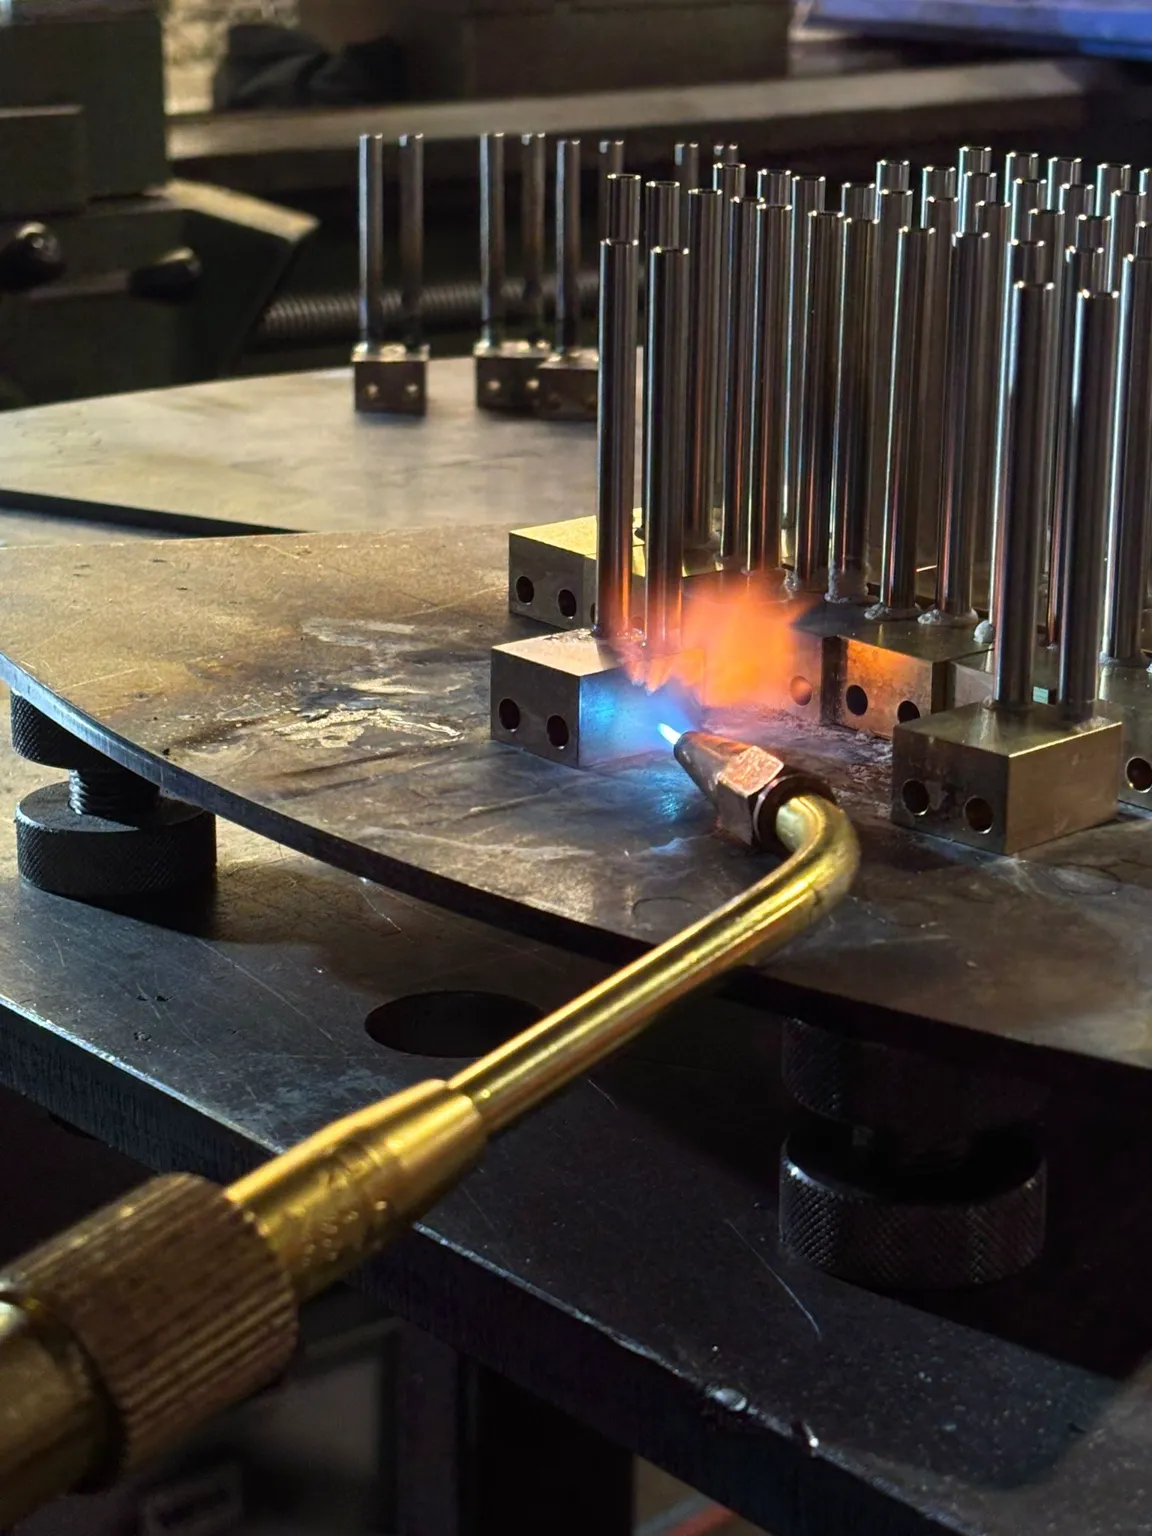
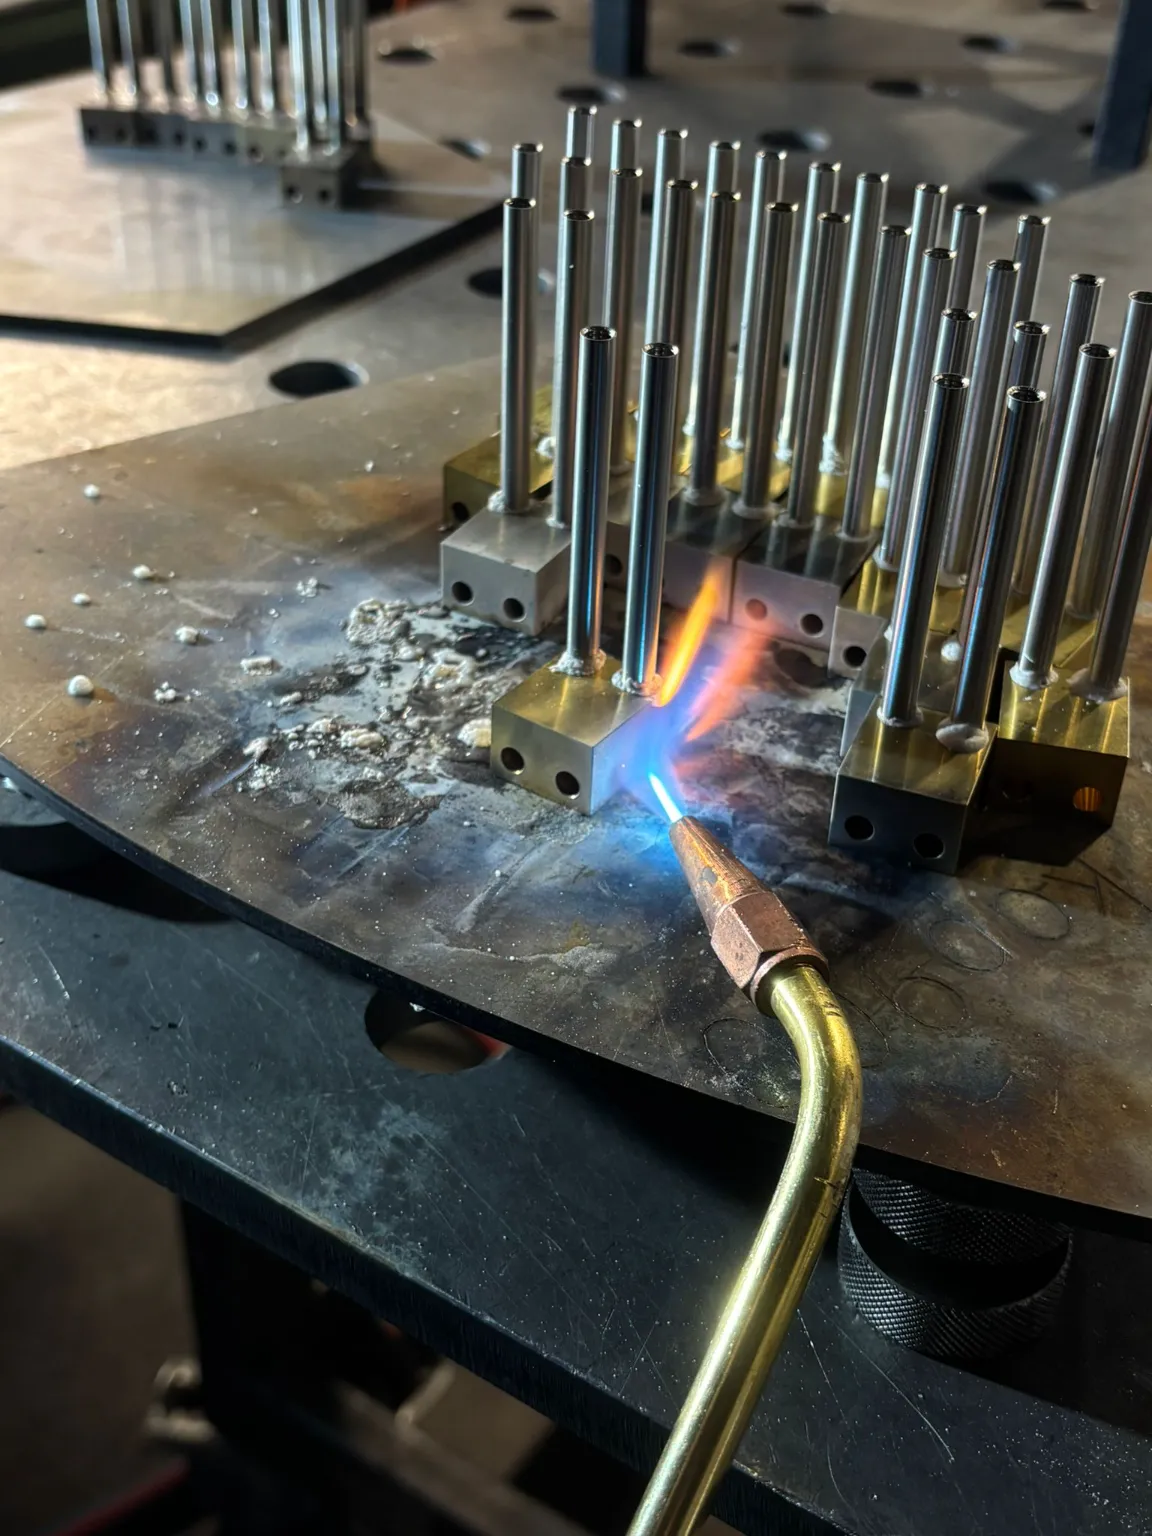
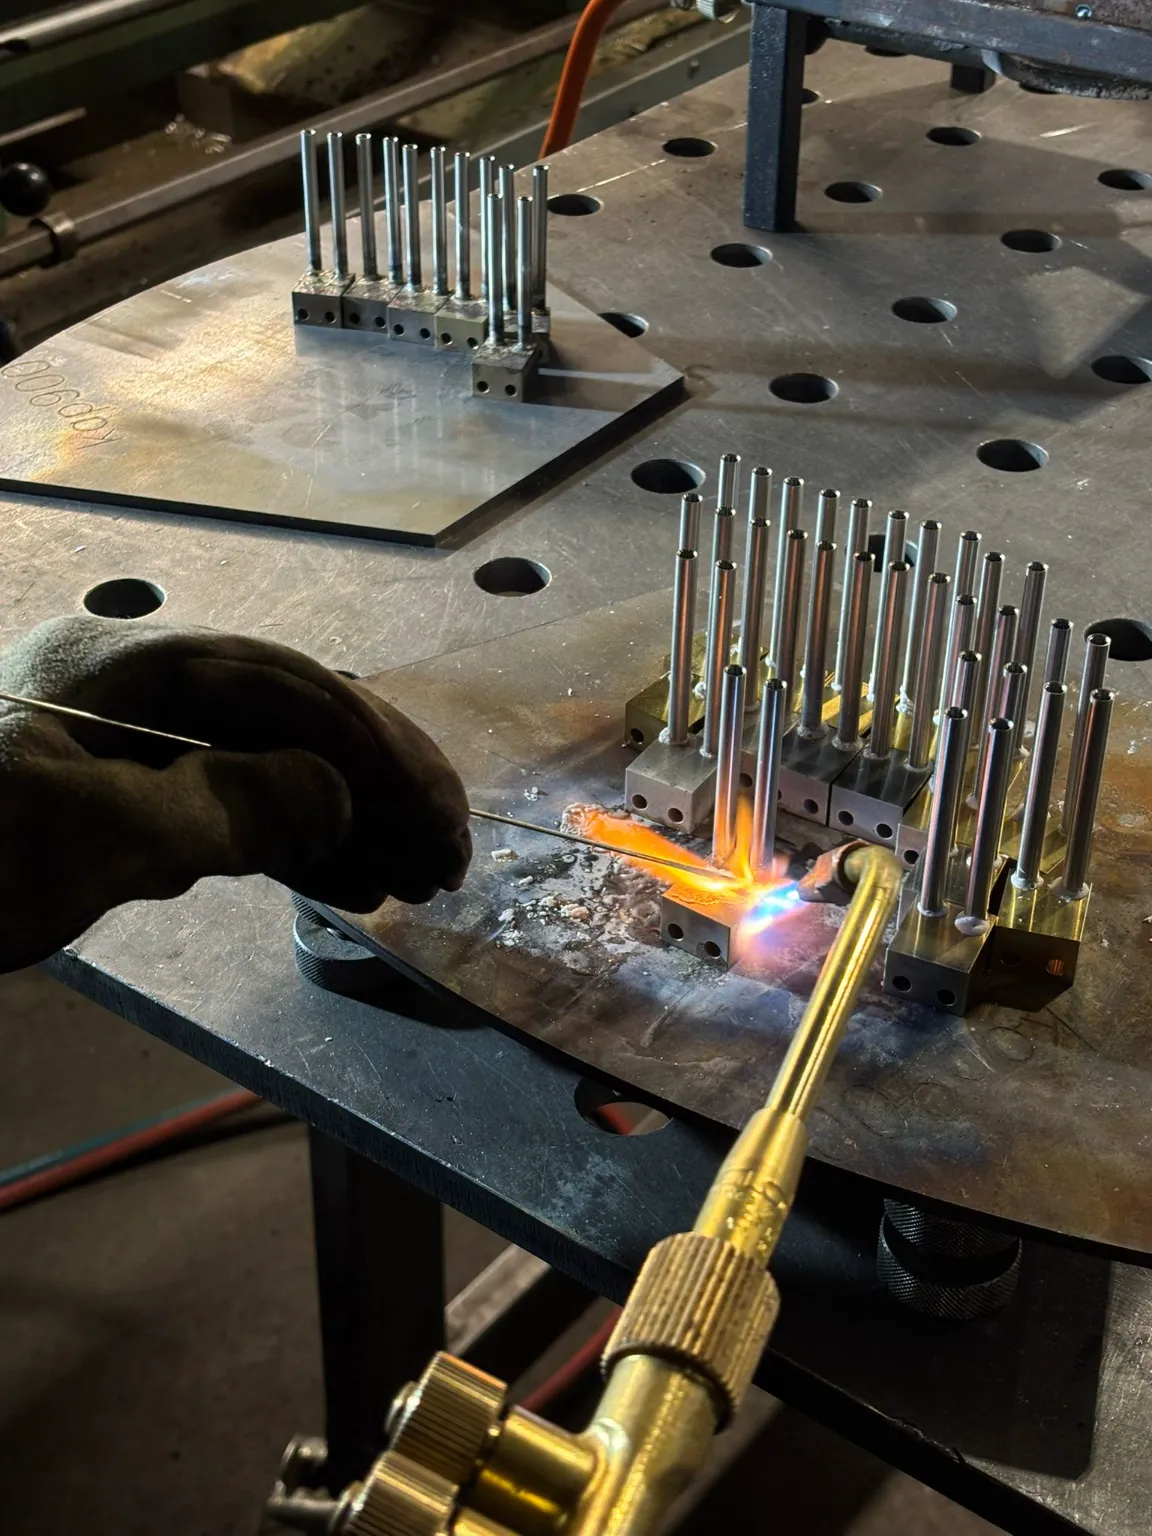
Wat wij het vaakst maken, zijn verbindingen tussen messing en koper, tussen messing of koper en RVS, en tussen twee koperen delen. Brons tegen messing, koper of RVS staat ook regelmatig op de planning. Een concreet voorbeeld is een serie kleine warmtewisselaars die wij maandelijks voor een vaste klant maken: een messing blokje waarin twee RVS-pijpjes worden gesoldeerd. Die klant zit overigens in Limburg en stuurt de onderdelen op. Het rijtje materialen dat wij verwerken, loopt door tot gietijzer, aluminium, staal en hardmetaal.
Waarom koper anders reageert dan staal
Koper voert warmte zo’n acht keer sneller af dan staal. In de praktijk betekent dat dat de warmte van de brander razendsnel wegvloeit naar de rest van het werkstuk. Wie een koperen leiding aan een stalen of RVS deel soldeert, moet daar rekening mee houden. Het soldeer trekt namelijk naar de warmste plek, en als één kant te koud blijft, vult de naad niet. Het deel dat de warmte het snelst kwijtraakt of de meeste massa heeft, krijgt daarom langer de vlam, tot beide kanten even warm zijn. Pas dan laten wij het soldeer vloeien.
Zware delen en voorverwarmen
Diktes van 1 tot 40 millimeter kunnen wij aan, al zegt het gewicht van het hele stuk vaak meer dan de dikte. Een zware stalen plaat moet lang worden voorverwarmd voordat het soldeer gaat lopen, en dat kost tijd en gas. Met een brander kunnen wij een klein messing onderdeel solderen en even later een stalen stuk van dertig millimeter voorverwarmen. Een brander kunt u om elke vorm heen bewegen, terwijl een spoel of oven juist vraagt dat het werkstuk erin past.
Het soldeer per combinatie
Voor de meeste combinaties gebruiken wij zilversoldeer met vijfenvijftig procent zilver. Het heeft een lage smelttemperatuur, waardoor er minder warmte in het werkstuk hoeft. Voor koper op koper werkt koperfosforsoldeer goed. Dankzij het fosfor reinigt dit soldeer het koper tijdens het opwarmen zelf, en kan de flux achterwege blijven. Op staal en RVS gebruiken wij dat soldeer niet. RVS heeft een taaie oxidehuid, en zonder een flux die daarop berekend is, wil het soldeer er niet aan hechten. Daarnaast werken wij met Silverflow.
Hardsolderen Rotterdam: van tekening tot dichte naad
Een goede soldeerverbinding wordt voor een groot deel bepaald voordat de brander aangaat. Wie zelf tekeningen maakt, heeft daar veel invloed op. Daarom lichten wij hier toe waar wij bij hardsolderen Rotterdam op letten als een tekening binnenkomt.
Wat er op de tekening moet staan
Om een goede offerte te maken, willen wij de materialen weten, het aantal stuks, of er nabehandeling moet plaatsvinden en of er specifieke wensen zijn. Een tekening met afmetingen, meestal als pdf, helpt enorm. Staat er iets niet op, dan vragen wij het na. Voor alleen soldeerwerk volgt de offerte meestal binnen een werkdag. Met extra onderdelen of nabehandeling erbij is dat eerder een week. Bij grote projecten kan het langer duren.
De spleet tussen de onderdelen
Het belangrijkste detail op een tekening voor hardsolderen is de speling tussen de delen. Voor ons zilversoldeer met vijfenvijftig procent zilver noemt de leverancier een speling tussen 0,05 en 0,1 millimeter. Binnen die marge trekt het dunvloeiende soldeer capillair de hele naad in. Bij een ruimere opening blijft dit dunne soldeer niet goed staan, en dan stappen wij over op een andere soort. Haalt aangeleverd werk die maat niet, dan passen wij het zelf aan met onze zaag-, draai-, frees-, buig- en walsmachines.
Overlapping in plaats van een stompe naad
In leidingwerk schuift de ene buis doorgaans een stukje in een fitting of in een opgerekt buiseinde. Zo’n overlapping is ideaal voor capillair solderen. Het soldeer vult de volle lengte van de overlap, waardoor de krachten over een groot oppervlak worden verdeeld. Dat levert een sterke, dichte verbinding op die druk verdraagt en goed tegen trillingen kan. Een lasnaad zou in zo’n geval alleen langs de rand liggen. Ontwerpt u een verbinding die gesoldeerd gaat worden, dan loont het om aan zo’n overlapping te denken.
Controle op dichtheid
Na afloop kijken wij of het soldeer over de hele omtrek is doorgetrokken, en wij halen alle flux weg. Is het soldeer zichtbaar rondom gelopen, dan is de naad in de praktijk dicht. Voor toepassingen waar lekkage echt niet acceptabel is, voeren wij op verzoek een druktest uit. Dan worden de openingen afgesloten, gaat er druk op het onderdeel en controleren wij of er ergens iets uit komt. Die test doen wij niet bij elke opdracht, dus geef het bij uw aanvraag aan als u hem wilt.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
In de werkplaats of op locatie in Rotterdam
Een vraag die wij bij hardsolderen Rotterdam vaak krijgen, is of wij ook ter plekke kunnen solderen. Het eerlijke antwoord: dat kan, maar de werkplaats heeft meestal de voorkeur.
Waarom de werkplaats meestal beter werkt
In onze werkplaats hebben wij alles bij de hand. Wij kunnen het werkstuk vrij draaien, de warmte rondom verdelen en de naad van alle kanten bekijken. Voor een dichte verbinding is dat een groot voordeel, want het soldeer trekt alleen goed in als het werkstuk rondom op temperatuur is. Daarbij kunnen wij in dezelfde werkplaats meteen een passtuk draaien of een buis op maat zagen als dat nodig blijkt.
Wanneer wij naar locatie komen
Kan het werk niet naar ons toe, dan komen wij naar het werk. Denk aan een leiding die vastzit in een installatie of hal, of aan een onderdeel van een machine dat niet gedemonteerd kan worden. Wel kijken wij vooraf naar de omstandigheden. Hardsolderen vraagt om veel warmte, dus de werkplek moet daar veilig voor zijn. Brandbaar materiaal, kunststof of pakkingen dicht bij de naad worden afgeschermd, of wij zoeken samen een andere oplossing. Ook de bereikbaarheid van de naad speelt mee. Installatiewerk in woningen doen wij ook op locatie niet.
Aanleveren vanuit Rotterdam
Losse onderdelen kunt u brengen naar Naaldwijk, laten ophalen of opsturen. Na afloop haalt u het werk op in onze werkplaats of bezorgen wij het in Rotterdam. Gemiddeld staat een opdracht na drie tot vijf werkdagen klaar. Staat er een machine stil, laat het ons dan direct weten, want spoedwerk is vaak binnen één dag mogelijk. Mail bij losse onderdelen het liefst vooraf de gegevens met een tekening of foto, zodat wij voorbereid zijn als het werk binnenkomt. Zo kunnen wij de voorbereiding al inplannen en hoeft het werk niet te wachten op een telefoontje over een ontbrekende maat. Voor hardsolderen Rotterdam kan dat in de totale doorlooptijd behoorlijk schelen.
Kleine series vanuit Rotterdam
Niet alles is enkelstuk. Voor hardsolderen Rotterdam krijgen wij ook vragen over kleine series, waarbij hetzelfde onderdeel tientallen keren gemaakt moet worden. Een serie staat of valt met een pasvorm die bij elk exemplaar gelijk is. Waar nodig brengen wij de onderdelen zelf op maat, zodat de speling steeds binnen de grenzen blijft. Een vaste klant laat bij ons elke maand ongeveer vijftig kleine warmtewisselaars solderen, en dat ritme past goed bij hoe wij werken. Voor een echte massaproductie met duizenden stuks per dag bent u bij een geautomatiseerde partij beter af, want wij solderen met de hand.
Hardsolderen Rotterdam of lassen: de technische afweging
Wij zijn een allround metaalbewerker en doen naast hardsolderen ook TIG lassen en MIG/MAG lassen. Dat betekent dat wij bij elke aanvraag voor hardsolderen Rotterdam de vraag stellen welke methode het beste resultaat geeft, en niet alleen hoe wij het gevraagde gaan uitvoeren.
Wanneer solderen de voorkeur heeft
Solderen is de logische route bij metalen als koper en messing, die lastig te lassen zijn. Bij paren die met lassen helemaal niet samengaan, zoals staal met aluminium, is het zelfs de enige. Voor warmtewisselaars en leidingsystemen die een medium verwarmen of koelen, kiezen wij meestal ook voor een soldeernaad. Daarnaast levert solderen meestal minder vervorming op, al blijft kromtrekken bij dunne vlakke plaat een aandachtspunt.
Wanneer lassen beter past
Staal aan RVS kan prima gelast worden, en bij zware constructies die grote krachten moeten opvangen is lassen vaak sterker in zijn element. Ons TIG-laswerk gaat tot RVS van een halve millimeter wanddikte. Een dunne wand is dus niet automatisch een reden om te solderen. Wij kijken naar de materialen, de belasting en de maatvoering, en adviseren op basis daarvan.
Meedenken over de verbinding
Engineering is bij ons een vaste dienst, en dat merkt u bij het ontwerp van een soldeerverbinding. Een overlapping die net iets langer is, een aansluiting die zo wordt geplaatst dat de vlam er rondom bij kan, of een kunststof deel dat een paar centimeter verder van de naad komt te liggen: zulke kleine keuzes bepalen of het hardsolderen in één keer goed gaat. Sebastiaan Zwinkels, die al jaren met ons samenwerkt, schreef dat wij proactief meedenken in het ontwerp en dat afspraken worden nagekomen. Stuurt u ons een tekening in een vroeg stadium, dan kijken wij graag mee voordat de onderdelen worden gemaakt.
Grenzen die u vooraf moet kennen
Wij hebben geen lascertificaten en geen STEK-certificaat. Werk aan systemen met koudemiddelen, zoals koeltechniek en airco, valt daarom buiten ons vak. Verzinkt werk valt af, omdat het zink al wegsmelt lang voordat het soldeer vloeit. Gecoat materiaal kan wel, als de coating rond de verbinding eerst wordt verwijderd.
Hardsolderen Rotterdam aanvragen
Mail ons uw tekening, schets of foto, of bel op werkdagen tussen 8:00 en 17:00 naar +31 6 42 96 28 78. Na een kort overleg over materiaal, aantal en planning weet u snel wat het kost en wanneer het klaar is.
Veelgestelde vragen over hardsolderen Rotterdam
Houd voor ons standaard zilversoldeer een speling aan van 0,05 tot 0,1 millimeter, dat is wat de leverancier voorschrijft. Binnen die marge trekt het soldeer capillair de hele naad in. Is de spleet groter, dan vult dit dunvloeiende soldeer de naad niet goed. In dat geval kiezen wij een andere soldeersoort of passen wij de onderdelen aan. Let ook op gelijkmatigheid, want waar de spleet wisselt, loopt het soldeer de ene kant wel in en de andere kant niet. Daarom kijken wij altijd eerst naar de pasvorm. Omdat wij zelf draaien, frezen en zagen, kunnen wij die waar nodig verbeteren. Zet de gewenste speling dus gerust op uw tekening.
Ja, dat zijn combinaties die wij regelmatig maken. Messing aan RVS en koper aan RVS horen bij de meest gevraagde verbindingen in onze werkplaats. Wij gebruiken daarvoor zilversoldeer met de bijbehorende flux. Bij RVS luistert die flux nauw, want de oxidehuid van roestvast staal houdt het soldeer anders buiten. Koperfosforsoldeer gebruiken wij op RVS niet. Omdat koper de warmte veel beter geleidt, verwarmen wij dat deel vaak langer voor. Zo zijn beide delen tegelijk op temperatuur wanneer het soldeer vloeit. Een messing blok met twee ingesoldeerde RVS-pijpjes maken wij zelfs in serie.
Wij solderen materiaaldiktes van 1 tot 40 millimeter. Het totale gewicht van het werkstuk is daarbij minstens zo belangrijk. Een zwaar stalen deel moet lang worden voorverwarmd voordat het soldeer gaat vloeien. Die extra tijd en dat extra gas tellen mee in de prijs. Met onze brander kunnen wij zowel kleine messing onderdelen als stalen stukken van dertig millimeter aan. De vlam volgt de vorm van het werkstuk, dus afwijkende vormen zijn geen probleem. Twijfelt u of uw onderdeel te groot of te zwaar is, stuur dan een tekening. Wij geven u snel uitsluitsel.
Ja, als het onderdeel echt niet naar ons toe kan, komen wij langs. Denk aan een leiding die vastzit in een installatie of een onderdeel van een machine dat niet te demonteren is. Wel bespreken wij vooraf de omstandigheden. Hardsolderen vraagt om veel warmte, dus de werkplek moet daar veilig voor zijn. Brandbare materialen, kunststof delen en afdichtingen in de buurt schermen wij af of wij stellen een andere aanpak voor. Ook moet de naad rondom bereikbaar zijn, omdat het soldeer anders niet goed intrekt. Installatiewerk in woningen doen wij niet. Losse onderdelen solderen wij bij voorkeur in onze werkplaats in Naaldwijk.
Elke verbinding controleren wij visueel. Wij kijken of het soldeer rondom en over de hele overlapping is doorgevloeid. Een naad waarin het soldeer zichtbaar netjes is doorgelopen, is in de praktijk dicht. Is lekkage voor uw toepassing absoluut niet acceptabel, dan voeren wij op verzoek een druktest uit. Dan sluiten wij het af, zetten wij er druk op en zoeken wij naar lekkage. Die test doen wij niet standaard, omdat hij niet bij elke opdracht nodig is. Geef daarom bij uw aanvraag aan dat u hem wilt. Dan nemen wij hem mee in de planning en de offerte.
Bij koper op koper gebruiken wij meestal koperfosforsoldeer. Het fosfor in dat soldeer neemt tijdens het verwarmen zelf het oxide op het koper weg. Daardoor is er geen aparte flux nodig. Bij leidingwerk is dat een groot voordeel. Fluxresten zijn namelijk corrosief, en aan de binnenkant van een buis kunt u er na het solderen niet meer bij. Komt er een ander metaal bij, zoals messing, brons of RVS, dan werkt dit soldeer niet goed. In dat geval nemen wij zilversoldeer en een flux die bij het tweede metaal past. Die fluxresten verwijderen wij na afloop altijd volledig.
Nee, wij hebben geen lascertificaten en ook geen STEK-certificaat. Dat zeggen wij er liever meteen bij, zodat u weet waar u aan toe bent. Werk aan systemen met koudemiddelen, zoals koeltechniek en airco, nemen wij daarom niet aan. Daarvoor verwijzen wij u door naar een gecertificeerde partij. Ons sterke punt is soldeerwerk aan losse onderdelen en kleine aantallen in de eigen werkplaats. Denk aan warmtewisselaars, leidingstukken voor machines en installaties, en herstel van messing en koperen delen. Wij hebben ruim twintig jaar ervaring in metaalbewerking en solderen zo’n acht jaar. Vraagt uw project om een certificaat, vermeld dat dan bij uw aanvraag.
De prijs bouwen wij op uit drie factoren. Allereerst de uren, voorbereiding en schoonmaak meegerekend. Dan het gewicht, omdat een zwaar stuk langer onder de vlam moet en meer gas kost. De derde is de hoeveelheid soldeer, en zilversoldeer is duur. Daarom solderen wij precies waar het nodig is en niet meer. Extra soldeer maakt een verbinding niet beter, alleen duurder. Nabehandeling zoals stralen, vernikkelen of poedercoaten komt daar eventueel bij. Met een tekening en het aantal stuks kunnen wij u snel een prijs geven.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
