
Home/Zilversolderen
Zilversolderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Zilversolderen bij Westland Metaalbewerking: wat u ervan mag verwachten
Zilversolderen is de techniek waar ons team in Naaldwijk naar grijpt zodra een verbinding dicht, sterk en maatvast moet zijn en het onderdeel zelf geen graad meer warmte mag krijgen dan strikt nodig. Bij zilversolderen smelt het basismateriaal niet. Wij brengen de delen op temperatuur met een brander op propaan en zuurstof, waarna een zilverhoudend soldeer de smalle spleet tussen beide delen in trekt en daar over het hele overlappende vlak hecht. Wat u terugkrijgt, is een onderdeel met dezelfde vorm, dezelfde maten en dezelfde wanddikte als waarmee het binnenkwam, alleen nu met een verbinding die het werk aankan. Wij doen dit met de hand, zonder oven en zonder inductie, en dat zeggen wij er eerlijk bij. Het voordeel van handwerk is dat wij bij elk stuk kunnen bijsturen. Een dik messing blok en een dun pijpje krijgen niet dezelfde vlam, en dat verschil voelt een ervaren soldeerder aan. Westland Metaalbewerking bestaat al ruim twintig jaar als allround metaalbewerker en heeft in die tijd meer dan duizend projecten geleverd. Het hardsolderen, en daarbinnen het zilversolderen, doen wij nu zo’n acht jaar. Die combinatie is belangrijker dan ze lijkt. Zagen, draaien, frezen en buigen gebeurt hier onder hetzelfde dak, dus de delen worden eerst passend gemaakt voordat er soldeer aan te pas komt. Een goede pasvorm is bij zilversolderen namelijk de halve verbinding.
Voor wie wij zilversolderen
Onze opdrachtgevers zijn heel verschillend. Engineers en werkvoorbereiders sturen een tekening met een duidelijke specificatie, monteurs komen met een lekkende aansluiting die eigenlijk gisteren al klaar had moeten zijn, en particulieren staan soms met een onderdeel in de hand waarvoor nergens meer vervanging te krijgen is. Wij werken voor bedrijven in de tuinbouw, de food, de jachtbouw en de medische sector. Voor al die groepen geldt hetzelfde uitgangspunt: wij kijken eerst naar het onderdeel en de toepassing, en pas daarna kiezen wij soldeer, flux en aanpak. Dat klinkt vanzelfsprekend, maar het voorkomt dat een verbinding in de werkplaats prima lijkt en op de plek van bestemming alsnog tekortschiet.
Wanneer zilversolderen de slimste keuze is voor uw onderdeel
Niet elke verbinding vraagt om zilversolderen, maar er zijn drie situaties waarin wij er vrijwel altijd voor kiezen. De eerste is wanneer er twee verschillende metalen samenkomen. Koper op messing, messing op RVS, koper op staal of brons op koper: met lassen zijn dat lastige of zelfs onmogelijke combinaties, omdat de metalen een ander smeltpunt hebben en anders reageren op warmte. Bij zilversolderen maakt dat verschil veel minder uit, want geen van beide delen hoeft te smelten. Het soldeer hecht aan allebei en vormt de brug ertussen.
De tweede situatie is wanneer de warmte beperkt moet blijven. Zilverhoudend soldeer vloeit van alle hardsoldeersoorten bij de laagste temperatuur, ruwweg tussen zeshonderdvijftig en achthonderdvijftig graden, afhankelijk van de legering. Dat geeft ruimte. Messing bevat zink dat bij hogere temperaturen begint te verdampen, RVS verliest een deel van zijn corrosievastheid als het te lang in een bepaald temperatuurgebied blijft hangen, en dunwandig werk trekt krom zodra er te veel warmte in gaat. Met zilversolderen houden wij bij al die materialen marge over.
De derde situatie is wanneer de naad moet kunnen meebewegen. Een onderdeel dat trilt, dat steeds opwarmt en afkoelt of dat wisselend belast wordt, heeft een verbinding nodig die taai blijft. Een zilverlegering is na het stollen taai en niet bros. Daardoor scheurt de naad niet bij de eerste schok, en dat is bij leidingwerk en machineonderdelen precies wat u wilt.
Geleidbaarheid en hechtsterkte
Er is nog een reden die bij sommige klanten de doorslag geeft. Waar een onderdeel goed moet geleiden of waar de hechting zwaar belast wordt, is zilversolderen de aangewezen techniek. Omdat het soldeer fijn en capillair vloeit, ook in nauwe naden, vult het de spleet volledig en wordt de belasting over een groot oppervlak verdeeld. De sterkte zit dus niet in een dikke rups soldeer aan de buitenkant, maar in de dunne laag die over de hele overlapping is ingetrokken. Wie een naad ziet met een flinke klodder soldeer erop, kijkt meestal juist naar werk waarbij het soldeer niet goed is ingetrokken.
Zilversolderen naast onze andere bewerkingen
Wat ons onderscheidt van een pure soldeerwerkplaats, is dat zilversolderen bij ons onderdeel is van een complete metaalbewerking. Moet een flens eerst gedraaid worden, een gat geboord en getapt of een buis gebogen, dan gebeurt dat onder hetzelfde dak. Dat scheelt niet alleen transport en wachttijd, het geeft ons ook grip op de pasvorm. Als wij zelf het voorwerk doen, weten wij precies hoe nauw de spleet is en hoe schoon het oppervlak. Na het solderen kunnen wij het onderdeel bovendien nog op maat brengen, slijpen of monteren. Sebastiaan Zwinkels schreef in zijn review dat wij proactief meedenken in het ontwerp, en bij zilversolderen begint dat meedenken vaak al bij de vraag hoe lang een overlapping moet zijn.
Drie opdrachten die laten zien wat zilversolderen kan
Theorie is mooi, maar het verhaal wordt pas echt duidelijk aan de hand van werk dat over onze werkbank is gegaan. Drie voorbeelden laten goed zien hoe breed zilversolderen in de praktijk is, van serieproductie tot het redden van een enkel stuk.
Vijftig warmtewisselaars per maand uit Limburg
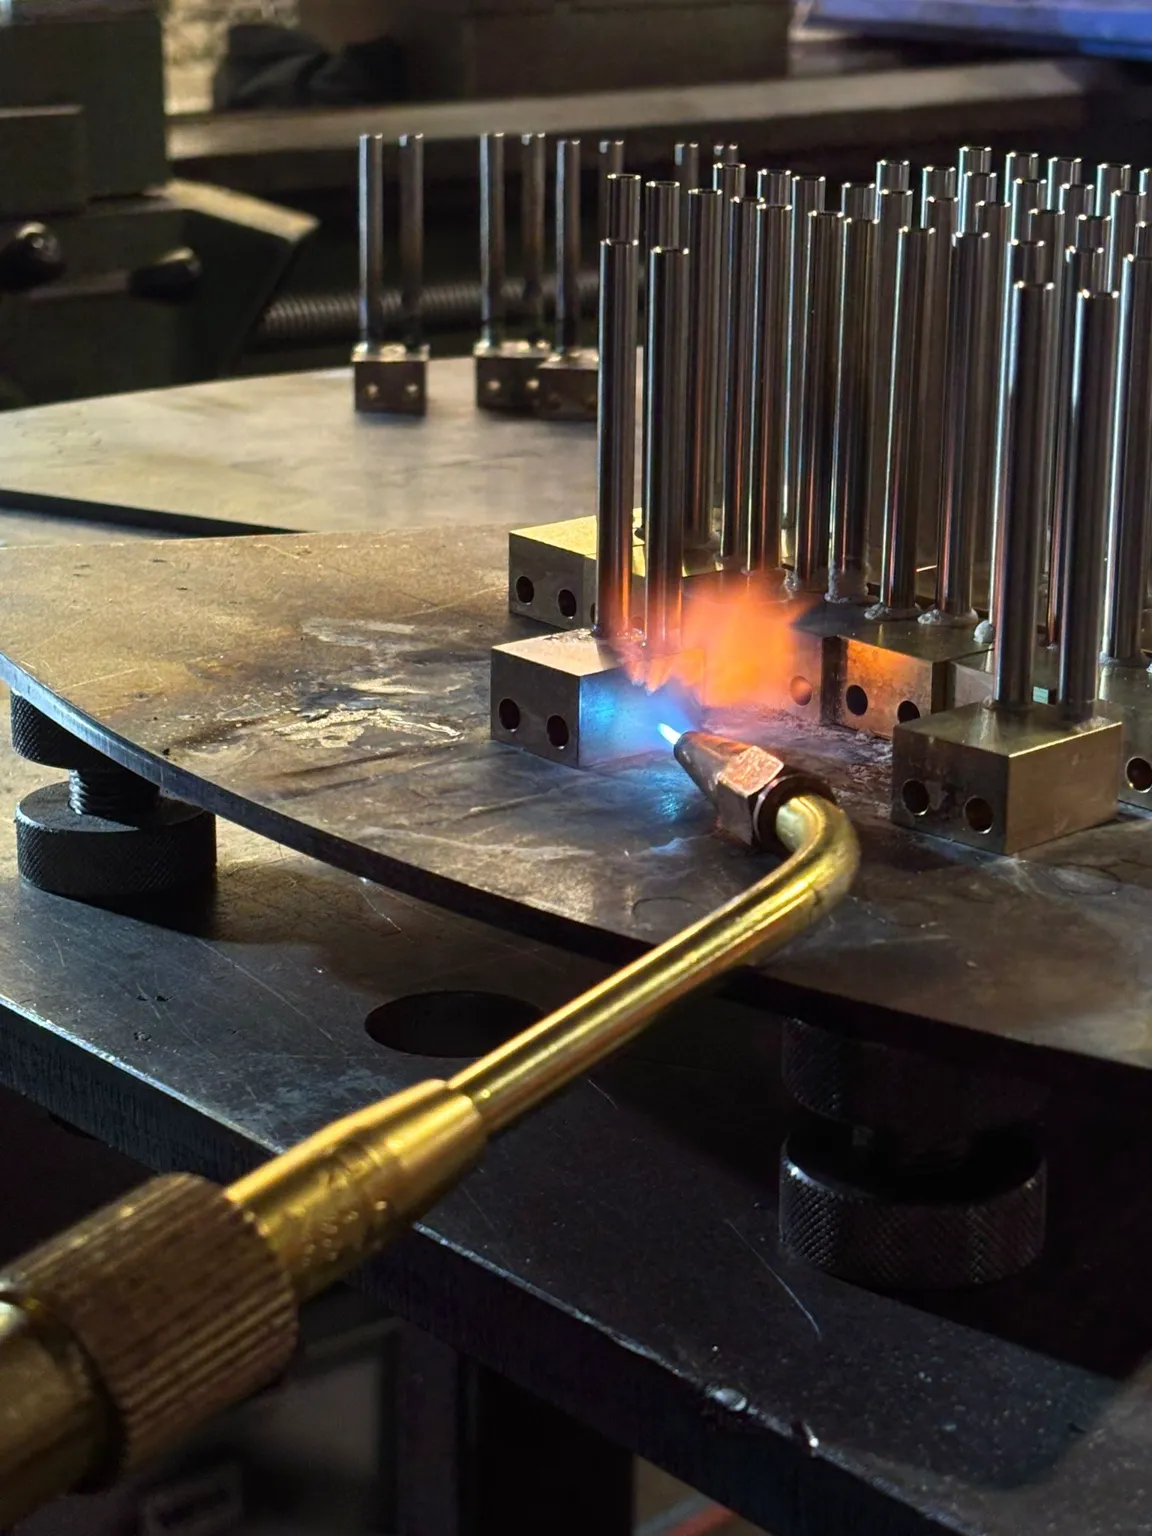
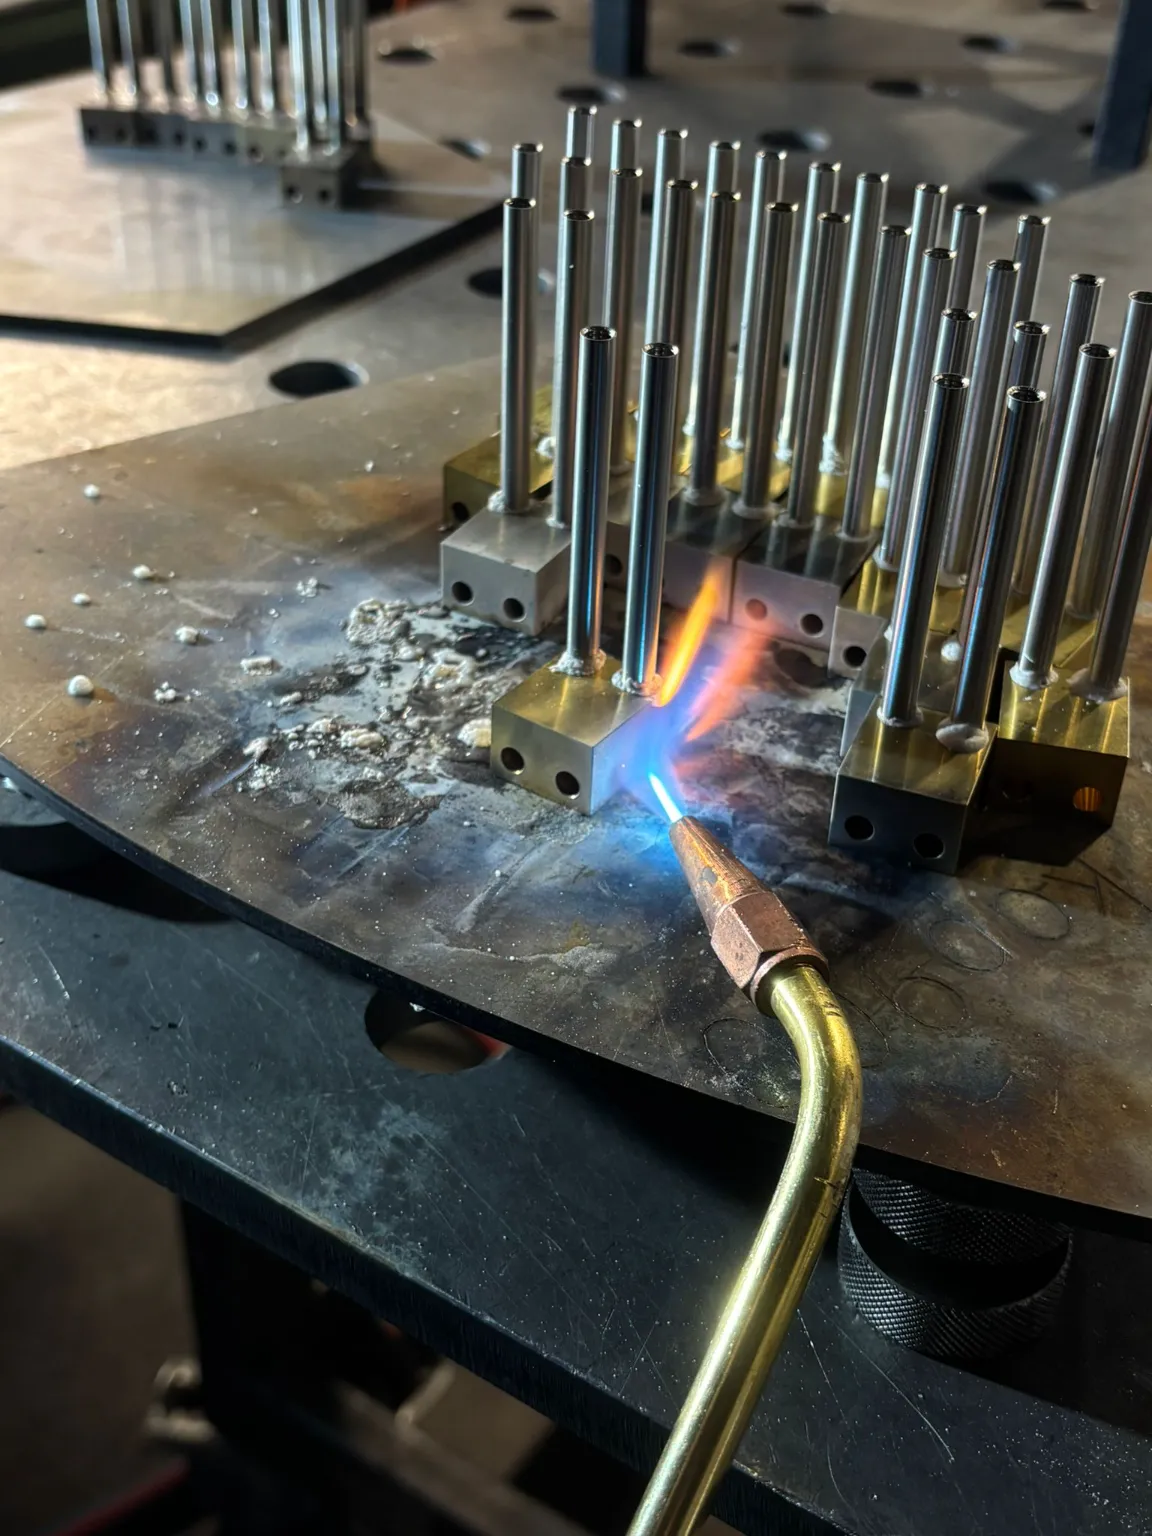
Een vaste klant uit Limburg stuurt ons elke maand ongeveer vijftig kleine warmtewisselaars. Het gaat telkens om een messing blokje waarin twee RVS-pijpjes moeten worden gesoldeerd, waarna de stukken weer teruggaan. Messing en RVS laten zich als combinatie slecht lassen, dus zilversolderen is hier de logische keuze. De uitdaging zit in de massa. Het messing blok heeft tijd nodig om op temperatuur te komen, terwijl de dunne pijpjes juist heel snel warm worden. Wij verdelen de warmte zo dat beide delen tegelijk klaar zijn voor het soldeer. Na de eerste stuks van een serie kennen wij het gedrag van het werkstuk, en dan loopt het werk vlot en gelijkmatig door.
Een messing onderdeel van een klassieke zeilboot
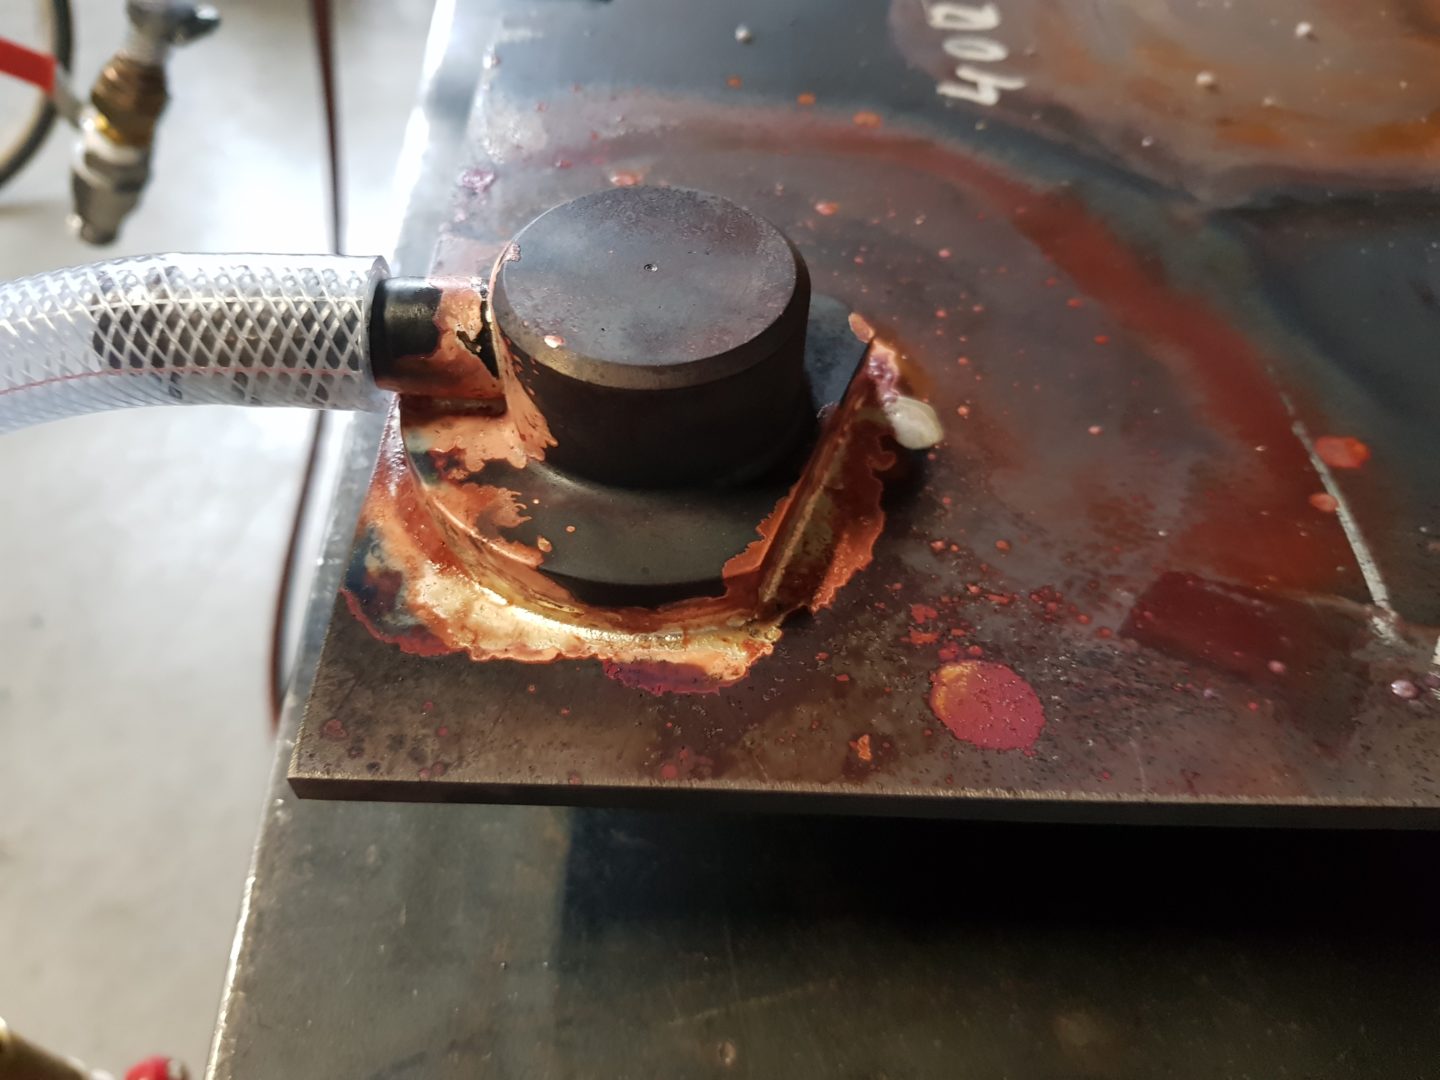
Een heel ander soort opdracht was een halfrond messing onderdeel van een klassieke zeilboot. Daar ging het niet om aantallen, maar om behoud van het origineel. Zo’n stuk moet na afloop niet alleen weer heel zijn, het moet er ook gewoon mooi uitzien. Warmteverkleuring en fluxresten vallen op messing snel op. Wij hebben het onderdeel eerst grondig schoongemaakt, de breuk passend gemaakt, gesoldeerd en daarna opnieuw schoongemaakt. Wie wil, kan zo’n onderdeel daarna nog laten stralen.
Een afgebroken stuk van een kroonluchter
Ook een kroonluchter kwam bij ons binnen, met een afgebroken onderdeel. Het is typisch werk voor particulieren: een voorwerp met waarde, geen nieuw onderdeel te koop en een verbinding die na de reparatie niet mag opvallen. Juist daar laat zilversolderen zien wat het waard is, omdat de vorm en de maten van het origineel behouden blijven.
Stel dat uw installatie stilstaat
Een vierde situatie maken wij hier bewust hypothetisch, omdat hij zo vaak in varianten terugkomt. Stel dat in een kas een koperen leiding is gescheurd op de plek waar hij aansluit op een messing verdeelstuk. De teelt wacht niet, dus elke dag stilstand telt. U belt ons, stuurt een paar foto’s met maten en brengt het losgenomen deel naar Naaldwijk. Wij kijken eerst of het koper rond de scheur nog voldoende wanddikte heeft. Is dat zo, dan maken wij de aansluiting schoon, passen wij een nieuw stuk buis of een mof en zetten wij het geheel met zilversoldeer vast. Omdat er koper en messing samenkomen, is zilver hier de juiste keuze en niet fosforkoper. Daarna doppen wij het deel af en zetten wij er druk op, zodat u zeker weet dat het dicht is voordat het terug de kas in gaat. Zo’n scenario laat zien dat zilversolderen niet alleen om techniek draait, maar ook om snel schakelen en een eerlijke beoordeling vooraf.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Zilversolderen van aanvraag tot levering in Naaldwijk
Een opdracht voor zilversolderen loopt bij ons volgens een vaste route, en die route is gemiddeld binnen drie tot vijf werkdagen afgerond. Op dag één ontvangen wij van u een foto, schets of tekening. Meer hoeft niet. Wij nemen daarna telefonisch contact op en bespreken materiaal, aantal en gewenste levertijd. Weet u niet precies welk metaal u in handen heeft, dan is dat geen probleem. Bij oudere onderdelen is dat eerder regel dan uitzondering, en wij vragen door tot wij genoeg weten.
Op dag één tot twee bereiden wij voor. Dat is het grootste deel van het werk, en het deel dat de meeste mensen onderschatten. Delen worden gezaagd, gedraaid of gebogen, de naden worden ontvet en wij controleren of de spleet overal even nauw is. Voor het zilversoldeer waar wij het meest mee werken, geeft de leverancier een spleet van 0,05 tot 0,1 millimeter op. Is de opening veel ruimer, dan blijft het soldeer aan de buitenkant hangen en ontstaat er een naad die dicht lijkt maar het niet is.
Op dag twee tot drie volgt het zilversolderen zelf, en dat is vaak het kortste deel. Wij brengen flux aan op beide vlakken, verwarmen het hele werkstuk en niet alleen de naad, en lezen de temperatuur af aan de flux. Die wordt eerst wit, smelt daarna en kleurt dan donker. Op dat moment proberen wij een druppel soldeer. Blijft die liggen als bolletje, dan is het nog te koud. Zakt hij weg in de naad, dan is het moment daar.
Controle, druktest en levering
Na het solderen verwijderen wij de fluxresten volledig en bekijken wij of het soldeer aan beide kanten van de overlapping is doorgelopen. Gaat er vloeistof of gas door uw onderdeel, dan kunnen wij het afdoppen, er druk op zetten en controleren of er ergens iets ontsnapt. Waar nodig slijpen of polijsten wij de naad na. Daarna haalt u het werk op in onze werkplaats aan de Industriestraat 6G in Naaldwijk, of wij bezorgen het in de regio Westland, Den Haag, Rotterdam en Delft.
Wat er dan op uw werkbank ligt, is een onderdeel dat schoon is, waarvan de naad gecontroleerd is en dat direct kan worden ingebouwd. Geen fluxkorst die later vocht aantrekt, geen krom getrokken flens en geen verrassingen bij de montage. Moet het onderdeel daarna nog gestraald, vernikkeld of op een andere manier nabehandeld worden, geef dat dan bij de aanvraag aan, want dan houden wij in de planning rekening met de extra tijd.
Wat zilversolderen niet is, en wanneer wij iets anders adviseren
Wij zijn graag eerlijk over de grenzen van zilversolderen, want een verkeerde keuze kost u uiteindelijk meer dan een open advies vooraf. Elke soldeerverbinding verliest sterkte wanneer de bedrijfstemperatuur oploopt, en dat gebeurt eerder dan bij een gelaste verbinding. Wordt uw onderdeel in gebruik zelf heet, dan kijken wij eerst naar die temperatuur. Bij zware constructies in staal of RVS die grote krachten moeten opvangen, kan een doorgelaste naad de betere oplossing zijn. Omdat wij zelf TIG lassen en MIG/MAG lassen, hebben wij geen belang bij het ene of het andere. Vraagt uw werkstuk om lassen, dan hoort u dat van ons, ook als u om zilversolderen had gevraagd.
Koper op koper en verzinkt materiaal
Bij een eenvoudige verbinding van koper op koper is zilversoldeer niet altijd nodig. Daar werkt fosforkoper vaak prima, en dat soldeer heeft op koper zelfs geen flux nodig. Zodra er een ander metaal bij komt, schakelen wij weer over op zilver. Verzinkt materiaal is een ander verhaal. Zink smelt rond de vierhonderd graden, ruim onder de temperatuur waarbij zilversoldeer vloeit, en daarom solderen wij dat niet.
Reparatie of opnieuw maken
Bij reparaties beoordelen wij altijd eerst de staat van het materiaal. Is de wand rond een breuk of lek door slijtage of corrosie te dun geworden, dan heeft repareren weinig zin, want dan scheurt het onderdeel straks naast de nieuwe naad. In dat geval stellen wij voor om het deel opnieuw te maken of de constructie aan te passen. Dat zeggen wij liever vooraf dan dat u na een half jaar terugkomt.
Zilversolderen aanvragen
Twijfelt u of zilversolderen past bij uw onderdeel, bel ons dan op +31 6 42 96 28 78. Wij zijn bereikbaar van maandag tot en met vrijdag van 8:00 tot 17:00. Stuur gerust een foto, een schets of een tekening mee, dan krijgt u snel antwoord met een prijs en een levertijd. Klanten noemen in hun reviews vooral het meedenken. Dorine Visser schreef dat Mike inventief, creatief en oplossingsgericht is, en dat is precies de houding waarmee wij aan elk soldeerklusje beginnen.
Veelgestelde vragen over zilversolderen
Zilversolderen is een vorm van hardsolderen waarbij een soldeer met zilver als belangrijk bestanddeel de verbinding vormt. De twee delen die u wilt verbinden, smelten daarbij zelf niet. Wij verwarmen ze met een brander tot het soldeer vloeibaar wordt en door capillaire werking de nauwe spleet tussen de delen in trekt. Daar hecht het over het hele overlappende vlak, en niet alleen langs de rand. Flux houdt het metaal tijdens het verwarmen schoon, zodat het soldeer ergens aan kan hechten. Het resultaat is een dichte, sterke verbinding zonder vervorming. De maatvoering van uw onderdeel blijft daardoor zoals op de tekening staat. Wij doen dit werk met de hand in onze werkplaats in Naaldwijk.
Zilversolderen valt onder het hardsolderen, dus het is geen aparte techniek maar een specifieke keuze binnen die groep. Bij hardsolderen in het algemeen kan het vulmateriaal ook op koper gebaseerd zijn, zoals fosforkoper. Bij zilversolderen gebruiken wij een zilverhoudend soldeer. Dat vloeit bij een lagere temperatuur dan de meeste andere hardsoldeersoorten. Het vloeit bovendien heel fijn, waardoor het ook in nauwe naden volledig doordringt. Daardoor is het geschikt voor precisiewerk, voor dunwandige delen en voor combinaties van verschillende metalen. Fosforkoper gebruiken wij vooral bij koper op koper. Welke van de twee het wordt, bepalen wij per onderdeel.
Wij zilversolderen vooral koper, messing, staal en RVS. Ook brons komt regelmatig voorbij. Het grote voordeel zit in de combinaties, zoals messing met koper, messing met RVS en koper met RVS. Omdat de delen niet smelten, maakt het verschil in smeltpunt tussen die metalen weinig uit. Bij RVS gebruiken wij een flux die de taaie oxidelaag op het oppervlak openbreekt. Aluminium valt erbuiten, omdat dat een eigen soldeer en een eigen flux vraagt. Verzinkt materiaal solderen wij niet, omdat het zink al smelt ver onder de soldeertemperatuur. Twijfelt u over uw materiaal, stuur dan een foto en wij denken mee.
Een goed uitgevoerde zilversoldeerverbinding is veel sterker dan een zachtgesoldeerde naad. Ze is geschikt voor leidingwerk onder druk, voor machineonderdelen en voor delen die trillen. De sterkte komt uit het overlappende oppervlak waarover het soldeer is ingetrokken. Hoe beter de pasvorm, hoe vollediger de spleet gevuld wordt en hoe meer de verbinding aankan. Een dikke laag soldeer aan de buitenkant voegt daar weinig aan toe. Omdat een zilverlegering taai blijft na het stollen, scheurt de naad niet snel bij wisselende belasting. Wel verliest elke soldeerverbinding sterkte als het onderdeel in gebruik heet wordt. Bij warme toepassingen kijken wij daarom eerst naar de bedrijfstemperatuur.
Een gemiddelde opdracht is bij ons binnen drie tot vijf werkdagen klaar. Op de eerste dag ontvangen wij uw aanvraag en bellen wij terug. Daarna volgen een of twee dagen voorbereiden, waarin wij de delen passend maken en schoonmaken. Het zilversolderen zelf gebeurt meestal op dag twee of drie. Aansluitend controleren wij de naad en testen wij drukhoudende delen waar dat nodig is. Vanaf dag drie, uiterlijk dag vijf, ligt het klaar om op te halen of brengen wij het naar u toe in de regio. Bij grotere aantallen of extra bewerkingen spreken wij vooraf een realistische levertijd af. Heeft u spoed, meld dat dan meteen, dan kijken wij wat er kan.
Bij onderdelen waar vloeistof of gas doorheen gaat, kunnen wij een druktest doen. Wij doppen het onderdeel dan af, zetten er druk op en controleren of er iets ontsnapt. Dat is vooral zinvol bij warmtewisselaars, leidingwerk en andere drukhoudende delen. Elke naad bekijken wij daarnaast visueel. Wij letten erop of het soldeer aan beide kanten van de overlapping zichtbaar is doorgelopen. Is dat maar aan één zijde gelukt, dan wijst dat op een koude plek of een te wijde opening. Wilt u zeker weten dat uw onderdeel getest wordt, geef dat dan vooraf aan. Dan nemen wij de druktest mee in de planning en in de prijs.
Ja, ook voor één onderdeel bent u welkom. Particulieren komen vaak met iets waarvoor geen vervanging meer bestaat, zoals een deel van een boot, een apparaat of een kroonluchter. Juist dan is zilversolderen een uitkomst, omdat het origineel zijn vorm en maten houdt. Wij bekijken het stuk eerst en vertellen u eerlijk of herstel de moeite waard is. Gebruikte onderdelen maken wij extra grondig schoon, omdat oude vetresten het soldeer anders tegenhouden. Blijft het onderdeel in het zicht, vertel dat dan vooraf. Dan werken wij de naad zo af dat hij nauwelijks opvalt. U kunt het onderdeel op werkdagen langsbrengen in onze werkplaats in Naaldwijk.
Om te starten volstaat een foto, schets of tekening. Vertel er zo mogelijk bij om welke materialen het gaat en hoeveel stuks u nodig heeft. Vertel ook waar het onderdeel terechtkomt, omdat een leiding in een kas iets anders vraagt dan een deel van een jacht. Wij bellen kort terug om alles door te nemen. Daarna krijgt u snel antwoord met een prijs en een levertijd. U kunt ons bellen op +31 6 42 96 28 78. Op werkdagen kunt u ons van 8:00 tot 17:00 bereiken. Langskomen aan de Industriestraat 6G in Naaldwijk mag natuurlijk ook.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
