
Home/Hardsolderen Staal
Hardsolderen Staal
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
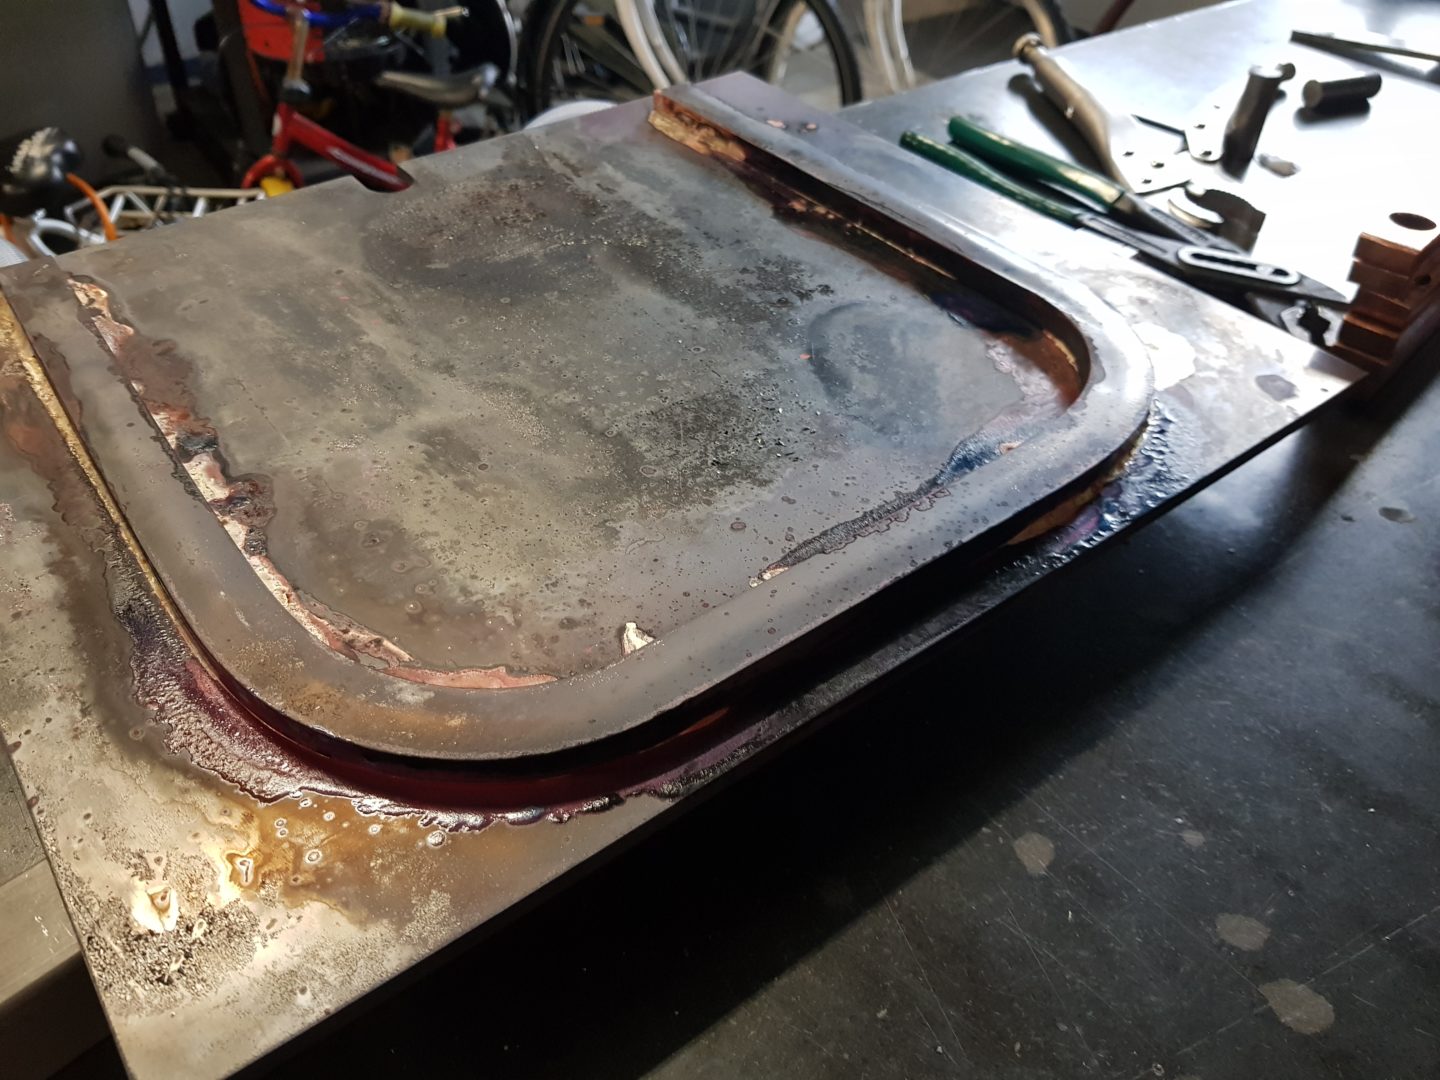
Hardsolderen staal: het minder bekende alternatief voor de lasnaad
Hardsolderen staal is een techniek waar veel mensen niet direct aan denken, terwijl hij in een aantal situaties gewoon het betere resultaat oplevert. Vraag een willekeurige monteur hoe je twee stalen delen verbindt en het antwoord is bijna altijd: lassen. Dat is niet vreemd, want bij stevig constructiewerk is een goede lasnaad net zo sterk als het staal eromheen, en wij lassen zelf dagelijks met TIG en MIG/MAG. Toch komen er bij Westland Metaalbewerking regelmatig stalen onderdelen binnen waarbij lassen meer kapot maakt dan het oplost. Een nauwkeurig gefreesd onderdeel dat na het lassen een paar tienden scheef staat. Een dun buisje dat onder de lasboog wegsmelt. Een stalen houder waar een koperen of messing deel aan moet. Voor zulk werk pakken wij de brander op propaan en zuurstof. Het staal blijft daarbij vast en alleen het soldeer wordt vloeibaar. Dat soldeer trekt in de smalle spleet tussen de delen en hecht over de hele overlapping. Het onderdeel houdt zo zijn vorm en zijn wanddikte, en de zone die warm wordt, blijft veel kleiner dan bij een lasnaad. In dit artikel nemen wij u mee langs de keuzes die wij maken bij hardsolderen staal, van het soldeer tot de voorbereiding en de afwerking.
Waarom wij beide technieken in huis hebben
Omdat wij lassen en solderen allebei beheersen, hoeven wij niets te verkopen wat niet past. Bij een zware stalen constructie die grote krachten moet opvangen, adviseren wij gewoon lassen. Bij een onderdeel dat maatvast moet blijven of waar een ander metaal aan vast moet, wordt het hardsolderen staal. Die keuze maken wij per onderdeel, op basis van uw tekening en de toepassing, en niet op basis van wat voor ons het makkelijkst is.
Vier situaties waarin hardsolderen staal het betere resultaat geeft
In de praktijk zien wij vier terugkerende redenen om bij staal de lasapparatuur te laten staan. Vaak spelen er twee tegelijk, en dan is de keuze snel gemaakt.
Maatvastheid
Een lasnaad maakt het staal ter plekke vloeibaar, en wat vloeibaar is geweest, trekt bij het stollen samen. Dat krimpen trekt aan het werkstuk, en bij een onderdeel met krappe toleranties is dat funest. Denk aan een stuk dat na de bewerking nog precies in een machine moet passen. Bij hardsolderen staal blijft de temperatuur lager en verloopt de opwarming gelijkmatiger, waardoor de vervorming veel kleiner blijft. Het onderdeel komt van de werkbank zoals het getekend is.
Dunne wanden
Een dunne stalen buis of een dun plaatje brandt onder een lasboog snel door. Een soldeerverbinding laat de wand heel, omdat het staal zelf niet vloeibaar wordt. Voor frames, beugels en steunen van dunwandig materiaal levert een gesoldeerde overlapping een nette verbinding op met ruim voldoende sterkte voor de belasting die erop komt.
Een ander metaal
Staal laat zich niet of nauwelijks aan koper, messing of brons lassen. De metalen verschillen te veel van elkaar. Bij hardsolderen hoeft geen van beide te smelten en vormt het zilversoldeer de brug. Dat komt veel voor in installaties en leidingwerk, waar een stalen deel aansluit op een koperen buis of een messing koppeling. Ook een eerder gelast stalen onderdeel waar later een koperen deel aan moet, kunnen wij op die manier afmaken.
Een voorbeeld: lassen en solderen in één stuk
Stel dat u een gelast stalen frame heeft waaraan nog een koperen leidingdeel moet worden bevestigd. Een lasser zou daar vastlopen, omdat koper en staal niet samen in een smeltbad gaan. Bij ons maken wij eerst de plek rond de nieuwe verbinding schoon, want lasspatten, oxide en vuil moeten weg voordat soldeer kan hechten. Daarna volgt het hardsolderen staal aan koper met zilversoldeer en flux. Omdat wij zelf lassen met TIG en MIG/MAG, kunnen wij zo’n onderdeel van begin tot eind in één werkplaats maken. Dat scheelt u het afstemmen tussen twee of drie verschillende bedrijven.
De vorm van de verbinding
Soms is er simpelweg geen plek voor een lasnaad. Een pen die in een huls zit, een buis die in een andere buis schuift of een overlapping die van buiten nauwelijks bereikbaar is. Capillaire werking trekt het soldeer juist in zulke nauwe openingen, en daar doet hardsolderen staal iets wat met een lastoorts niet lukt.
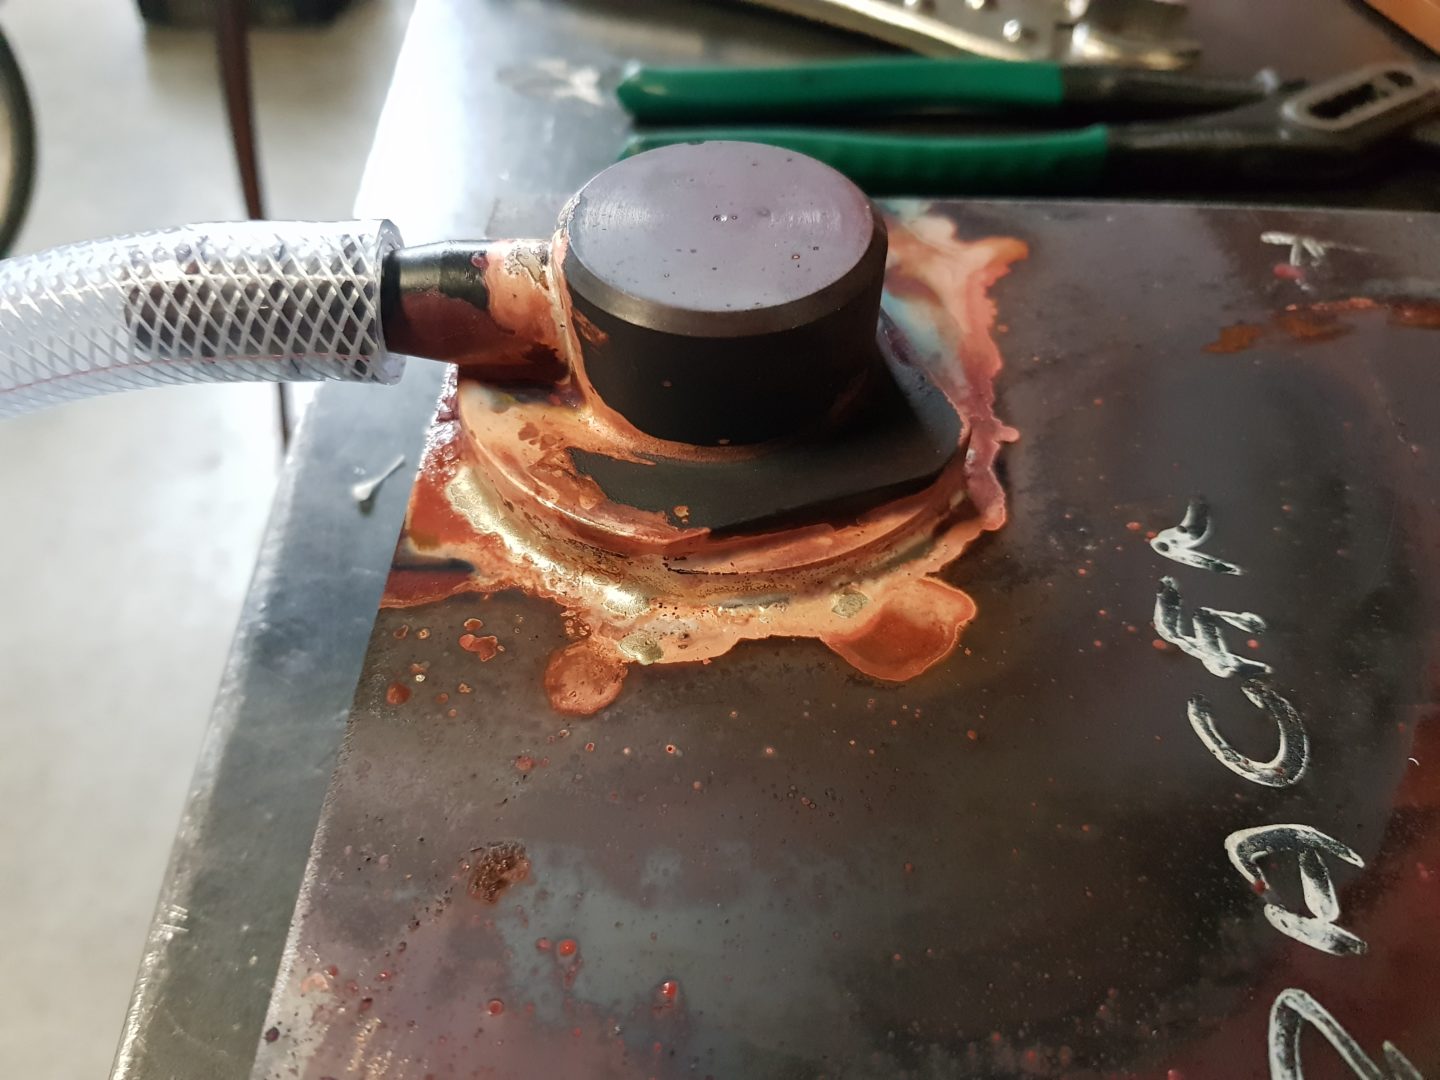

Zilver, messingsoldeer en één staaf die nooit op staal komt: soldeerkeuze bij hardsolderen staal
Welk soldeer wij gebruiken, hangt af van de dikte van het materiaal, de gevraagde maatvoering en het metaal aan de andere kant van de verbinding. Bij staal kiezen wij uit twee families en sluiten wij er één bewust uit.
Zilversoldeer met flux
Voor het meeste werk gebruiken wij zilversoldeer met vijfenvijftig procent zilver, samen met een passende flux. Dat soldeer vloeit ruwweg tussen zeshonderdvijftig en achthonderdvijftig graden, ver onder het smeltpunt van staal, en het geeft een taaie verbinding die tegen trillingen en wisselende belasting kan. De flux is bij staal onmisbaar. Zodra staal warm wordt, oxideert het oppervlak meteen, en op dat oxide hecht geen enkel soldeer. De flux houdt het oppervlak schoon tot het soldeer de spleet in is getrokken.
Messingsoldeer voor zwaarder werk
Daarnaast bestaan er hardsoldeersoorten op basis van koper en zink, die in de praktijk messingsoldeer worden genoemd. Die vloeien pas rond negenhonderd graden. Qua prijs zijn ze aantrekkelijk, en bij forse stalen delen die wat extra hitte kunnen hebben, doen ze hun werk goed. Bij een dunne wand of een maatkritisch onderdeel laten wij ze liggen, want dan haalt u met die extra graden juist de vervorming binnen die u wilde ontlopen.
De staaf die op staal verboden is
Koperfosforsoldeer is op koper een uitkomst, omdat het zonder flux werkt. Op staal gebruiken wij het nooit. Het fosfor reageert met het ijzer en vormt daarbij fosfiden, een harde en brosse laag langs de naad. Het verraderlijke is dat zo’n verbinding er bij levering goed uitziet en stevig aanvoelt. Pas bij de eerste flinke schok of trilling breekt hij langs die laag, vaak lang nadat het werk is opgeleverd. Het gaat in de praktijk mis omdat dezelfde staaf een kwartier eerder op een koperen buis perfect werkte. Bij ons liggen de soldeersoorten daarom per materiaal apart.
Het juiste moment herkennen
Temperatuur meten wij niet met een meter, maar met onze ogen. Wij warmen het hele verbindingsgebied gelijkmatig op en letten op de flux, die van uiterlijk verandert naarmate het staal warmer wordt. Pas als het materiaal zelf heet genoeg is, raken wij de naad aan met de soldeerstaaf. Trekt het soldeer meteen weg in de spleet, dan zit het goed. Blijft het als een losse druppel op het oppervlak, dan is het staal nog niet zover. Bij hardsolderen staal is dat geduld extra belangrijk, omdat soldeer op een te koud stuk aan de buitenkant blijft hangen en de spleet daarbinnen leeg laat.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Voorbereiding bij hardsolderen staal: walshuid, coating, zink en gehard materiaal
Staal komt zelden blank en schoon bij ons binnen. Er zit walshuid op, roest, een laklaag of een zinklaag, en soms is het materiaal gehard. Elk daarvan vraagt een eigen aanpak voordat het hardsolderen staal kan beginnen.
Blank metaal en een goede pasvorm
Soldeer hecht alleen op schoon, blank metaal. Walshuid en roest halen wij daarom rond de verbinding volledig weg, en daarna ontvetten wij de vlakken. Tegelijk zorgen wij voor de juiste speling: voor ons zilversoldeer gaat het om een opening van 0,05 tot 0,1 millimeter, gelijk over de hele overlapping. Klopt de pasvorm niet, dan draaien, frezen of zagen wij de delen eerst op maat, in dezelfde werkplaats. Ons bereik ligt grofweg tussen één en veertig millimeter materiaaldikte, al zegt het totale gewicht van een stuk vaak meer dan de dikte alleen.
Coating en lak
Op een coating of laklaag hecht soldeer niet, dus die moet rond de verbinding eerst weg tot op het blanke staal. Daar komt iets bij wat vaak wordt vergeten. Hitte kruipt door het staal heen, waardoor de laag op een flink frame ook op enige afstand van de verbinding kan verbranden of bladderen. Daarom adviseren wij meestal de omgekeerde volgorde: eerst verbinden, dan pas de afwerklaag.
Verzinkt staal kan niet
Verzinkt staal kunnen wij niet solderen. Zink smelt al rond vierhonderd graden, ruim onder de temperatuur waarop ons soldeer vloeit. De zinklaag zou dus verdwijnen voordat er een verbinding ontstaat. Wilt u een verzinkt eindproduct, dan solderen wij eerst en laat u het onderdeel daarna galvaniseren.
Gehard en veredeld staal
Bij gewoon constructiestaal verandert er door het hardsolderen weinig. Bij gehard staal, gereedschapsstaal of veredeld staal ligt dat anders. Hun hardheid of taaiheid is ooit met een gerichte warmtebehandeling bereikt, en een nieuwe hittegolf kan dat plaatselijk deels ongedaan maken of er spanning in brengen. Wij vragen daarom altijd of een onderdeel gehard is. Zo ja, dan houden wij de warmte-inbreng zo klein als het kan, met ons laagst vloeiende soldeer, en kijken wij samen met u of het onderdeel na afloop opnieuw behandeld moet worden.
Hardmetaal, nabehandeling en massa: hardsolderen staal van begin tot eind
Met het stollen van het soldeer is een stalen onderdeel nog niet af. Wat er daarna gebeurt, en wat er vooraf over het gewicht wordt afgesproken, bepaalt mede hoe tevreden u bent.
Hardmetaal op een stalen drager
In de gereedschapsbouw wordt hardsolderen al generaties gebruikt om een harde of slijtvaste punt op een stalen drager te zetten. Hardmetaal combineert een enorme hardheid met een brosse aard, en lassen aan staal is er niet bij. Met zilversoldeer lukt het wel. Het spannende zit in hoe beide materialen op warmte reageren: het staal groeit veel meer dan het hardmetaal, en wanneer alles weer krimpt, kan het inzetstuk daardoor barsten. Rustig opwarmen en rustig laten afkoelen is daarom de sleutel. Wij zijn eerlijk dat hardmetaal niet het materiaal is dat wij het vaakst verwerken. Heeft u zo’n opdracht, laat ons dan de tekening zien en vertel hoe het gereedschap gebruikt wordt, dan geven wij eerlijk aan of het bij ons in goede handen is.
Staal roest, de andere metalen nauwelijks
Messing, koper en RVS corroderen weinig, waardoor afwerking daar meestal een kwestie van uiterlijk is. Bij staal is een beschermlaag vaak echt nodig. Na het solderen kan het onderdeel gegalvaniseerd of gepoedercoat worden. Dat besteden wij grotendeels uit, dus houd er in de planning rekening mee dat de doorlooptijd langer wordt. De fluxresten verwijderen wij zelf altijd, ook uit moeilijk bereikbare hoeken, omdat ze het staal anders aantasten.
Massa kost tijd
Stel dat u een serie zware stalen platen van dertig millimeter dik wilt laten verbinden, elk zo’n vijftien kilo. Elk van die platen moet helemaal warm zijn voordat het soldeer meewerkt, en zo’n opwarmronde vraagt veel minuten en veel gas. Bij een dun beugeltje speelt dat nauwelijks. Daarom vragen wij altijd naar afmetingen en gewicht, zodat wij die tijd vooraf kunnen meenemen en u niet achteraf voor verrassingen staat. Wij solderen bovendien alleen waar het echt nodig is. Een extra naad die geen functie heeft, kost bij zwaar staal relatief veel opwarmtijd, dus kijken wij samen met u of de constructie met minder verbindingen toe kan.
Van aanvraag tot levering
Wij werken volgens een vaste volgorde. Na uw aanvraag bellen wij u kort terug om materiaal, aantallen en levertijd te bespreken. Op dag één of twee bereiden wij de delen voor: op maat zagen, draaien of buigen, ontdoen van walshuid en roest en passend maken. Op dag twee of drie volgt het solderen. Zit het stalen deel straks in een systeem met druk, dan sluiten wij het na het solderen af, zetten wij er druk op en kijken wij of het dicht blijft. Zonder uitbestede nabehandeling zoals galvaniseren of poedercoaten staat uw staal meestal binnen drie tot vijf dagen voor u klaar.
Uw stalen onderdeel aanbieden
Een foto, een schets of een tekening met maten is genoeg om te starten. Vermeld de staalsoort, of het onderdeel gehard of gecoat is en welk ander metaal er eventueel aan vast moet. Wij bellen u kort terug en laten u daarna snel weten wat het kost, wanneer het klaar is en welke techniek wij adviseren. Wilt u liever direct overleggen, dan neemt ons team op werkdagen tussen 8:00 en 17:00 de telefoon op via +31 6 42 96 28 78. Ophalen doet u in Naaldwijk aan de Industriestraat 6G, en voor klanten in het Westland, Den Haag, Rotterdam en Delft rijden wij het werk ook voor.
Veelgestelde vragen over hardsolderen staal
Ja, staal laat zich prima hardsolderen, mits soldeer en flux goed gekozen zijn. Wij gebruiken daarvoor meestal zilversoldeer dat ruim onder het smeltpunt van staal vloeit. Het staal smelt dus niet en houdt zijn vorm en wanddikte. Dankzij capillaire werking zuigt de spleet het vloeibare soldeer naar binnen, waarna het over de volle overlapping hecht. Flux is daarbij noodzakelijk, omdat staal bij verwarmen direct oxideert. Op dat oxide zou het soldeer anders niet hechten. Koperfosforsoldeer gebruiken wij op staal nooit. Met de juiste keuzes krijgt u een sterke, dichte en maatvaste verbinding.
Dat doen wij als andere eigenschappen zwaarder wegen dan maximale sterkte. De eerste reden is maatvastheid, want solderen vervormt het werkstuk veel minder. De tweede reden is een dunne wand die onder een lasboog zou doorbranden. De derde reden is een combinatie met koper, messing of brons, die zich niet laat lassen. De vierde reden is de vorm, zoals een pen in een huls waar geen ruimte is voor een lasnaad. Voor zware, dragende constructies blijven wij lassen. Omdat wij beide technieken beheersen, adviseren wij zonder voorkeur. De tekening en de toepassing geven de doorslag.
Voor de meeste opdrachten gebruiken wij zilversoldeer met vijfenvijftig procent zilver en een passende flux. Dat vloeit relatief laag en geeft een taaie verbinding die tegen trillingen kan. Voor zwaarder werk bestaan er ook soldeersoorten op basis van koper en zink, die messingsoldeer worden genoemd. Die vloeien pas rond negenhonderd graden en zijn een stuk goedkoper. Voor dunwandig werk en maatvaste onderdelen zijn ze minder geschikt, omdat de hogere temperatuur meer vervorming geeft. Koperfosforsoldeer is op staal uitgesloten. Wij kiezen per opdracht, met de dikte en de maatvoering als belangrijkste criteria. Die keuze leggen wij u vooraf uit.
Zodra dat soldeer op staal komt, gaat het fosfor een verbinding aan met het ijzer. Er groeit dan een dun, glasachtig hard laagje fosfiden langs de naad. Bij oplevering ziet de verbinding er goed uit en voelt hij stevig aan. Zodra er een flinke belasting, schok of trilling op komt, scheurt hij langs die laag. Dat gebeurt vaak pas lang na de oplevering. Het misverstand ontstaat doordat hetzelfde soldeer op koper uitstekend werkt, zelfs zonder flux. Wij gebruiken op staal daarom altijd zilversoldeer met flux. Onze soldeerstaven bewaren wij per materiaal gescheiden om vergissingen te voorkomen.
Verzinkt staal kunnen wij niet solderen. Zink smelt al rond vierhonderd graden, dus de zinklaag verdwijnt lang voordat het soldeer vloeit. Gecoat of gelakt staal kan wel, maar alleen als de coating rond de verbinding eerst helemaal is verwijderd. Houd er rekening mee dat de warmte ook verderop de coating kan beschadigen, zeker bij een groot frame. Meestal pakken wij het daarom zo aan: eerst solderen, en pas daarna coaten of galvaniseren. Die nabehandeling besteden wij grotendeels uit. Plan dat dus mee in uw levertijd. Wij denken graag met u mee over de beste volgorde.
Normaal constructiestaal merkt er weinig van, want het komt niet eens in de buurt van zijn smeltpunt. Bij gehard, veredeld of gereedschapsstaal kan dat anders zijn. Die materialen hebben hun eigenschappen te danken aan een warmtebehandeling. Een tweede verhitting kan die eigenschappen op de plek van de naad deels terugdraaien of er spanning in brengen. Wij vragen daarom altijd of een onderdeel gehard is voordat wij beginnen. Is dat het geval, dan gebruiken wij het laagst vloeiende soldeer en verwarmen wij zo kort mogelijk. Ook bespreken wij of er achteraf een warmtebehandeling nodig is. Twijfelt u, breng het dan eerst even langs, dan kijken wij mee.
Dat kan, al is hardmetaal niet het materiaal dat wij het vaakst verwerken. Hardmetaal is heel hard en slijtvast, maar ook bros. Het laat zich niet aan staal lassen, en daarom wordt het in het algemeen met zilversoldeer op een stalen drager gezet. Het lastige is dat staal bij warmte veel meer uitzet dan hardmetaal. Krimpt alles weer, dan ontstaat er spanning die een barst in het hardmetaal kan veroorzaken. Wij verwarmen en koelen daarom rustig en gelijkmatig. Een laag vloeiend soldeer helpt om het temperatuurverschil klein te houden. Stuur ons een tekening en de toepassing, dan zeggen wij eerlijk of wij het goed kunnen maken.
Een tekening met maten is het fijnst, maar een schets of foto met maten volstaat ook. Vermeld de staalsoort en of het materiaal gehard, gecoat of verzinkt is. Geef ook aan welk ander metaal er eventueel aan vast moet. Het gewicht en het aantal stuks helpen ons om de voorverwarmtijd in te schatten. Wij bellen u kort terug om de details en de levertijd door te nemen. Daarna krijgt u snel een prijs, samen met de techniek die wij adviseren. Ons nummer is +31 6 42 96 28 78, en wij nemen op van maandag tot en met vrijdag tussen acht en vijf. Liever persoonlijk, dan bent u welkom aan de Industriestraat 6G, midden in het Westland.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
