
Home/Hardsolderen Koper
Hardsolderen Koper
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
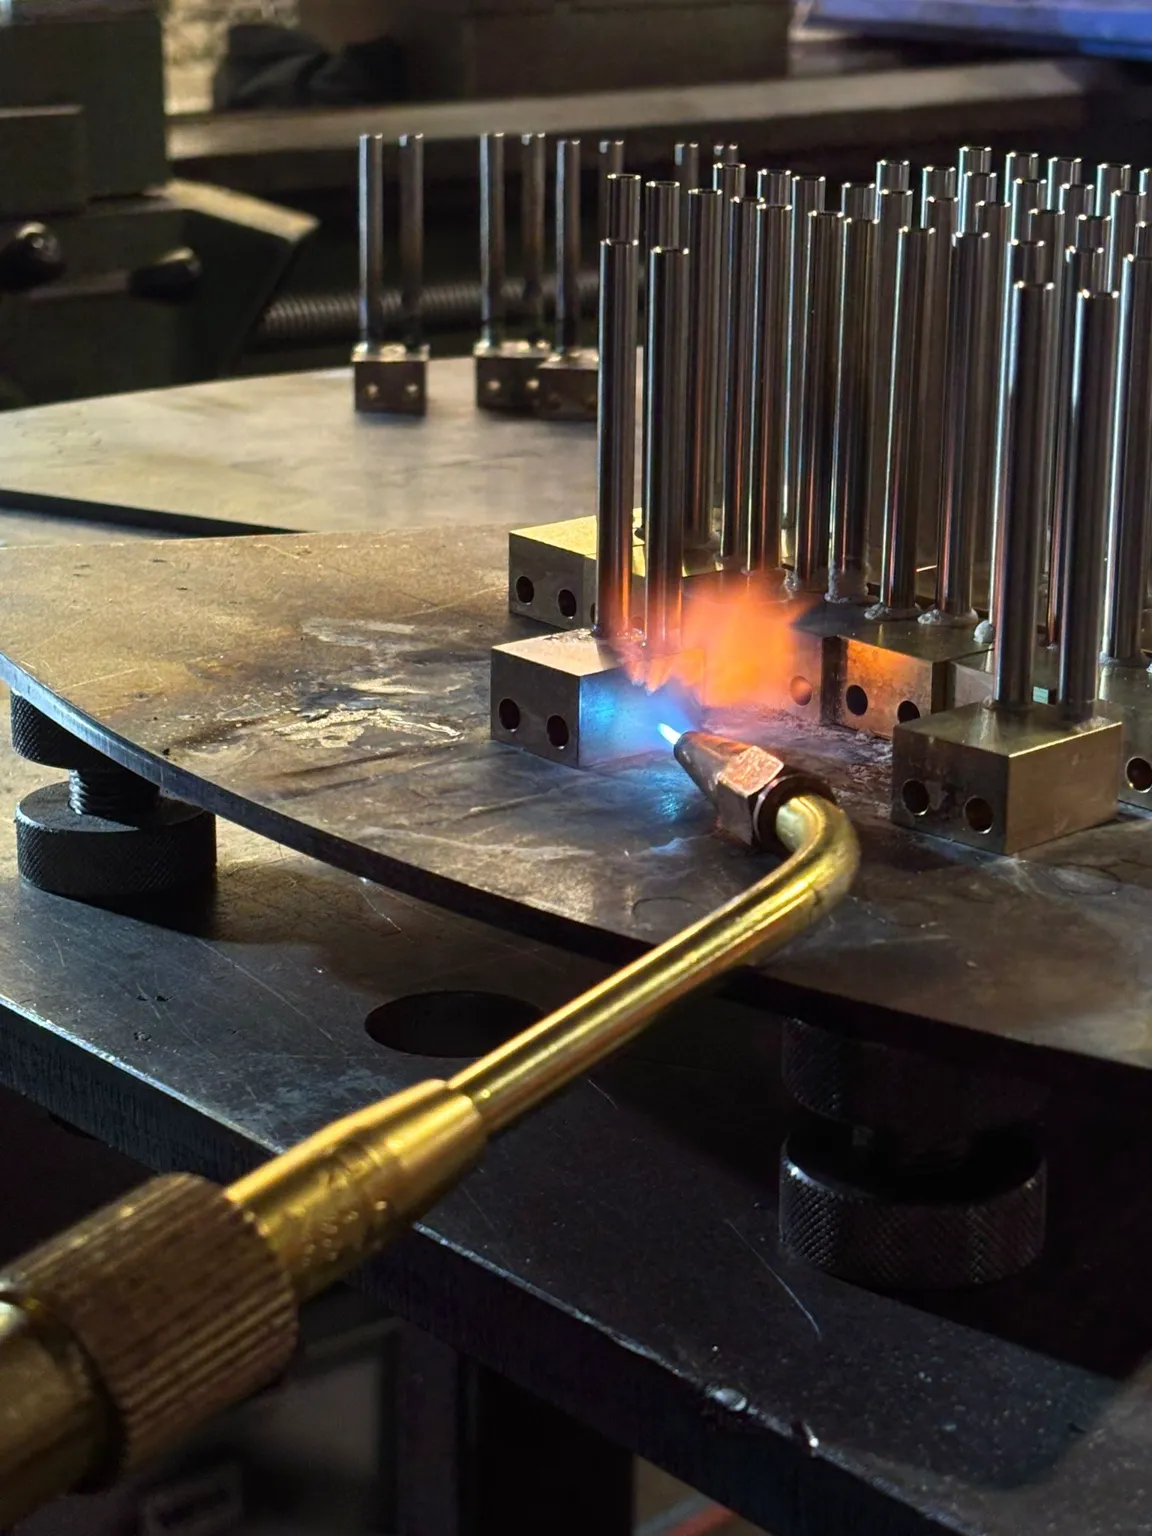
Hardsolderen koper: waarom dit metaal zich zo gewillig laat verbinden
Hardsolderen koper is in onze werkplaats in Naaldwijk misschien wel het dankbaarste werk dat er bestaat, omdat koper zich beter laat solderen dan bijna elk ander metaal. Toch zien wij regelmatig onderdelen binnenkomen waar het elders niet goed is gegaan. Een naad die er van buiten keurig uitziet, maar waar het soldeer nooit verder is gekomen dan de rand. Een leiding die na een paar weken toch begint te zweten. Dat ligt zelden aan het materiaal en bijna altijd aan de aanpak. Hieronder leggen wij uit hoe ons team van Westland Metaalbewerking hardsolderen koper aanpakt en welke afwegingen wij onderweg maken. Al dat werk gebeurt met de hand: onze brander draait op propaan en zuurstof, en het soldeer kiezen wij op basis van wat er aan het koper vast moet. Het koper zelf smelt daarbij nooit. Het soldeer vloeit tussen de delen, hecht aan het schone oppervlak en vult de spleet over de volle lengte van de overlapping. Daardoor blijft uw onderdeel in vorm, houdt een buis zijn wanddikte en verlaat de verbinding de werkplaats zoals hij getekend is.
Drie eigenschappen die in uw voordeel werken
Wie begrijpt waarom koper zo goed soldeert, ziet ook sneller waar het mis kan gaan. De eerste eigenschap is de oxidelaag. Op koper ontstaat bij verwarmen een dun en zacht laagje oxide dat zich makkelijk laat verwijderen, met flux of door het fosfor in het soldeer zelf. Bij roestvast staal of aluminium is die laag taai en hardnekkig, maar bij koper vormt hij nauwelijks een obstakel. De tweede eigenschap is bevochtiging. Een schoon koperoppervlak op de juiste temperatuur trekt het vloeibare soldeer naar zich toe, en dat soldeer kruipt de spleet in, zelfs omhoog tegen de zwaartekracht in. De derde eigenschap is de temperatuurmarge. Koper wordt pas rond de duizend graden vloeibaar, en het soldeer dat wij gebruiken loopt al ergens tussen de zeshonderdvijftig en achthonderdvijftig graden. Tussen een geslaagde naad en een beschadigd werkstuk ligt bij koper dus een flinke buffer. Bij messing is die buffer veel kleiner, en daarom leggen wij die twee materialen vaak naast elkaar als klanten vragen waarom koper zoveel vergevingsgezinder is.
Waar het tegenzit: warmte die wegloopt
Er is één eigenschap van koper die juist tegenwerkt, en dat is de warmtegeleiding. Vergeleken met staal geleidt koper de warmte zo’n acht keer beter. Wie de vlam puur op de naad houdt, ziet de warmte wegvloeien in de rest van het stuk, en de verbinding blijft dan te koud om het soldeer op te nemen. Bij een dun koperen buisje merkt u daar weinig van. Bij een dik blok of een groot werkstuk wel, en dan wordt voorverwarmen onvermijdelijk.
Koperfosfor of zilver: de soldeerkeuze bij hardsolderen koper
De vraag welk soldeer wij gebruiken, beantwoorden wij meestal met een wedervraag: wat zit er aan de andere kant van de verbinding? Bij hardsolderen koper hangt de keuze vooral daarvan af. Wij hebben twee soorten die wij voor koperwerk het meest inzetten, en elk daarvan heeft zijn eigen terrein.
Koper op koper: fosforkoper zonder flux
Gaat het om koper aan koper, dan pakken wij meestal koperfosforsoldeer. Het fosfor in die legering werkt op koper als een ingebouwde reiniger. Tijdens het verwarmen neemt het fosfor het koperoxide weg, waardoor er geen aparte flux nodig is. Dat scheelt een stap vooraf en het scheelt naderhand een hoop schoonmaakwerk, omdat er geen fluxresten achterblijven die later het metaal kunnen aantasten. Voor een koperen leidingdeel of een reparatie aan een koperen buis is dat vaak de meest efficiënte route.
Als het koper een partner krijgt
Dat voordeel verdwijnt op het moment dat er messing, brons, staal of RVS aan het koper moet. Het zelfreinigende effect van fosfor werkt alleen op koperoxide. Op staal en roestvast staal doet het zelfs kwaad: het fosfor reageert daar met het ijzer tot een harde, brosse laag die bij trilling openscheurt. Voor zulke combinaties pakken wij zilversoldeer met een zilvergehalte van vijfenvijftig procent, aangevuld met een flux die bij beide metalen past. Dat zilversoldeer vloeit fijn en laag en hecht aan beide kanten van de verbinding. Wij houden onze soldeerstaven daarom per materiaal gescheiden. Het klinkt als een detail, maar juist een staaf die net nog prima werkte op koper is de bekende oorzaak van een gescheurde naad op staal.
Zacht solderen is soms genoeg
Niet elke koperverbinding hoeft hardgesoldeerd te worden. Onder ongeveer vierhonderdvijftig graden spreken we van zacht solderen, meestal met een tinlegering. Dat gaat snel, maar de naad is minder sterk en wordt week zodra de temperatuur oploopt. Moet een onderdeel druk, trillingen of hitte doorstaan, dan is hardsolderen koper voor ons de standaard. Gaat het om iets lichts dat koud blijft, dan vertellen wij u gewoon dat een tinverbinding ook prima werkt en sneller klaar is.
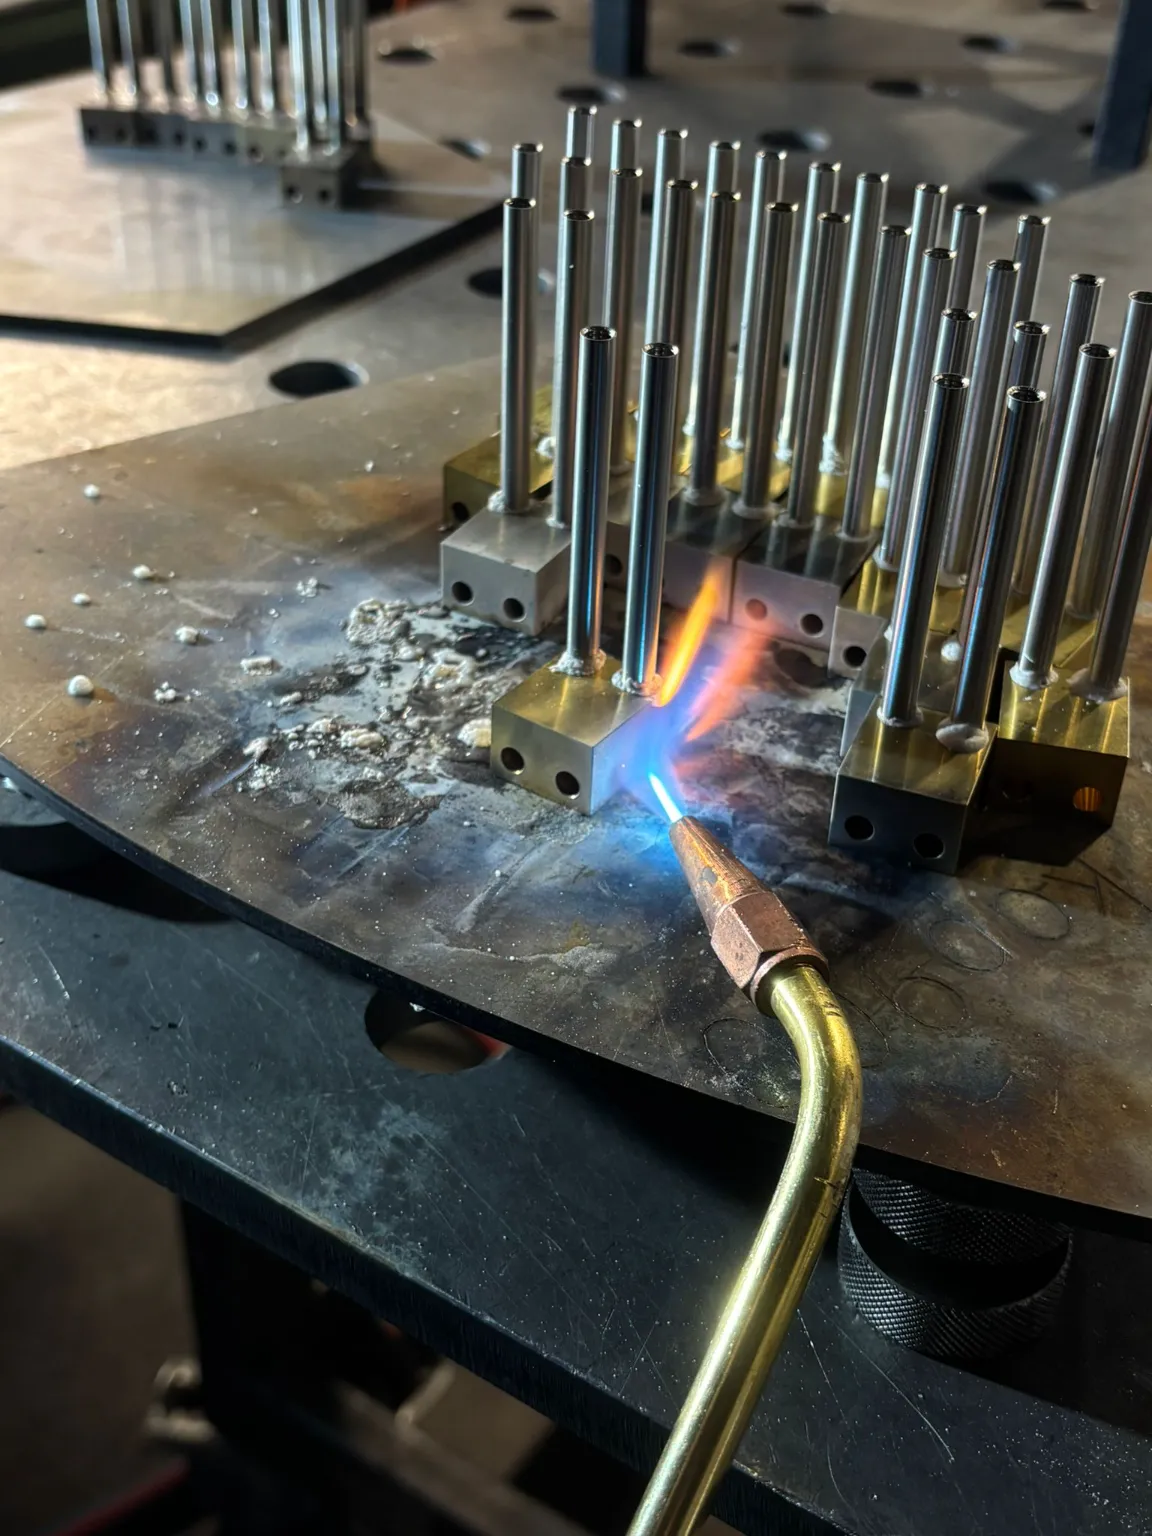
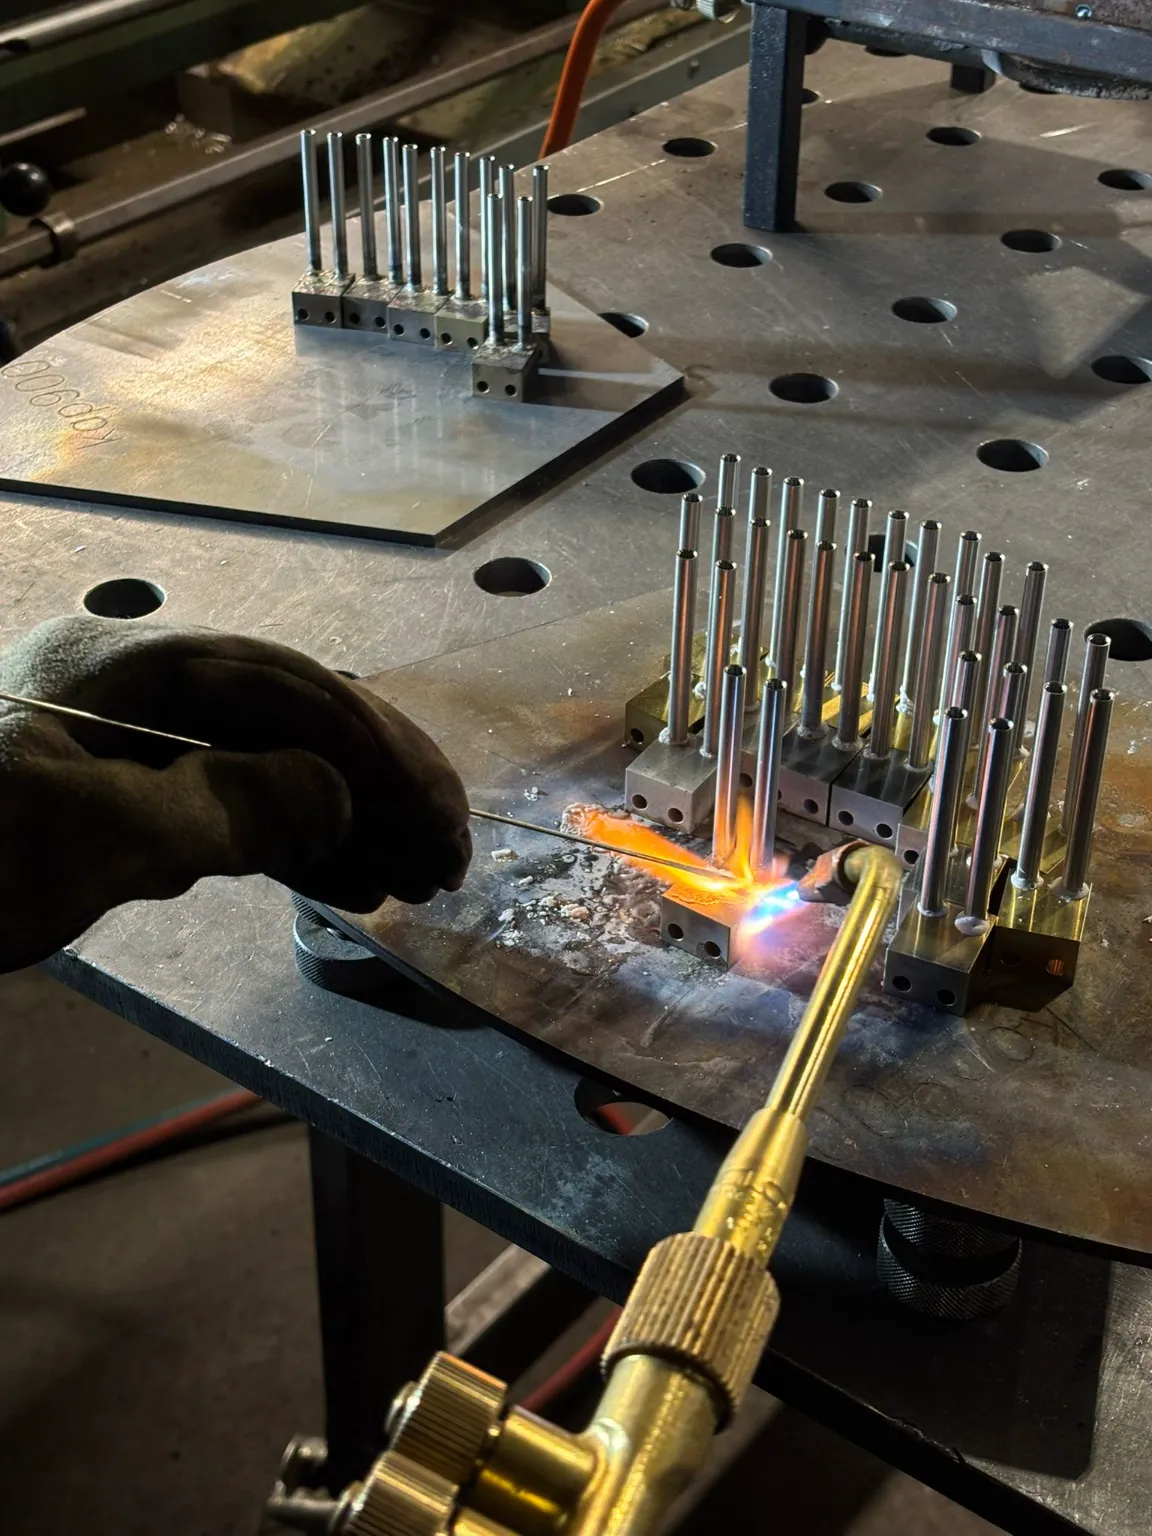
Hardsolderen koper begint bij de pasvorm, niet bij de vlam
Als wij één ding mochten veranderen aan hoe mensen over hardsolderen koper denken, dan is het dit: de kwaliteit van de verbinding ligt grotendeels vast voordat de brander aangaat. Een mooie vlam en een goede staaf soldeer helpen niets als de delen niet goed op elkaar aansluiten.
Een spleet van een tiende millimeter
Onze leverancier van zilversoldeer adviseert een opening van 0,05 tot 0,1 millimeter, en die moet over de hele overlapping even breed zijn. Bij die maat werkt de capillaire werking optimaal en trekt het soldeer de naad volledig in. Wordt de spleet ruimer, dan stopt het soldeer bij de rand en ontstaat er een naad met een mooie buitenkant en een holle binnenkant. Omdat wij zelf zagen, draaien en frezen, brengen wij de delen op maat voordat ze aan het solderen toekomen. Een te korte overlapping melden wij ook vooraf, want de sterkte van de verbinding zit in dat overlappende vlak.
Schoon is schoon, en dat is meer dan het lijkt
Na het passen volgt het ontvetten en reinigen van beide vlakken. Een vingerafdruk, een restje snijolie of oude aanslag op een gebruikte buis is genoeg om het soldeer op die plek tegen te houden. Het gevaarlijke is dat u dat van buiten niet ziet: het soldeer loopt er gewoon omheen en laat binnenin een kanaaltje open. Bij tweedehands koper of bij een reparatie aan een oude leiding besteden wij daarom extra tijd aan het schoonmaken. Werken wij met zilversoldeer, dan krijgen beide delen daarna een laagje flux, dat het metaal tijdens het opwarmen afschermt van nieuwe oxidatie.
Lezen wat het koper doet
Tijdens het solderen meten wij de temperatuur niet met een instrument. Wij kijken. Wij verwarmen het hele werkstuk gelijkmatig en niet alleen het puntje waar het soldeer moet komen, omdat soldeer altijd naar de warmste plek trekt. Dan bieden wij een eerste druppel aan. Rolt die druppel rond als een kogeltje, dan heeft het koper nog niet genoeg warmte. Smelt hij weg en wordt hij de spleet in gezogen, dan is het moment daar. Achteraf kijken wij of er aan de andere kant van de overlapping ook soldeer tevoorschijn is gekomen, want pas dan weet u dat de spleet over de volle lengte dicht zit.
Een voorbeeld van voorverwarmen
Stel dat er een massief koperen deel van een paar kilo op de werkbank ligt, waar een dunne koperen buis in moet. Zet u de vlam direct op de verbinding, dan wordt het buisje gloeiend heet terwijl het blok de warmte opslokt. Wij warmen in zo’n geval eerst het blok door, houden die temperatuur vast en brengen pas daarna de buis mee op temperatuur. Dat kost meer tijd en meer gas dan het solderen zelf, maar het verschil zit in een naad die rondom gevuld is in plaats van een naad die alleen aan de buitenkant dicht lijkt.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Repareren of vervangen: eerlijk advies bij hardsolderen koper
Een flink deel van het hardsolderen koper dat bij ons binnenkomt, is reparatiewerk. Een gescheurde leiding, een lekkende aansluiting, een gebroken deel uit een machine die stilstaat. Dan telt snelheid, en dan willen mensen vooral horen dat het te maken is. Onze eerste blik gaat echter naar het koper rondom de schade, omdat dat bepaalt of een reparatie zin heeft.
Wanneer een reparatie geen zin heeft
Een buis die door corrosie, erosie of slijtage is uitgedund, kunnen wij technisch gezien prima solderen. Het probleem is dat het materiaal er vlak naast net zo zwak is. Een naad op zo’n plek houdt, maar een paar centimeter verder ontstaat het volgende lek. Dan raden wij liever een nieuw stuk buis of een nieuw onderdeel aan, ook al verdienen wij daar minder aan. De wanddikte is op een foto lastig te beoordelen, dus wij bekijken zo’n onderdeel het liefst in het echt in onze werkplaats.
Verkleuring is geen kwaliteitsprobleem
Klanten schrikken soms van de kleur van het koper na het solderen. Door de hitte oxideert het oppervlak, waardoor er een donkere band ontstaat die bruinrood tot paars kan kleuren. Dat is een laagje aan de buitenkant dat niets vertelt over de sterkte of dichtheid van de naad. Waar het uiterlijk telt, halen wij die oxidehuid weg. Fluxresten verwijderen wij altijd, ook op plekken die niemand ziet, omdat die op termijn het koper aantasten.
Als de installatie stilstaat
Een lekkende koperen leiding komt nooit op een goed moment. Een kas die geen water krijgt of een koelsysteem dat uitvalt, kost met elk uur geld. Wij begrijpen dat, en wij proberen in zulke gevallen ruimte te maken. Stuur ons vooraf een paar foto’s met maten, dan weten wij al wat er nodig is voordat het onderdeel op de werkbank ligt en ligt het juiste soldeer klaar. Rick Buddingh kwam met een spoedklus bij ons, kon meteen terecht en was blij met het resultaat en de prijs, zo liet hij weten in zijn review. Zo willen wij het ook: niet beloven wat niet kan, maar wel doorpakken als het moet. Een avond langer in de werkplaats staan is voor Mike en zijn mensen geen bezwaar als een klant echt vastzit.
Van kasleiding tot warmtewisselaar: hardsolderen koper in de praktijk
Het meeste koperwerk dat wij solderen, bestaat uit leidingwerk en warmtewisselaars. Buizen, bochten, T-stukken, aansluitingen en overgangen naar een ander metaal. Door al die onderdelen stroomt water, koelmiddel of gas, en dus mag er nergens ook maar een druppel ontsnappen.
Warmtewisselaars, koelers en condensors
Koelers en condensors in koper en messing repareren wij, en wij bouwen ze ook nieuw. Lekt er een lamel, een pijpplaat of een aansluiting, dan maken wij die plek weer dicht. Bij zulk drukhoudend werk doppen wij het onderdeel af, zetten wij er druk op en controleren wij of er ergens iets ontsnapt. Voor een tuinder die een koeler weer in zijn installatie wil hangen, of voor een machine in de foodsector die door moet draaien, is dat de zekerheid die telt.
Waarom solderen en niet lassen
Bij koperen leidingwerk kiezen wij voor hardsolderen koper omdat de buis zijn ronde vorm en wanddikte moet houden, en omdat de verbinding lekdicht en bestand tegen trillingen moet zijn. Lassen brengt zoveel warmte in dat dunwandige koperen buis vervormt of doorbrandt, en koper voert die warmte bovendien zo snel af dat een lasbad lastig te beheersen is. Een hardgesoldeerde verbinding verdeelt de belasting over de hele overlapping en is in een goed gebouwde installatie zelden de zwakke plek.
Koper samen met andere metalen
Steeds vaker bestaat een onderdeel niet uit puur koper. Een koperen buis moet op een messing koppeling, een koperen leiding sluit aan op een RVS-frame of een stalen beugel moet een koperen deel vasthouden. Juist daar komt hardsolderen koper tot zijn recht, omdat geen van beide metalen hoeft te smelten en het zilversoldeer de brug vormt. Met lassen krijgt u zulke combinaties niet of nauwelijks aan elkaar. Komt zo’n combinatie in een natte omgeving terecht, dan houden wij rekening met galvanische werking, waarbij het minst edele metaal langzaam wordt aangetast. Dat bespreken wij vooraf, zodat u niet over een paar jaar voor een verrassing staat.
Zo vraagt u het aan
Om te starten hebben wij weinig nodig: een tekening, een schets of zelfs een foto met maten volstaat. Na een kort telefoontje over materiaal, aantal stuks en planning hoort u snel wat het kost en wanneer het klaar is. De wanddiktes die wij verwerken, lopen grofweg van één tot veertig millimeter. Klaar werk staat voor u klaar aan de Industriestraat 6G in Naaldwijk, en binnen het Westland, Den Haag, Rotterdam en Delft brengen wij het ook langs. Telefonisch zijn wij op werkdagen van 8:00 tot 17:00 te bereiken via +31 6 42 96 28 78.
Veelgestelde vragen over hardsolderen koper
Dat heeft te maken met drie eigenschappen van het metaal zelf. Het oxide op koper is dun en zacht, waardoor flux of het fosfor in het soldeer het snel opruimt. Daarnaast hecht vloeibaar soldeer uitstekend aan een schoon koperoppervlak. Het soldeer trekt dan vanzelf de spleet in, ook als die verticaal of boven het hoofd zit. De derde eigenschap is de ruime marge tussen soldeertemperatuur en smeltpunt. Het smeltpunt van koper ligt honderden graden boven de temperatuur waarop ons soldeer vloeit. Daardoor is de kans klein dat het onderdeel tijdens het hardsolderen koper beschadigt. Het enige wat tegenwerkt is de snelle warmteafvoer, en daar houden wij met voorverwarmen rekening mee.
Dat hangt af van wat er aan het koper vast moet. Bij koper op koper werken wij meestal met koperfosforsoldeer. Het fosfor neemt tijdens het verwarmen het oxide weg, zodat er geen flux nodig is. Komt er messing, brons, staal of RVS bij, dan kiezen wij zilversoldeer met vijfenvijftig procent zilver. Daarbij brengen wij een flux aan die past bij beide materialen. Op staal of RVS komt koperfosfor bij ons nooit, want daar maakt het fosfor de naad bros. Zilversoldeer vloeit laag en fijn, waardoor het ook nauwe naden goed vult. Bij elke aanvraag bepalen wij vooraf welk soldeer bij uw combinatie hoort.
Nee, bij dunwandige buis en klein werk is dat meestal niet nodig. Bij dikker of zwaarder koper ontkomen wij er bijna nooit aan. Ten opzichte van staal voert koper de warmte ongeveer achtmaal zo snel af. De warmte die wij in de naad brengen, stroomt daardoor direct weg naar de rest van het werkstuk. Zonder voorverwarmen haalt een zwaar onderdeel de soldeertemperatuur simpelweg niet. Wij brengen dan eerst het hele stuk rustig op temperatuur en houden het daar tijdens het solderen. Hoeveel minuten dat vraagt, wordt vooral bepaald door de massa van het onderdeel. Het kost tijd en gas, maar het levert een naad op die rondom gevuld is.
Een zorgvuldig gemaakte koperverbinding houdt het prima in drukleidingen en in machines die trillen. De sterkte zit niet in het soldeer zelf, want dat is zachter dan koper. Ze zit in het overlappende oppervlak dat volledig met soldeer gevuld is. Hoe langer de overlapping en hoe beter de spleet gevuld is, hoe meer belasting de verbinding aankan. Daarom besteden wij meer aandacht aan de pasvorm dan aan de hoeveelheid soldeer. Wel verliest elke soldeerverbinding sterkte als de temperatuur flink oploopt. Bij onderdelen die warm worden, vragen wij daarom altijd naar de bedrijfstemperatuur. Blijkt die te hoog, dan bespreken wij of lassen of een andere opbouw beter past.
Beslissend is de temperatuur waarop het soldeer vloeit, want die bepaalt hoe sterk de naad wordt. Blijft u onder ongeveer vierhonderdvijftig graden, dan heet het zacht solderen en werkt u doorgaans met tin. Dat kent u misschien van waterleidingen of elektrotechnisch werk. De verbinding is snel gemaakt, maar beperkt in sterkte en wordt week bij warmte. Hardsolderen gebeurt ruim boven die grens en geeft een veel taaiere verbinding. Die kan tegen druk, trillingen en hogere temperaturen. Voor zware of warme toepassingen kiezen wij daarom voor hardsolderen. Is uw toepassing licht en koud, dan zeggen wij eerlijk dat zacht solderen goedkoper en voldoende kan zijn.
Vaak wel, maar wij beoordelen eerst het materiaal rond het lek. Is de wand nog dik genoeg, dan solderen wij de plek dicht of zetten wij er een mof of nieuw stuk buis overheen. Heeft corrosie of slijtage de wand dun gemaakt, dan is een reparatie weggegooid geld. De naad houdt dan wel, maar het volgende lek ontstaat vlak ernaast. Wij stellen dan voor om dat deel te vervangen. Dat zeggen wij eerlijk, ook als een reparatie voor ons meer zou opleveren. De wanddikte is op een foto moeilijk te zien, dus wij bekijken het onderdeel het liefst in onze werkplaats. Gaat het om een drukhoudend deel, dan sluiten wij het na de reparatie af, zetten wij het onder druk en kijken wij of het dicht blijft.
Dat is een normaal gevolg van de warmte. Het oppervlak oxideert, waardoor rond de naad een donkere, bruinrode of paarsachtige zone ontstaat. Die verkleuring zit alleen aan de buitenkant. Voor de sterkte van de naad eronder maakt die kleur geen verschil. Bij zichtwerk verwijderen wij die donkere huid en maken wij het oppervlak weer egaal. Verdwijnt het onderdeel straks achter een paneel, dan besparen wij u die extra uren. Fluxresten verwijderen wij wel altijd volledig, omdat die het koper op termijn aantasten. Zet bij uw aanvraag dus even of het onderdeel zichtbaar blijft.
Stuur ons een tekening, een schets of een paar foto’s van het onderdeel. Vermeld er de maten, het materiaal en het gewenste aantal bij, dan kunnen wij direct rekenen. Daarna nemen wij telefonisch contact op om de laatste details en de planning af te stemmen. Kort daarop weet u de prijs en de levertijd. Liever direct bellen kan ook, via +31 6 42 96 28 78 op werkdagen van 8:00 tot 17:00. Wie het onderdeel liever persoonlijk komt brengen, vindt ons aan de Industriestraat 6G in Naaldwijk. Het eindresultaat haalt u daar op, of wij rijden het naar u toe binnen het Westland, Den Haag, Rotterdam en Delft. Heeft u haast, meld dat dan meteen, zodat wij kunnen kijken wat er mogelijk is.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
