
Home/Hardsolderen Tuinbouw
Hardsolderen Tuinbouw
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Hardsolderen tuinbouw: verbindingen die het in het Westland moeten volhouden
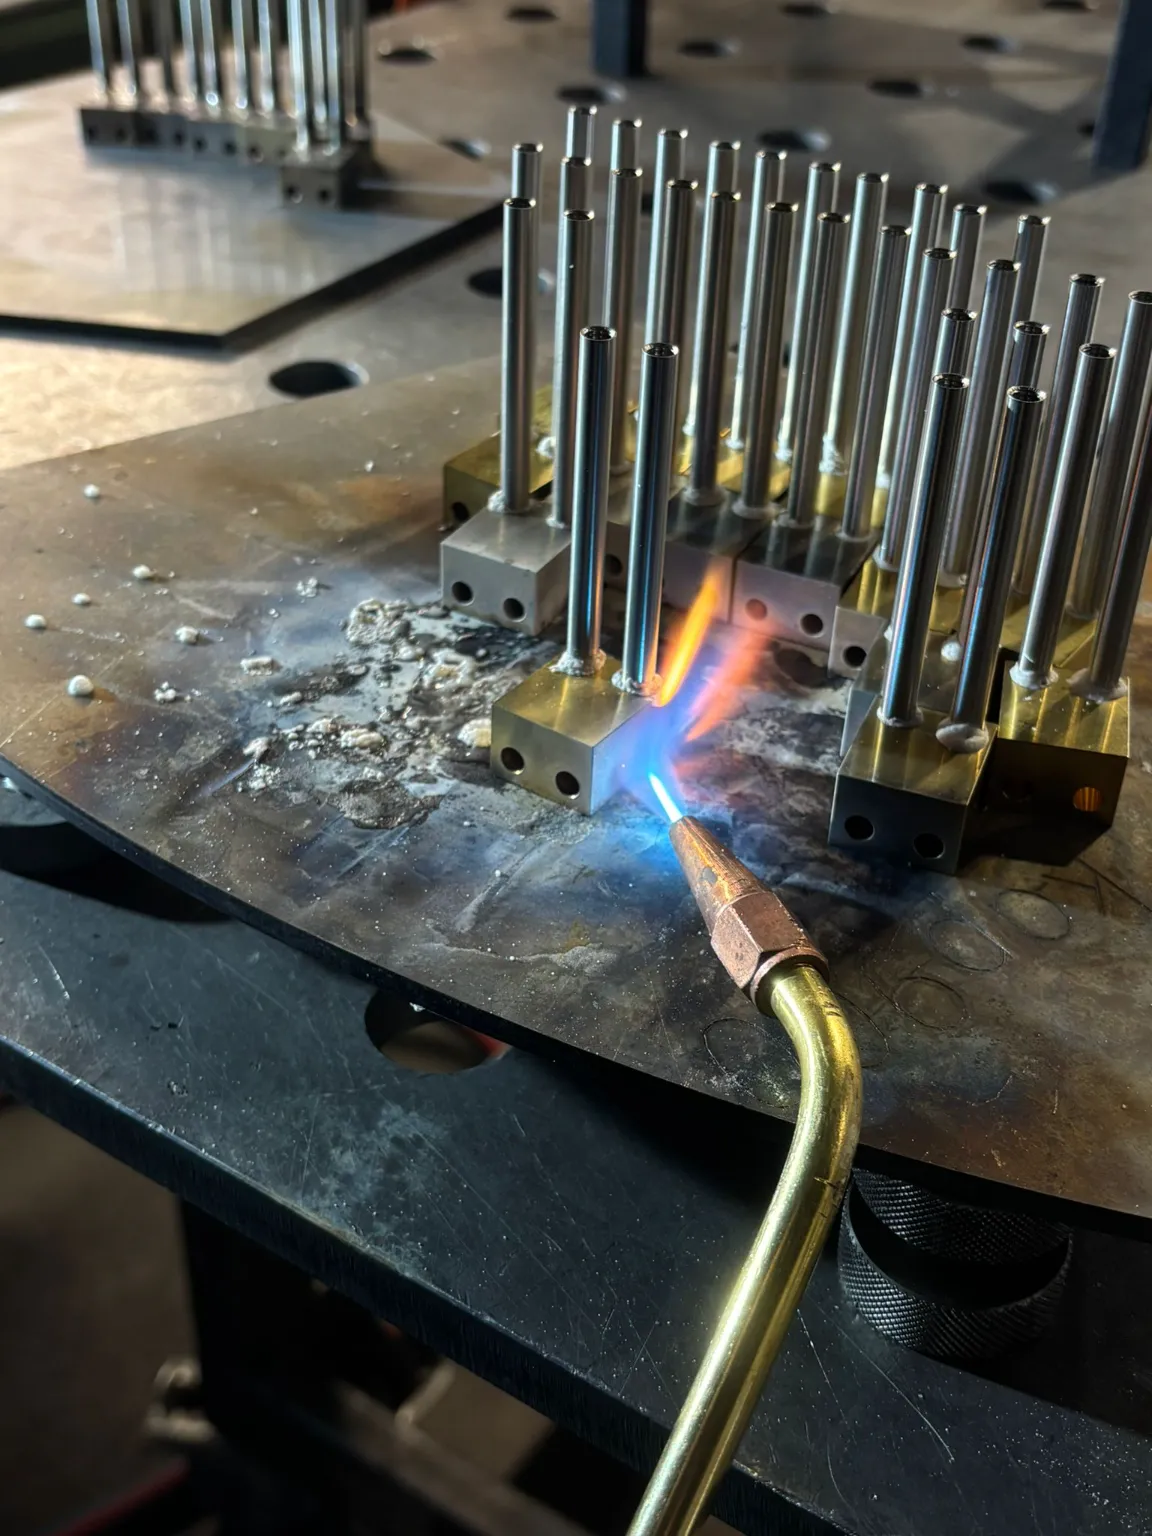
Hardsolderen tuinbouw is voor ons geen los zoekwoord maar gewoon het werk dat binnenkomt bij een werkplaats die midden tussen de kassen staat. Westland Metaalbewerking zit aan de Industriestraat in Naaldwijk, en wie hier om zich heen kijkt, ziet vooral glas, leidingen, machines en installaties die dag en nacht hun werk doen. Een groot deel van die techniek is van staal, RVS en aluminium en wordt gelast. Maar overal waar koper, messing of een combinatie van metalen in het spel is, wordt lassen lastig en komt hardsolderen in beeld. Bij hardsolderen smelt het onderdeel zelf niet. Onze brander op propaan en zuurstof brengt de verbinding op temperatuur, waarna het soldeer smelt en zich vanzelf in de smalle opening tussen de delen zuigt. Het basismateriaal blijft vast, de vorm blijft intact en de maten blijven zoals ze op de tekening staan. Voor een teler of een machinebouwer in de tuinbouw betekent dat een onderdeel dat na de bewerking gewoon weer past. Wij hebben ruim twintig jaar ervaring in metaalbewerking, meer dan duizend projecten geleverd en solderen nu zo’n acht jaar. Op deze pagina leggen wij uit waar hardsolderen in de tuinbouw zinvol is, waar wij juist voor lassen kiezen en hoe een opdracht bij ons verloopt.
Wat wij voor de tuinbouw al hebben gebouwd
Op onze projectenlijst staan voor de tuinbouw onder meer een plantsysteem voor potplanten, waarbij MIG-laswerk in staal een grote rol speelde, een oogstlijn voor sla die op water wordt geteeld en een machine die tomaten pureert voor de zaadveredeling. Dat zijn geen pure soldeerprojecten, en dat zeggen wij er eerlijk bij. Ze laten wel zien dat wij de machines en installaties uit deze sector van binnen kennen. Wij weten hoe een productielijn in een kas eruitziet, waar water en vocht een rol spelen en hoe vervelend het is als een onderdeel stilstaat in het hoogseizoen. Die kennis nemen wij mee als er een koperen of messing onderdeel op onze werkbank ligt dat hardgesoldeerd moet worden.
Waarom hardsolderen tuinbouw een eigen aanpak vraagt
Een onderdeel uit een kas leeft anders dan een onderdeel uit een droge fabriekshal. Het staat in een warme, vochtige omgeving, het krijgt te maken met water en kalk, en het draait vaak lange periodes zonder dat iemand ernaar omkijkt. Een verbinding die op de werkbank goed lijkt maar een kleine holte heeft, merkt u daar pas maanden later. Daarom kijken wij bij hardsolderen tuinbouw niet alleen naar de naad zelf, maar ook naar de plek waar het onderdeel terechtkomt. Wij vragen of er vloeistof of gas doorheen gaat, of het warm of koud wordt en of het permanent nat staat. Met die antwoorden kiezen wij het soldeer, de flux en de manier van verwarmen. Het klinkt als veel vragen voor één aansluiting, maar het scheelt u later een tweede reparatie.
Waar hardsolderen in de tuinbouw het verschil maakt
Hardsolderen in de tuinbouw draait meestal om onderdelen waar een vloeistof of gas doorheen gaat, of om delen waarin twee verschillende metalen samenkomen. Denk aan een koeler, een condensor, een leidingdeel of een aansluiting waar koper aan messing vastzit. Die metalen laten zich slecht lassen. Het zink in messing begint bij lastemperatuur te verdampen, en koper voert de warmte zo snel af dat een lasnaad zelden mooi wordt. Bij hardsolderen speelt dat veel minder, omdat wij alleen het soldeer laten smelten.
Warmtewisselaars, koelers en condensors
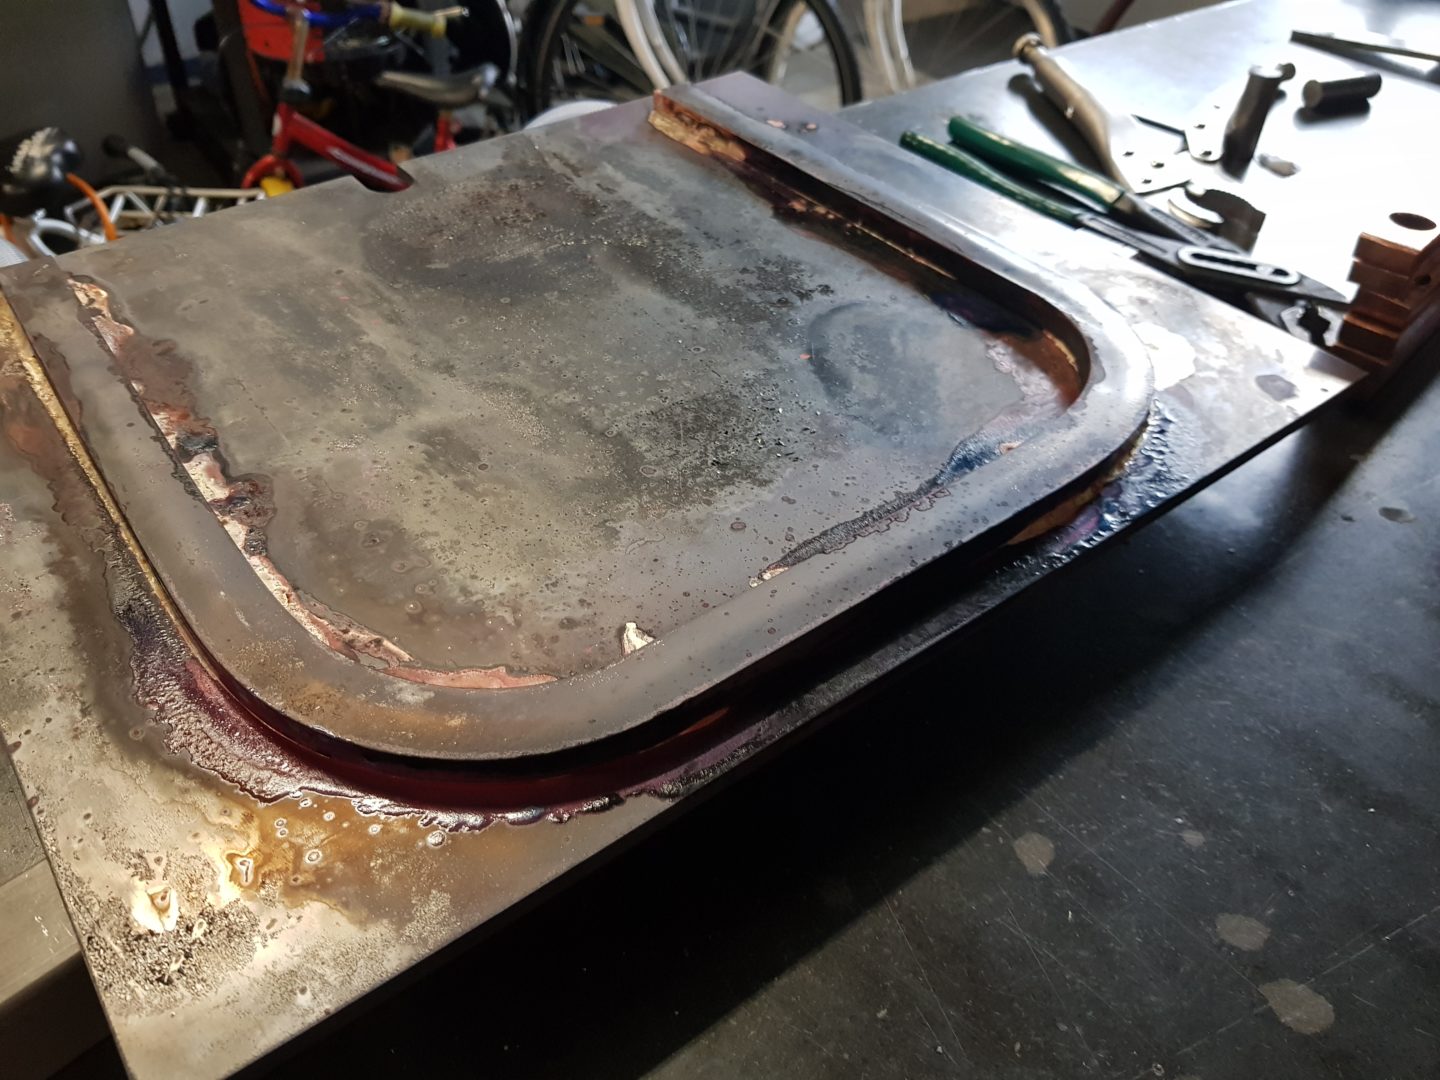
Koelers en condensors van koper en messing repareren wij, en wij bouwen ze ook nieuw. Lekt er iets bij de lamellen, bij de pijpplaat of bij een aansluiting, dan is dat met hardsolderen meestal goed te dichten. Stel dat een koeler van een machine in een verwerkingsruimte begint te lekken bij de pijpplaat. Vervangen kan, maar als het type niet meer leverbaar is of de levertijd weken bedraagt, is repareren vaak de snelste weg terug naar productie. Wij maken de plek schoon, beoordelen of het materiaal rond het lek nog gezond is en solderen de naad opnieuw dicht. Als de koeler druk moet houden, sluiten wij de openingen af, brengen wij hem op druk en kijken wij of de reparatie het houdt.
Combinaties van koper, messing en RVS
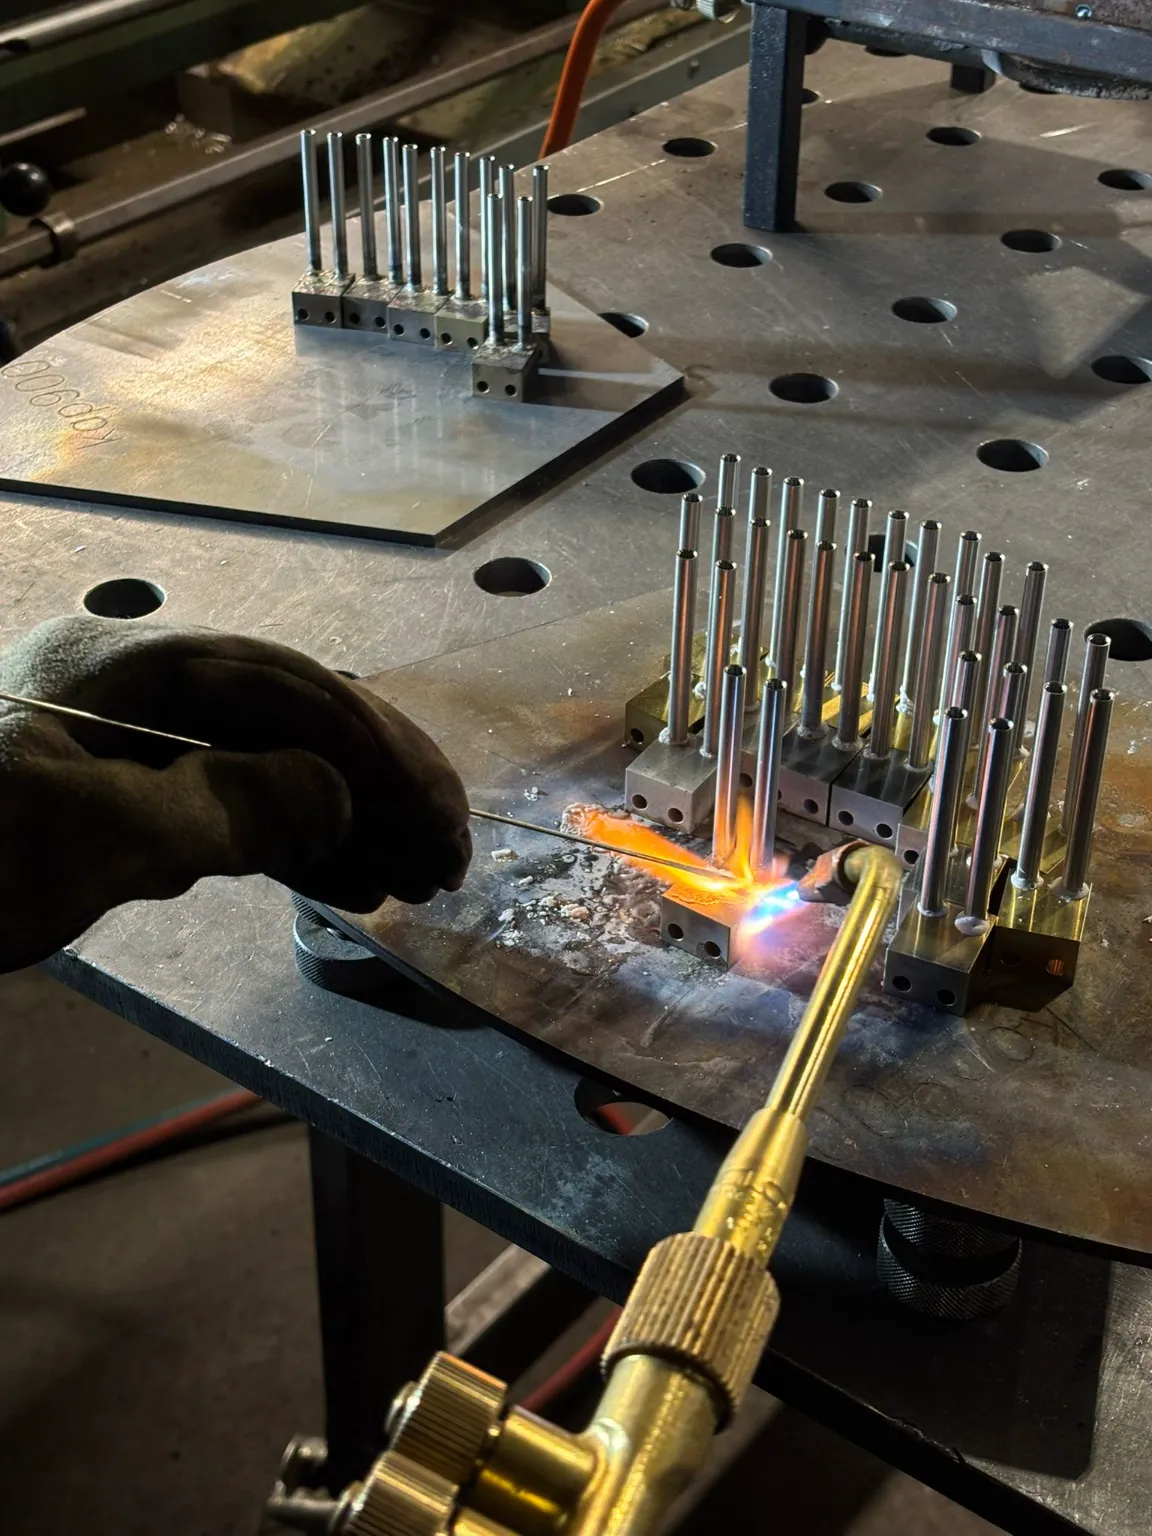
In installaties komt RVS geregeld samen met koper of messing. Lassen gaat daar niet, want RVS en koper verschillen te veel in opbouw en in de temperatuur waarbij ze smelten. Het zilversoldeer hecht wel aan allebei en slaat zo een brug tussen de twee. Onze standaard is zilversoldeer met vijfenvijftig procent zilver, omdat het al bij een relatief lage temperatuur vloeit en het werkstuk dus minder heet hoeft te worden. Een vaste klant uit Limburg laat ons elke maand een serie kleine warmtewisselaars solderen, een messing blokje met twee RVS-pijpjes erin, en dat is precies dit soort verbinding.
Vocht en verschillende metalen
Een kas is een natte omgeving, en daar moet u bij hardsolderen in de tuinbouw rekening mee houden. Twee verschillende metalen die in een vochtige ruimte tegen elkaar zitten, kunnen elkaar elektrochemisch aanvreten, en dan verliest het minder edele metaal die strijd. Bij koper en messing valt dat mee, omdat messing grotendeels uit koper bestaat. Bij andere combinaties kijken wij kritischer en adviseren wij soms een afwerking die de overgang beschermt. Staat een verbinding permanent nat en is de omgeving agressief, dan bespreken wij of een doorgelaste naad niet verstandiger is.
Onderdelen die niet meer te koop zijn
Veel machines in de kassen draaien al jaren mee, en dat is mooi zolang alles heel blijft. Breekt er een messing koppelstuk of scheurt een koperen bocht, dan blijkt het originele onderdeel vaak niet meer leverbaar. Juist daar bewijst hardsolderen zich. Omdat het onderdeel niet smelt, behoudt het zijn vorm en zijn maten, en past het na de reparatie weer op dezelfde plek. Wij kijken wel eerst hoe het metaal rond de breuk eraan toe is. Is het messing door jaren gebruik of aantasting dun geworden, dan houdt de soldeernaad het wel, maar scheurt het onderdeel even later net ernaast. In dat geval zeggen wij dat liever vooraf, en dan draaien of frezen wij een nieuw onderdeel in dezelfde werkplaats. Een vraag om hardsolderen tuinbouw eindigt bij ons dus niet altijd met een soldeernaad, maar wel altijd met een eerlijk advies over wat voor uw installatie het meest oplevert.
Hardsolderen tuinbouw of toch lassen: zo maken wij de keuze
Wij zijn geen soldeerbedrijf dat alles soldeert, en ook geen lasbedrijf dat alles last. In onze werkplaats in Naaldwijk doen wij TIG lassen, MIG/MAG lassen en hardsolderen, en daardoor kunnen wij per verbinding kiezen wat het beste werkt. Voor een tuinbouwbedrijf is dat prettig, omdat u niet hoeft te weten welke techniek de juiste is. U stuurt ons het onderdeel of een foto, en wij vertellen waarom wij voor de ene of de andere aanpak kiezen. Zo voorkomt u dat een vraag om hardsolderen tuinbouw uitdraait op een verbinding die eigenlijk gelast had moeten worden, of andersom.
Wanneer wij solderen
Wij kiezen voor hardsolderen als het materiaal zich slecht laat lassen, als twee verschillende metalen aan elkaar moeten of als het onderdeel maatvast moet blijven. Ook bij dunwandig koper, waar een lasboog zo doorheen brandt, is solderen de logische route. Hetzelfde geldt voor een onderdeel waar een afdichting of een kunststof deel vlak naast de verbinding zit dat de hitte van het lassen niet zou overleven. In de tuinbouw komen wij dat geregeld tegen bij aansluitingen en kleine leidingdelen.
Wanneer wij lassen
Een stalen frame van een plantsysteem dat kracht moet dragen, lassen wij. Een RVS-constructie die zwaar wordt belast of warm wordt tijdens gebruik, lassen wij ook. Een soldeerverbinding verliest bij hogere temperaturen eerder sterkte en haalt in zwaar constructiewerk de kracht van een doorgelaste naad niet. Dat is geen reden om solderen af te schrijven, maar wel een reden om het alleen in te zetten waar het past.
Een gecombineerd werkstuk
Vaak komen beide technieken in één werkstuk voor. Stel dat u een gelast stalen frame heeft waarop een koperen of messing deel moet worden gesoldeerd. Omdat wij allebei doen, bepalen wij zelf de volgorde. Meestal lassen wij eerst en solderen wij daarna, zodat de krimp van het lassen er al uit is en de lashitte de soldeernaad niet meer kan aantasten. Zo voorkomt u dat twee partijen elkaars werk in de weg zitten.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Zo pakken wij hardsolderen voor de tuinbouw aan in Naaldwijk
Goed hardsolderen begint bij de pasvorm. Het soldeer trekt alleen netjes de naad in als de spleet tussen de delen klein en gelijkmatig is. Voor ons zilversoldeer ligt die spleet tussen 0,05 en 0,1 millimeter. Omdat wij in dezelfde werkplaats zagen, draaien, frezen en buigen, maken wij die pasvorm zelf en hoeven wij niets uit te besteden. Bij hardsolderen tuinbouw is dat extra handig, want een vervangend aansluitstuk kunnen wij meteen op maat draaien voordat het gesoldeerd wordt.
Schoon materiaal is de halve verbinding
Onderdelen uit de tuinbouw zijn zelden schoon als ze binnenkomen. Er kan kalk in een leiding zitten, vet op een aansluiting of vuil uit de kas op het oppervlak. Nieuw soldeer hecht daar niet op. Wij beginnen daarom bij reparaties altijd met grondig schoonmaken, daarna maken wij de naad passend, en pas dan gaat de brander aan.
De brander, de flux en het juiste moment
Wij solderen met de hand, en een thermometer komt er niet aan te pas. Wij kijken naar wat de flux doet: die verkleurt eerst naar wit, wordt dan vloeibaar en daarna donker. Dan pas tikken wij het soldeer tegen de naad. Rolt het op tot een kraaltje, dan moet er nog warmte bij. Verdwijnt het in de spleet, dan zit het werkstuk op de goede temperatuur. Bij een onderdeel met een zwaar en een licht deel verwarmen wij vooral het zware deel en laten wij de warmte naar het dunne deel stromen.
Nareinigen en controleren
Na het solderen verwijderen wij de fluxresten volledig. Die resten trekken vocht aan, en in een vochtige kasomgeving tasten ze het metaal sneller aan dan u zou denken. Daarna bekijken wij elke naad: komt het soldeer aan de achterzijde van de naad weer tevoorschijn, dan weten wij dat het er helemaal doorheen is gelopen. Voor drukhoudende delen, zoals een koeler of een leidingdeel, kunnen wij een druktest doen door het onderdeel af te doppen en onder druk te zetten.
Eén stuk of een kleine serie
Een groot deel van het hardsolderen voor de tuinbouw bestaat uit enkelstuks: een reparatie, een vervangend onderdeel of een prototype. Daarnaast maken wij kleine series. Dan pakken wij elk stuk op precies dezelfde manier aan, en als het de moeite waard is, zetten wij een simpele mal in elkaar zodat elk deel in dezelfde stand ligt. Wij werken conventioneel en niet met CNC, dus voor massaproductie van duizenden identieke stuks zijn wij niet de juiste partij.
Hardsolderen tuinbouw aanvragen bij Westland Metaalbewerking
Wie in de tuinbouw werkt, weet dat stilstand geld kost. Een lekkende warmtewisselaar of een gebroken messing aansluiting midden in het seizoen kan niet weken wachten. Daarom proberen wij snel te schakelen. Rick Buddingh liet in zijn review weten dat hij voor een spoedklus meteen terecht kon, met een mooi resultaat en een meer dan redelijke prijs. Sebastiaan Zwinkels schreef dat ons team zo nodig gewoon een avond langer doorgaat.
Wat wij van u nodig hebben
Een foto van het kapotte deel, een schets op papier of een tekening volstaat. Wij bellen u even terug over het materiaal, de aantallen en wanneer u het nodig hebt. Vertel ons daarbij waar het onderdeel terechtkomt, want een leidingdeel dat permanent in het vocht staat vraagt een andere afweging dan een onderdeel in een droge machinekast. Binnen korte tijd hoort u wat het kost en wanneer het klaar is.
Werkwijze en levertijd
Een gemiddelde opdracht doorloopt bij ons vijf stappen. De eerste dag draait om uw aanvraag en ons telefoontje. Op de eerste of tweede dag zagen, draaien of buigen wij de delen en maken wij de naden schoon. De tweede of derde dag is de soldeerdag, waarna wij op dag drie de delen die druk moeten houden op lekkage controleren. Ergens tussen dag drie en vijf ligt het werk voor u klaar. Bij spoed kijken wij wat er eerder kan.
Ophalen of bezorgen
Het werk ligt voor u klaar aan de Industriestraat 6G in Naaldwijk, of wij brengen het langs als u in het Westland, Den Haag, Rotterdam of Delft zit. Voor tuinbouwbedrijven in het Westland zitten wij letterlijk om de hoek, dus even langskomen met een kapot onderdeel is vaak de snelste route. Bel ons op +31 6 42 96 28 78, van maandag tot en met vrijdag van 8:00 tot 17:00.
Veelgestelde vragen over hardsolderen tuinbouw
Wij hardsolderen vooral onderdelen van koper, messing, staal en RVS, en combinaties van die metalen. In de tuinbouw gaat het dan vaak om warmtewisselaars, koelers, condensors, leidingdelen en aansluitingen. Lekkende lamellen, pijpplaten en aansluitingen solderen wij dicht. Ook een gebroken messing deel uit een machine kunnen wij herstellen als het materiaal nog gezond is. Zware constructies zoals frames van een plantsysteem lassen wij liever. Wij solderen materiaaldiktes van 1 tot 40 millimeter. Het totale gewicht speelt daarbij ook mee, omdat een zwaar stuk lang moet voorverwarmen. Stuur gerust een foto, dan zeggen wij snel of het kan.
Ja, mits de verbinding goed is uitgevoerd en goed is afgewerkt. Een volledig gevulde naad laat geen holte achter waar vocht in kan blijven staan. Fluxresten verwijderen wij altijd, omdat die vocht aantrekken en het metaal aantasten. Bij combinaties van verschillende metalen letten wij op elektrochemische aantasting. Koper en messing liggen dicht bij elkaar, dus daar is het risico klein. Bij andere combinaties adviseren wij soms een beschermende afwerking. Staat een verbinding permanent nat in een agressieve omgeving, dan kan lassen de betere keuze zijn. Die afweging maken wij per onderdeel.
Lassen smelt het basismateriaal, en dat brengt warmte, krimp en vervorming met zich mee. Bij koper en messing is het resultaat van lassen zelden goed. Combinaties als RVS met koper laten zich helemaal niet aan elkaar lassen. Bij hardsolderen smelt alleen het soldeer, zodat het onderdeel zijn vorm en maat houdt. Dat is vooral belangrijk bij dunwandige delen en bij onderdelen die precies moeten passen. Toch lassen wij ook veel, want bij dragende constructies is een lasnaad sterker. Omdat wij beide technieken in huis hebben, adviseren wij zonder voorkeur. U krijgt dus de methode die bij uw onderdeel past.
Dat kan in veel gevallen. Wij repareren warmtewisselaars, koelers en condensors in koper en messing. Eerst maken wij het onderdeel grondig schoon, omdat kalk en vuil het soldeer tegenhouden. Daarna kijken wij of het materiaal rond het lek nog dik genoeg is. Is het te ver aangetast, dan zeggen wij dat eerlijk en bespreken wij nieuwbouw. Is het gezond, dan solderen wij de lekkende plek dicht. Waar het onderdeel druk moet houden, kunnen wij het afdoppen en onder druk controleren op lekkage. Zo weet u of de reparatie dicht is voordat het onderdeel teruggaat.
Onze eerste keus is zilversoldeer met vijfenvijftig procent zilver. Dat soldeer vloeit bij een lage temperatuur, waardoor wij minder warmte in het werkstuk brengen. Het trekt fijn en capillair de naad in, ook bij een nauwe spleet. Bij koper op koper werkt fosforkoper ook goed. Fosforkoper komt bij ons niet op staal of RVS, want daar wordt de verbinding bros. Daarnaast werken wij met Silverflow. Welke soort het wordt, hangt af van de materialen en de pasvorm. Dat bepalen wij per opdracht.
Wij weten dat stilstand in de tuinbouw direct geld kost. Bel ons daarom zo vroeg mogelijk als er iets kapot is. Kleine reparaties pakken wij vaak binnen een dag op. Stuur vooraf een paar foto’s en de maten, dan liggen het juiste soldeer en de juiste flux klaar. U kunt het onderdeel ook zelf brengen naar onze werkplaats in Naaldwijk. Een gemiddelde opdracht zonder spoed is binnen drie tot vijf dagen klaar. Bij grotere aantallen of extra nabehandeling duurt het langer. Wij spreken altijd vooraf een levertijd af.
Ja, naast enkelstuks maken wij kleine en middelgrote series. Bij een serie gaat elk stuk op dezelfde manier en in dezelfde volgorde onder de brander. Waar het loont, maken wij een mal die de delen op dezelfde plek houdt. Wij zorgen ook dat elk deel dezelfde pasvorm heeft, omdat dat het resultaat bepaalt. Een vaste klant laat ons maandelijks een serie kleine warmtewisselaars solderen. Wij werken wel conventioneel en niet met CNC. Voor duizenden identieke stuks kan een andere aanpak beter passen. Voor tientallen onderdelen is onze werkwijze goed geschikt.
Stuur ons een foto, een schets of een tekening van het onderdeel. Wij bellen kort terug om het materiaal, de aantallen en de levertijd door te nemen. Vertel ons ook waar het onderdeel komt te zitten en of het druk moet houden. Kort daarna heeft u een prijs en een leverdatum. Bellen kan op +31 6 42 96 28 78, van maandag tot en met vrijdag van 8:00 tot 17:00. U kunt ook langskomen aan de Industriestraat 6G in Naaldwijk. Ophalen in de werkplaats kan altijd. Wij bezorgen in de regio Westland, Den Haag, Rotterdam en Delft.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
