
Home/Hardsolderen Messing
Hardsolderen Messing
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
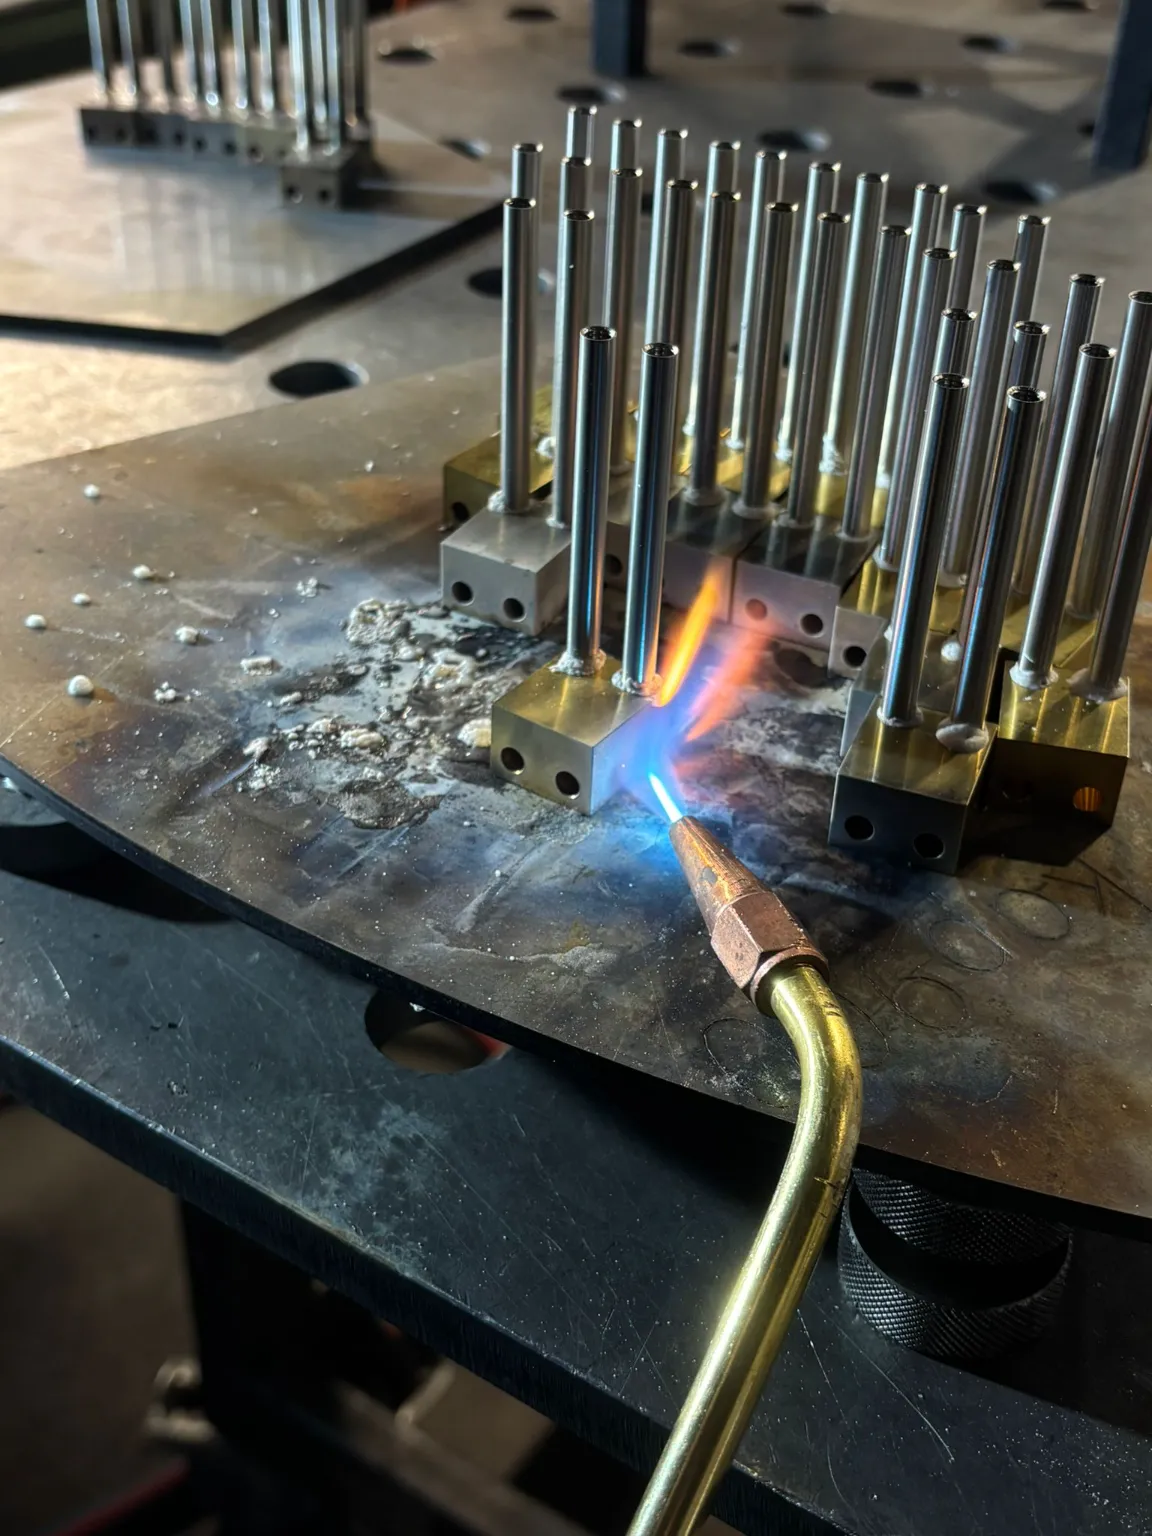
Hardsolderen messing: werken binnen een marge van tientallen graden
Hardsolderen messing vraagt in onze werkplaats meer geduld dan bijna elk ander materiaal dat bij ons op de werkbank belandt. Op het eerste gezicht lijkt messing een broertje van koper, en dat klopt ook, want het bestaat voor het grootste deel uit koper. Het zink dat erbij zit, verandert alleen de spelregels. Dat zink begint rond negenhonderd graden te koken, terwijl het koper eromheen pas bij ongeveer duizend graden vloeibaar wordt. Het soldeer moet dus zijn werk doen voordat het zink zich roert, en daar zit weinig ruimte tussen. Bij Westland Metaalbewerking hebben wij geleerd om met die smalle bandbreedte om te gaan. Ons gereedschap is een handbrander op propaan en zuurstof, en die hanteren wij bij messing bewust rustig. Geen grote vlam vol op één punt, maar een beweging over het hele werkstuk, terwijl wij in de gaten houden hoe de flux en het metaal reageren. In dit artikel vertellen wij wat dat in de praktijk betekent, met voorbeelden uit ons eigen werk, van een onderdeel van een klassieke zeilboot tot een maandelijkse serie kleine warmtewisselaars.
Wat u ziet als het misgaat
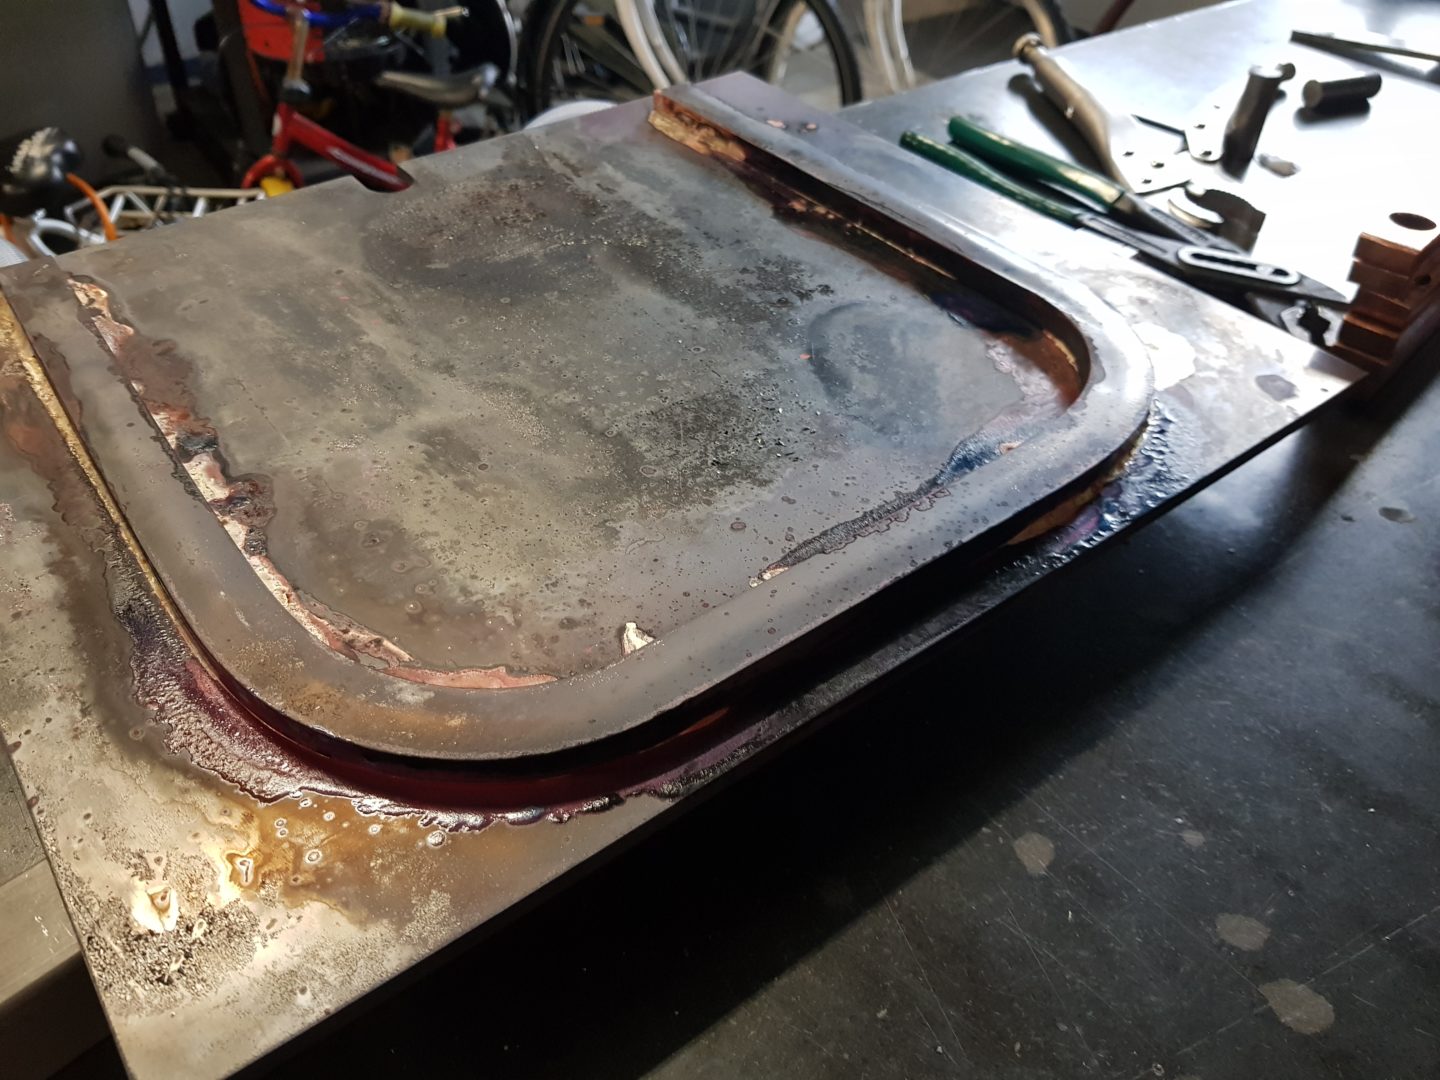
Wie messing te heet maakt, merkt dat meteen. Boven het werkstuk verschijnt een witte walm en op het oppervlak blijft een wit poeder achter. Dat poeder is zinkoxide: het zink verlaat letterlijk de legering. Wat overblijft, is een plek die roder kleurt, poreus wordt en sterkte verliest. Dat valt niet meer terug te draaien, want zink brengt u er achteraf niet meer in. De damp is bovendien schadelijk om in te ademen. Voor ons is dat de reden om bij hardsolderen messing nooit haast te maken met de vlam, ook niet als er een klant op het onderdeel wacht.
Waarom lassen bij messing afvalt
In een lasboog loopt de temperatuur ver boven de duizend graden op. Bij messing betekent dat: het zink is al verdampt voordat er een gezamenlijk smeltbad ontstaat. Het resultaat is een naad vol gaatjes, met een rode verkleuring en minder sterkte dan het materiaal ernaast. Omdat wij zelf TIG en MIG/MAG lassen, zeggen wij dat niet uit gemakzucht. Wij weten wat lassen kan, en juist daarom weten wij dat hardsolderen messing bijna altijd de betere route is. Alleen bij dikwandig, zwaar belast werk kijken wij soms naar een alternatief, en ook dan eerst naar de legering.
Waarom zilversoldeer de basis is voor hardsolderen messing
Bij messing telt elke graad. Daarom kiezen wij voor hardsolderen messing vrijwel altijd zilversoldeer met vijfenvijftig procent zilver. Een hoger zilveraandeel laat een hardsoldeer bij een lagere temperatuur vloeien, en van de soorten die wij op voorraad hebben, is dit de legering die het vroegst vloeibaar wordt. Dat geeft ons de grootste afstand tot het kookpunt van zink, en die afstand is bij dit materiaal goud waard.
Flux als thermometer
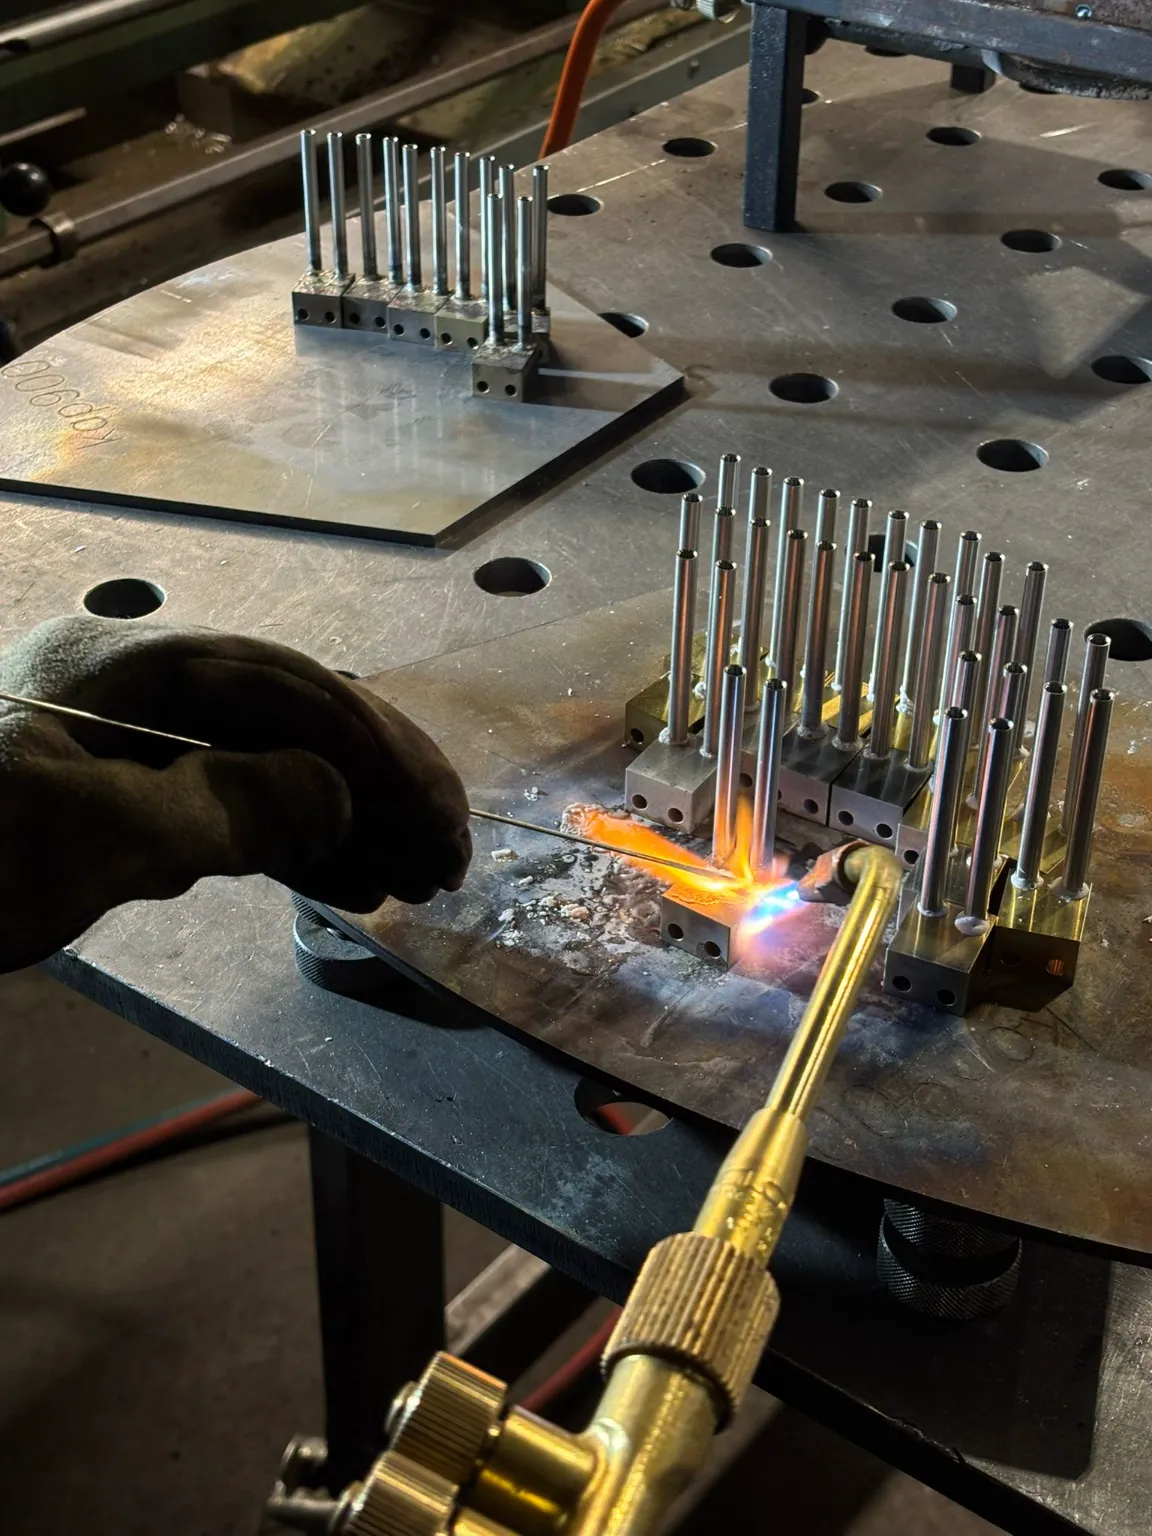
Zilversoldeer hecht op messing alleen in combinatie met flux. De flux houdt het oppervlak vrij van oxide terwijl het werkstuk opwarmt, maar voor ons doet hij nog iets anders: hij laat zien hoe warm het messing is. De flux doorloopt drie fases: hij wordt wit, gaat vloeien en verkleurt dan naar donker. Pas in die laatste fase brengen wij het soldeer naar de naad. Een meetinstrument komt daar niet aan te pas. Het is een kwestie van kijken, en van het vaak genoeg gedaan hebben om de signalen te herkennen.
Soorten die wij bij messing laten liggen
Koperfosforsoldeer werkt op koper prima zonder flux, maar op messing ligt dat anders. Het zelfreinigende effect is afhankelijk van koperoxide, en de vloeitemperatuur ligt hoger dan die van ons zilversoldeer. Bij messing passen wij het daarom hooguit met flux en met terughoudendheid toe. Messingsoldeer op basis van koper en zink, dat soms bij zwaar stalen werk wordt gebruikt, valt voor messing zelf helemaal af. Dan zou u messing verbinden met een soldeer dat bijna net zo heet moet worden als het materiaal waar het op komt.
Warmte die blijft hangen
Messing voert warmte trager af dan koper. Dat lijkt gunstig, omdat het werkstuk sneller op temperatuur komt, maar er zit een addertje onder het gras. Een plek die heet is, blijft heet. Blijft de vlam te lang hangen, dan raakt dat ene stukje oververhit terwijl het messing ernaast nog lang niet klaar is. Wij bewegen de vlam daarom voortdurend en kijken naar het hele onderdeel, niet alleen naar de naad.
De pasvorm bepaalt de rest
Dat het soldeer de naad in trekt, komt door capillaire werking, en die werkt alleen als de spleet tussen de delen smal en overal even breed is. Voor ons zilversoldeer gaat het om een opening van 0,05 tot 0,1 millimeter. Koopdelen zoals fittingen hebben die speling meestal al, maar bij maatwerk en reparaties zorgen wij er zelf voor, met de draaibank of de freesmachine. Daarna volgt het ontvetten. Bij hardsolderen messing is een goede pasvorm extra waardevol, want hoe beter de delen passen, hoe korter het werkstuk warm hoeft te blijven.
Messing is niet één materiaal: hardsolderen messing per legering
Een klant die met een messing onderdeel binnenloopt, weet zelden welke messingsoort hij in handen heeft. Dat is ook niet zijn taak. Voor ons maakt het wel uit, want messing is een familie van legeringen die zich onder de brander allemaal net iets anders gedragen.
Meer zink, minder marge
Het zinkgehalte verschilt per soort. Hoe meer zink een legering bevat, hoe gevoeliger ze is voor oververhitting en hoe sneller u kleurverschil en verzwakking ziet ontstaan. Bij een zinkrijke soort werken wij dus nog voorzichtiger en houden wij de tijd op temperatuur zo kort als het kan.
Automatenmessing met lood
Dan is er nog automatenmessing. Daar is lood aan toegevoegd zodat het zich makkelijk laat draaien en frezen, en daarom komt u het veel tegen in fittingen, appendages en gedraaide onderdelen. Bij verhitting is datzelfde lood een spelbreker. Het verzamelt zich op de grenzen tussen de korrels van het metaal en kan daar scheurtjes veroorzaken. Lassen is op dit materiaal vrijwel kansloos. Hardsolderen lukt vaak wel, mits wij kort en gelijkmatig verwarmen en het laagst vloeiende soldeer gebruiken. Wij zeggen vooraf eerlijk dat de uitkomst bij deze soort minder voorspelbaar is.
Hoe wij de soort inschatten
Omdat de legering niet op het onderdeel gestempeld staat, letten wij op andere signalen. Waar komt het onderdeel vandaan, waarvoor werd het gebruikt, is het gegoten of gedraaid? En vooral: hoe gedraagt het zich zodra het warm wordt. Twijfelen wij, dan leggen wij u de keuze voor: het oude stuk proberen te redden of een nieuw exemplaar laten draaien of frezen in onze eigen werkplaats.
Messing in combinatie met een ander metaal
Vaak zit messing niet alleen. Een koperen buis moet in een messing koppeling, of een RVS-pijpje in een messing blok. Bij zulke combinaties bepaalt het messing hoe heet wij mogen gaan, terwijl het andere metaal bepaalt welke flux nodig is. Koper voert de warmte veel sneller af dan messing, dus daar krijgt het koper het grootste deel van de hitte en lift het messing mee op de warmte die door de naad stroomt. Zo komen beide delen tegelijk op temperatuur en blijft het messing heel. Het zijn precies de afwegingen die hardsolderen messing tot vakwerk maken.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Hardsolderen messing bij reparatie en restauratie
Een flink deel van ons messingwerk bestaat uit reparaties aan onderdelen die nergens meer te koop zijn. Een gebroken deel uit een oude machine, een gescheurd stuk uit een installatie, een onderdeel van een apparaat waarvan de fabrikant allang verdwenen is. Juist daar is hardsolderen messing de logische keuze, omdat het onderdeel zijn vorm, zijn maat en zijn kleur behoudt.
Een onderdeel van een klassieke zeilboot
Een mooi voorbeeld is een messing halfrond onderdeel van een klassieke zeilboot dat bij ons ter reparatie binnenkwam. Zo’n stuk vindt u in geen enkele catalogus, en de eigenaar wil uiteraard het origineel houden. Bij dit soort oud materiaal begint het werk met grondig schoonmaken, want vet, vuil en resten van eerdere reparaties houden nieuw soldeer tegen. Daarna volgt het herstel met laag vloeiend zilversoldeer. In de jachtbouw draait het precies daarom: een onderdeel dat terug kan op zijn plek en eruitziet alsof er nooit iets mee aan de hand was.
Een kroonluchter en een restaurantframe
Ook een afgebroken onderdeel van een kroonluchter hebben wij weer heel gemaakt. En voor een restaurant maakten wij een messing frame waarbij het uiterlijk minstens zo zwaar woog als de sterkte. Bij zulk zichtwerk is de afwerking na het solderen net zo belangrijk als de verbinding zelf, omdat iedere gast er later naar kijkt.
Wanneer wij het u afraden
Is het messing rond de breuk door jaren van slijtage of corrosie uitgedund, dan houdt onze naad wel, maar knapt het onderdeel vroeg of laat op een andere plek. In dat geval zeggen wij dat tegen u en bespreken wij of opnieuw maken een beter plan is. Een onderdeel dat u echt niet kwijt wilt, bekijken wij het liefst in het echt, dus breng het gerust langs in onze werkplaats in Naaldwijk.
Na het solderen nog passend maken
Een gerepareerd onderdeel moet niet alleen heel zijn, het moet ook weer passen in het geheel waar het vandaan komt. Soms blijft er wat soldeer op een pasvlak zitten of is een gat iets verlopen. Omdat wij in eigen huis draaien, frezen, slijpen en polijsten, brengen wij het onderdeel na het hardsolderen messing weer op maat. U krijgt het terug in een staat waarin het direct gemonteerd kan worden, zonder dat u er zelf nog een andere werkplaats bij hoeft te zoeken.
Kleur, afwerking en series bij hardsolderen messing
Een van de redenen waarom wij bij messing voor hardsolderen kiezen en niet voor lassen, is de kleur. Bij lassen verdwijnt zink uit de legering en kleurt de naad rood. Bij hardsolderen blijft de temperatuur onder het kookpunt van zink, en dan blijft de gele tint van het messing grotendeels zoals hij was.
Een fijn zilveren lijntje
Helemaal onzichtbaar wordt de naad niet. Het soldeer heeft een zilverachtige tint, en die tekent zich af als een haarlijn over het gele messing. Rond de naad ontstaat daarnaast een lichte verkleuring door de warmte en de flux. Die verkleuring halen wij bij de nabewerking weg, en waar het lijntje stoort, werken wij de naad zo af dat het verschil nauwelijks nog opvalt. De fluxresten verwijderen wij altijd volledig, omdat ze het messing anders op termijn aantasten.
Vijftig warmtewisselaars per maand
Niet al ons messingwerk is eenmalig. Een vaste klant uit Limburg stuurt ons maandelijks rond de vijftig kleine warmtewisselaars toe, telkens een messing blokje waar twee RVS-pijpjes in moeten. Bij zo’n serie leren wij snel hoe dat blokje zich onder de vlam gedraagt. Omdat zo’n klein stuk messing vlot warm is, blijft de flux maar kort actief en is het juiste moment voor het soldeer kort. Die herhaling maakt het werk voorspelbaar, en de klant krijgt elke maand dezelfde kwaliteit terug. Omdat er vloeistof door zulke onderdelen stroomt, is dichtheid hier alles, en drukhoudende delen kunnen wij testen door ze af te doppen, onder druk te zetten en te controleren of er iets ontsnapt.
Van aanvraag tot levering
Ook bij messing werken wij volgens een vaste lijn. Op de eerste dag komt uw aanvraag binnen en bellen wij u terug. Daarna bereiden wij de delen voor: op maat zagen, draaien of buigen, schoonmaken en passend maken. Vervolgens gaan wij hardsolderen, met de flux en het soldeer die bij uw legering horen. Drukhoudende delen controleren wij daarna op lekkage, en waar nodig slijpen en polijsten wij de verbinding. Reken voor de meeste messingklussen op drie tot vijf werkdagen van eerste contact tot levering.
Uw messing onderdeel aanbieden
Heeft u een messing onderdeel dat hersteld of verbonden moet worden, stuur ons dan een foto, een schets of een tekening. Wij nemen telefonisch kort de materialen, de aantallen en de gewenste levertijd met u door, en daarna hoort u snel wat het kost. Liever meteen overleggen kan ook: bel +31 6 42 96 28 78, van maandag tot en met vrijdag tussen acht uur ’s ochtends en vijf uur ’s middags. Is het klaar, dan ligt het voor u klaar aan de Industriestraat 6G, of wij leveren het af bij adressen in het Westland, Den Haag, Rotterdam en Delft.
Veelgestelde vragen over hardsolderen messing
Dat komt door het zink in de legering. Het kookpunt van zink ligt rond negenhonderd graden, en dat is lager dan het smeltpunt van het koper waarmee het gemengd is. Wie koper soldeert, heeft honderden graden speelruimte voordat het werkstuk in gevaar komt. Bij messing blijven daar maar enkele tientallen graden van over. Daarnaast voert messing de warmte trager af, waardoor een hete plek snel te heet wordt. Wie de vlam te lang op één punt houdt, verliest daar het zink terwijl de rest nog koud is. Wij werken daarom met het laagst vloeiende zilversoldeer en bewegen de vlam voortdurend. Zo houden wij het hele werkstuk binnen de veilige grens.
Wij gebruiken zilversoldeer met een zilvergehalte van vijfenvijftig procent. Hoe meer zilver het soldeer bevat, hoe lager het vloeit, en bij messing is dat precies wat u wilt. Dat soldeer combineren wij altijd met een flux die bij messing past. Koperfosforsoldeer zetten wij op messing zelden in, en dan alleen samen met flux. Het vloeit hoger en het zelfreinigende effect werkt eigenlijk alleen op koper. Messingsoldeer van koper en zink gebruiken wij op messing niet, omdat het daarvoor veel te heet moet worden. De soldeerkeuze maken wij altijd voordat het werkstuk warm wordt. Komt er een ander metaal bij, dan stemmen wij soldeer en flux ook daarop af.
Het eerste signaal is een witte walm boven het werkstuk. Daarna ziet u een wit poederig laagje op het oppervlak verschijnen. Dat poeder is zinkoxide, en het betekent dat er zink uit het materiaal is verdampt. Het messing kleurt op die plek roder, omdat er naar verhouding meer koper overblijft. Tegelijk wordt het materiaal poreus en verliest het sterkte. Die schade is blijvend, want het zink komt niet meer terug. De damp die vrijkomt, is bovendien schadelijk om in te ademen. Wij voorkomen dit door rustig te verwarmen en laag vloeiend soldeer te gebruiken.
In veel gevallen wel, maar het vraagt extra beheersing. Loodhoudend messing, ook wel automatenmessing genoemd, zit vaak in fittingen, appendages en gedraaide delen. Het lood maakt het materiaal makkelijk te verspanen, maar bij verhitting trekt het naar de korrelgrenzen. Daar kan het scheurtjes veroorzaken, en daarom is lassen op dit materiaal bijna onmogelijk. Hardsolderen blijft ver onder de lastemperatuur, en daardoor gaat het in de meeste gevallen goed. Voorwaarde is dat wij kort en gelijkmatig verwarmen met het laagst vloeiende soldeer. Wij melden vooraf dat het resultaat bij deze soort minder voorspelbaar is. Gaat het om een onvervangbaar onderdeel, dan bespreken wij ook de optie om het opnieuw te draaien of te frezen.
Grotendeels wel, en dat is een belangrijk voordeel ten opzichte van lassen. Wij blijven met de temperatuur onder het punt waarop zink gaat koken, dus de legering blijft compleet en het messing houdt zijn gele kleur. Direct rond de verbinding kleurt het oppervlak wel iets door de hitte en de flux. Dat poetsen wij bij de nabewerking weer weg. Het zilversoldeer zelf is lichter dan messing, waardoor op de naad een dun zilveren lijntje te zien is. Moet dat weg, dan slijpen en polijsten wij de naad tot het lijntje bijna verdwenen is. Bij zichtwerk, zoals een frame of een sierlijk onderdeel, nemen wij die afwerking vanaf het begin mee. Laat ons daarom bij uw aanvraag weten of het onderdeel in het zicht komt.
Ja, dat is werk dat wij regelmatig doen. Denk aan een messing halfrond onderdeel van een klassieke zeilboot of een afgebroken stuk van een kroonluchter. Voordat wij iets toezeggen, beoordelen wij hoe het messing rond de breuk eraan toe is. Blijkt de wand door slijtage of corrosie dun, dan melden wij dat, omdat een nieuwe breuk vlak naast de reparatie dan een kwestie van tijd is. Is het metaal nog in goede staat, dan volgt eerst een flinke schoonmaakbeurt en daarna de reparatie met ons laagst vloeiende zilversoldeer. Waar nodig draaien of frezen wij het onderdeel daarna na, zodat het weer past. Lukt herstel niet op een verantwoorde manier, dan kunnen wij het onderdeel opnieuw maken. Breng zo’n onvervangbaar stuk bij voorkeur zelf langs in onze werkplaats in Naaldwijk.
Ja, en daar is hardsolderen juist sterk in. Geen van beide metalen hoeft te smelten, waardoor het verschil in smeltpunt geen probleem is. Het zilversoldeer kleeft aan het ene metaal én aan het andere en houdt ze zo bij elkaar. Een goed voorbeeld zijn de kleine warmtewisselaars van een vaste klant uit Limburg, waarbij twee RVS-pijpjes in een messing blokje worden gesoldeerd. Ook messing aan koper komt bij ons veel voor, in leidingwerk en warmtewisselaars. Bij elke combinatie bepaalt het messing hoe heet wij mogen gaan. Het lastigste metaal bepaalt welke flux wij nodig hebben. Zo krijgt u een verbinding die aan beide zijden even goed vastzit.
Om te beginnen volstaat een foto, schets of tekening waarop de maten staan. Vermeld erbij om welk onderdeel het gaat en waar het voor gebruikt wordt. Hoeveel stuks u nodig heeft en wanneer u ze wilt hebben, helpt ons bij de planning. Na ontvangst bellen wij u om een paar details te checken. Daarna krijgt u snel een prijs en een levertijd. Rechtstreeks bellen mag natuurlijk ook: +31 6 42 96 28 78, elke werkdag tussen 8:00 en 17:00. Het onderdeel kan naar onze werkplaats aan de Industriestraat in Naaldwijk komen en daar ook weer worden opgehaald. Voor adressen in het Westland, Den Haag, Rotterdam en Delft verzorgen wij de bezorging.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
