
Home/Fosforkoper Solderen
Fosforkoper Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
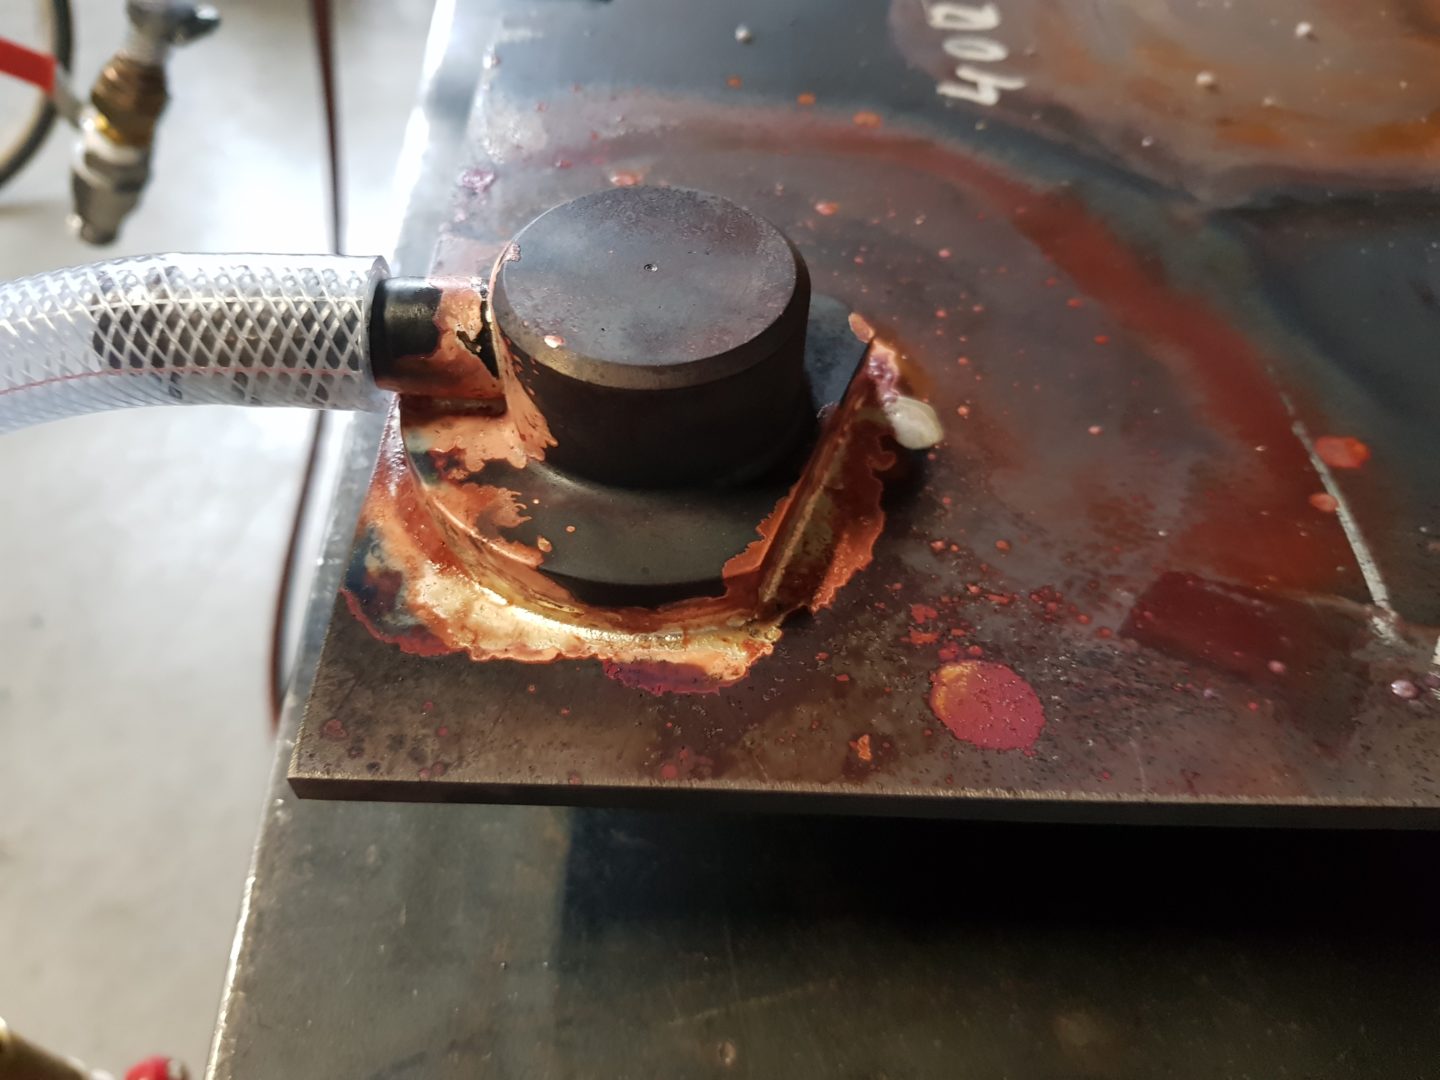
Fosforkoper solderen: koper op koper zonder flux
Fosforkoper solderen is bij Westland Metaalbewerking de vaste aanpak voor verbindingen waarbij aan beide kanten koper zit, en het werkt op een manier die geen enkel ander hardsoldeer kan nadoen. Het fosfor in de legering ruimt tijdens het verwarmen zelf het oxide op het koper op. Daardoor is er geen flux nodig, en dus ook geen fluxresten die achteraf weg moeten. Bij een losse koperen bocht klinkt dat als een klein voordeel, maar bij een leiding met een inwendige naad of bij een warmtewisselaar waar u na het solderen niet meer bij de binnenkant kunt, is het een groot verschil. Diezelfde eigenschap is ook meteen de grens van fosforkoper. De zelfreinigende werking geldt alleen op koper, en op staal of RVS is dit soldeer ronduit ongeschikt. Wie dat niet weet, maakt een verbinding die er bij oplevering perfect uitziet en maanden later scheurt. Op deze pagina leggen wij uit hoe fosforkoper solderen werkt, waarom wij het graag gebruiken, waar wij er bewust vanaf blijven en hoe het in onze werkplaats in Naaldwijk in de praktijk gaat. Wij doen dat vanuit ruim twintig jaar metaalbewerking en zo’n acht jaar hardsolderen met de hand, met een brander op propaan en zuurstof. Een oven of inductie gebruiken wij niet, en voor fosforkoper solderen hebben wij die ook niet nodig: juist het handwerk geeft ons de controle om de warmte te verdelen over een buis die de warmte zelf zo gretig afvoert.
Wat fosforkoper eigenlijk is
Fosforkoper, voluit koperfosforsoldeer, is een legering die grotendeels uit koper bestaat, aangevuld met een klein percentage fosfor. Veel varianten bevatten daarnaast wat zilver, in de handel van niets tot ongeveer vijftien procent. Het fosfor is het werkzame bestanddeel: het verlaagt de smelttemperatuur en zorgt voor het zelfreinigende effect op koper. Met meer zilver loopt het soldeer gemakkelijker uit en wordt de gestolde naad minder gevoelig voor scheuren. Fosforkoper valt onder het hardsolderen, want het vloeit ruim boven de vierhonderdvijftig graden. Het basismateriaal smelt daarbij niet, zodat de koperen buis zijn ronde vorm en zijn wanddikte houdt.
Waarom fosforkoper solderen op koper zo goed werkt
Om te begrijpen waarom fosforkoper solderen zo prettig is op koper, moet u weten wat er zonder flux normaal gebeurt. Zodra metaal opwarmt, reageert het met zuurstof uit de lucht en ontstaat er een oxidelaag. Op koper ziet u dat als een donkere aanslag. Soldeer hecht niet op die laag. Het parelt erop als water op een ingevette pan en rolt als een druppel over de naad, hoe warm u het werkstuk ook maakt. Bij de meeste soldeersoorten lost u dat op met flux.
Bij fosforkoper solderen neemt het soldeer die taak zelf over. Zodra de staaf smelt, gaat het fosfor een reactie aan met het koperoxide, en het product daarvan komt als een glazig vliesje boven drijven. Onder dat vliesje ligt kaal koper, en daar hecht het soldeer zich wel aan. In de werkplaats betekent dat: verwarmen, soldeer aanbieden, het trekt de spleet in, en klaar.
Geen fluxresten in uw leiding
Het echte voordeel zit na het solderen. Fluxresten zijn corrosief en moeten volledig verwijderd worden. Bij een open naad is dat goed te doen, maar bij leidingwerk, bij inwendige naden en bij warmtewisselaars kunt u er vaak simpelweg niet bij. Verbindingen die een jaar na oplevering toch gaan aanslaan, zijn in veel gevallen terug te voeren op flux die binnenin is blijven zitten. Bij fosforkoper solderen op koper bestaat dat probleem niet, omdat er geen flux aan te pas komt. Dat scheelt ook werk: geen flux aanbrengen vooraf, geen nareiniging achteraf.
Waarom koper zich zo goed laat solderen
Koper is van nature dankbaar materiaal voor hardsolderen. Koperoxide is dun en zacht en laat zich makkelijk wegnemen, door flux of door fosfor. Koper laat zich bovendien goed bevochtigen door vloeibaar soldeer, waardoor de capillaire werking de spleet ook tegen de zwaartekracht in vult. En er zit veel ruimte tussen de soldeertemperatuur en het smeltpunt. Koper smelt pas rond duizend graden, terwijl fosforkoper ruwweg tussen zevenhonderd en achthonderdvijftig graden vloeit, afhankelijk van het zilveraandeel. Die marge maakt het werk voorspelbaar.
Fosforkoper solderen of zilversoldeer op koper?
Ook zilversoldeer werkt uitstekend op koper, alleen altijd in combinatie met flux. Waarom kiezen wij bij koper op koper dan toch meestal voor fosforkoper solderen? Omdat het een stap scheelt aan het begin en een stap aan het eind. Er hoeft geen flux op en er hoeven geen resten af, en dat maakt het werk sneller en de binnenkant van een leiding schoner. Fosforkoper is per kilo bovendien voordeliger. Zilversoldeer bewaren wij voor de situaties waarin het echt iets toevoegt: een ander metaal aan de verbinding, een dunwandig of maatvast onderdeel of een omgeving waarin fosfor kwetsbaar is.
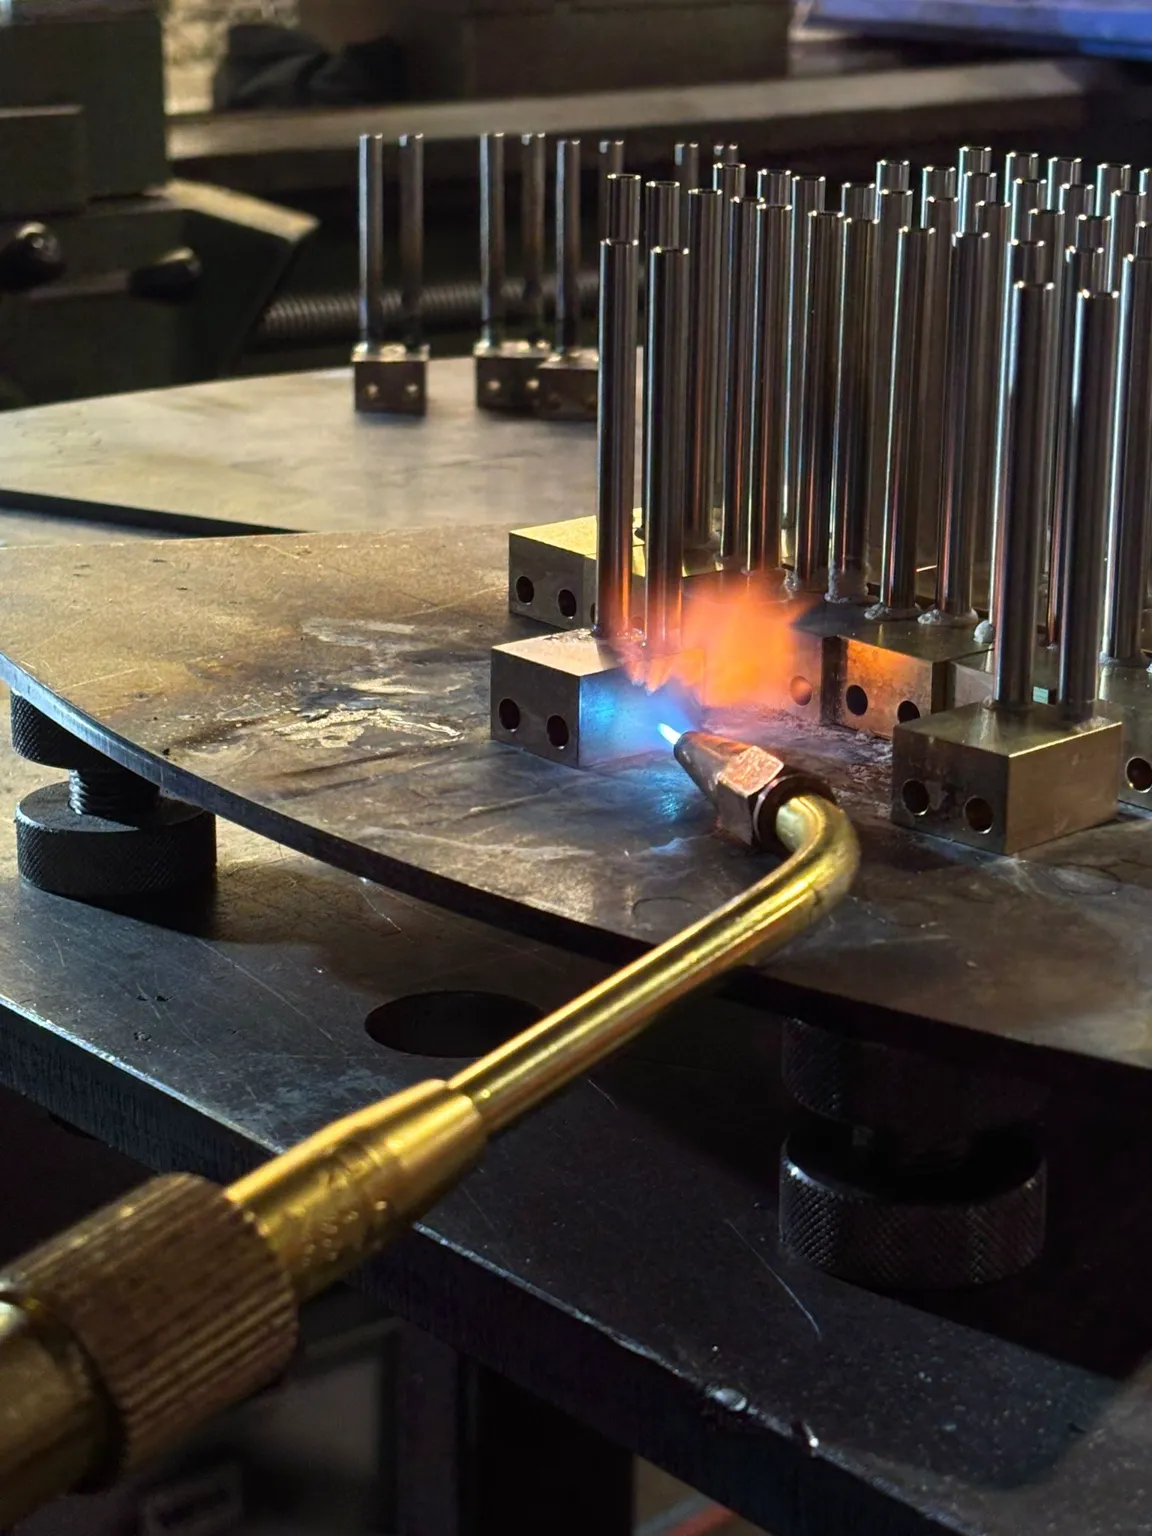
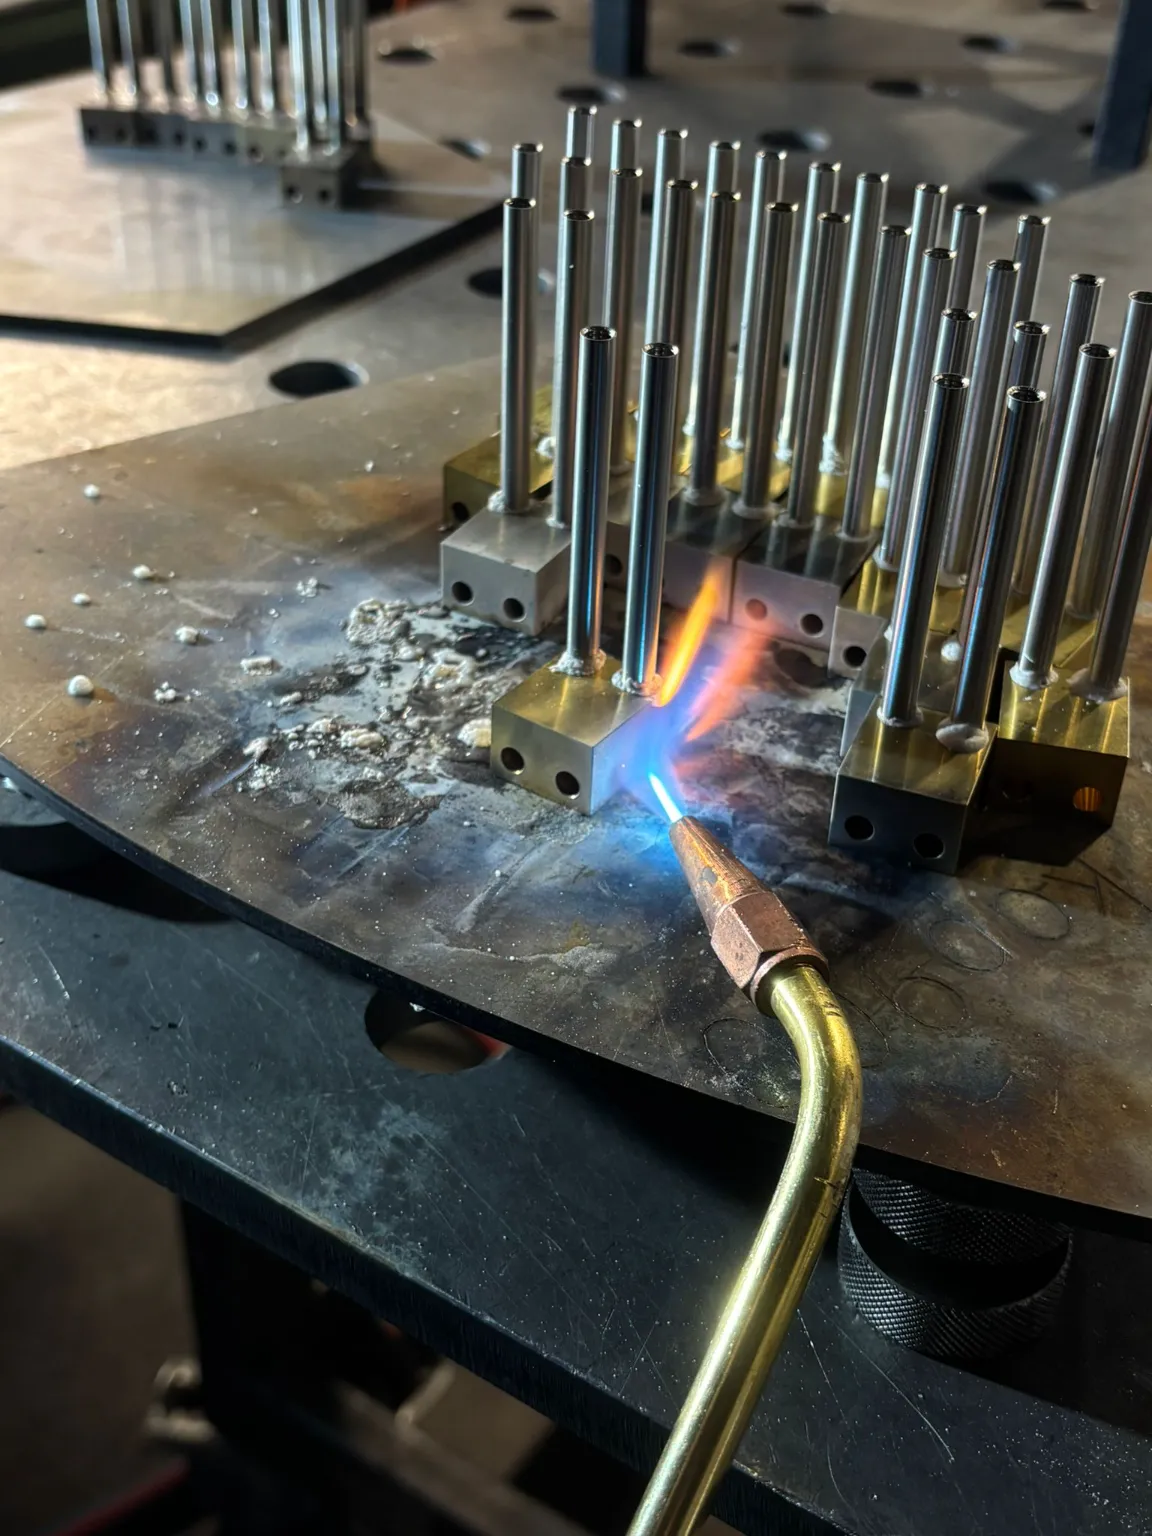
Waar fosforkoper solderen ophoudt: staal, RVS, messing en de omgeving
Zo eenvoudig als fosforkoper solderen op koper is, zo duidelijk zijn de grenzen. Wij hanteren er drie, en die nemen wij bij elke opdracht serieus.
Nooit op staal of RVS
De belangrijkste grens ligt bij ijzerhoudende materialen. Komt fosfor in contact met het ijzer, chroom en nikkel uit staal of RVS, dan vormen zich fosfiden. Die stoffen zijn keihard maar ook breekbaar, en ze hopen zich op als een dun randje langs de verbinding. Het verraderlijke is dat de verbinding er bij oplevering prima uitziet en stevig aanvoelt. Zodra het onderdeel gaat trillen, een klap krijgt of onder spanning komt te staan, breekt de naad precies langs dat randje, en dat kan maanden na de oplevering zijn. In de praktijk gaat het mis doordat dezelfde staaf net daarvoor zonder problemen op koper werd gebruikt. Wij gebruiken fosforkoper daarom nooit op staal of RVS. Daar pakken wij zilversoldeer met de juiste flux.
Messing en brons alleen met flux en voorzichtig
Op messing en brons blijft fosforkoper wel plakken, alleen werkt het schoonmaakeffect daar niet, want dat is afgestemd op koperoxide. Zonder flux loopt de naad dan niet door. Daarbij komt dat messing gevoelig is voor warmte: het zink in de legering begint rond negenhonderd graden te koken. Bij dikwandig messing en eenvoudige verbindingen kan fosforkoper met flux prima werken. Bij dunwandig messing of bij onderdelen die maatvast moeten blijven, kiezen wij liever zilversoldeer, dat lager vloeit en meer marge laat.
Let op de omgeving
De derde grens wordt vaak vergeten. Hangt er zwavel of ammoniak in de lucht, dan houdt een naad met fosfor het minder goed vol dan een zilvernaad. Komt uw koperen onderdeel op zo’n plek terecht, dan kiezen wij voor zilver, ook al zou fosforkoper solderen in de werkplaats sneller gaan. Daarom vragen wij altijd waar het onderdeel komt te hangen. Een verbinding die op de werkbank perfect is maar op zijn plek van bestemming niet standhoudt, heeft niemand iets aan.
Een keuze per verbinding, niet per gewoonte
Al die grenzen komen samen in één werkregel: wij kiezen het soldeer per verbinding en niet uit gewoonte. Bestaat een onderdeel uit meerdere naden met verschillende materialen, dan kijken wij per naad welke metalen elkaar raken. Een koperen bocht op een koperen buis is een ander verhaal dan diezelfde buis op een RVS-flens. Door die vraag elke keer opnieuw te stellen, voorkomen wij dat een staaf fosforkoper per ongeluk op een plek belandt waar hij niet hoort.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Fosforkoper solderen in de werkplaats: pasvorm, warmte en kleur
Het werk zelf begint bij ons niet bij de brander, maar bij de pasvorm. Bij fosforkoper solderen trekt het soldeer door capillaire werking de spleet in, en dat lukt alleen als de spleet nauw en gelijkmatig is over de hele overlapping. Zit er te veel lucht tussen de delen, dan blijft het soldeer buiten aan de rand kleven en ontstaat een naad die gesloten oogt terwijl er binnenin holtes zitten. Delen die niet goed passen, brengen wij daarom eerst op de draaibank of de freesmachine op maat. Wij werken met materiaaldiktes van ongeveer één tot veertig millimeter, en hoe dikker het koper, hoe belangrijker die voorbereiding wordt.
Voorverwarmen: koper is een warmtelek
Koper voert warmte zo’n acht keer beter af dan staal. De warmte die u in de naad brengt, stroomt dus direct weg naar de rest van het werkstuk. Bij een dunne buis is dat geen probleem, maar bij een zwaar koperen onderdeel komt u zonder voorverwarmen simpelweg niet op soldeertemperatuur. In dat geval brengen wij eerst het hele stuk rustig op warmte en houden wij het daar tijdens het solderen. Dat kost tijd en gas, maar het is het verschil tussen een volledig doorgelopen naad en soldeer dat alleen aan de buitenkant kleeft. Fosforkoper trekt bovendien altijd naar de warmste plek, dus wij verwarmen het hele verbindingsgebied en niet alleen de plek waar de staaf komt.
Smelten en vloeien zijn twee dingen
Een staaf fosforkoper kan al zacht worden terwijl hij nog te stroperig is om de spleet in te trekken. Vooral de varianten zonder zilver hebben een smal venster waarin ze goed werken. Wij verwarmen daarom door tot het soldeer echt vloeit. Dat zien wij aan de eerste druppel: blijft die als bolletje liggen, dan is het koper nog te koud. Zakt hij weg in de spleet, dan klopt het en voeren wij de staaf rondom aan.
Verkleuring hoort erbij
Na het fosforkoper solderen is het koper rond de naad donker, bruinrood of soms paarsachtig. Die kleur zit alleen in de bovenste laag en vertelt niets over hoe goed de naad is. Moet het onderdeel er netjes uitzien, dan schuren of polijsten wij die laag weg. Verdwijnt het achter een paneel of in een installatie, dan besparen wij u dat werk, want anders betaalt u voor iets wat niemand ziet.
Fosforkoper solderen voor leidingwerk, warmtewisselaars en reparaties
Het meeste koperwerk dat wij solderen, bestaat uit leidingwerk en warmtewisselaars. Denk aan buizen, bochten, T-stukken en aansluitingen, en aan koelers en condensors waar vloeistof of gas doorheen stroomt die verwarmd of gekoeld moet worden. Bij warmtewisselaars repareren wij lekkende lamellen, pijpplaten en aansluitingen, en bouwen wij ook nieuw in koper en messing. Waar het zuiver koper op koper is en de omgeving neutraal, kiezen wij voor fosforkoper solderen. Komt er messing bij, dan schakelen wij over op zilversoldeer met flux.
Een gescheurde leiding in de tuinbouw
Stel dat in een kas een koperen leiding is gescheurd en de installatie stilstaat. U neemt het stuk los, maakt een paar foto’s met maten en belt ons. Wij kijken eerst naar de wanddikte rond de scheur. Is die door corrosie of slijtage te dun geworden, dan heeft repareren weinig zin en zetten wij er liever een nieuw stuk buis in. Is het materiaal nog gezond, dan maken wij de plek schoon, zetten wij er een mof of een nieuw stuk overheen en verbinden wij alles met fosforkoper. Omdat het koper op koper is, komt er geen flux aan te pas en blijft de binnenkant van de leiding schoon. Spoedgevallen pakken wij vaak binnen een dag op, omdat een lekkende leiding nooit gelegen komt.
Dicht is dicht
Bij leidingwerk en warmtewisselaars wilt u zeker weten dat de verbinding dicht is. Wij controleren elke naad visueel en kijken of het soldeer aan beide kanten van de overlapping is doorgelopen. Bij drukhoudende onderdelen kunnen wij het geheel afdoppen, er druk op zetten en controleren of er iets ontsnapt. Werkt uw installatie met een voorgeschreven keuring of drukklasse, geef dat dan door, zodat wij de uitvoering en de controle daarop afstemmen.
Zo verloopt een opdracht
Een gemiddelde opdracht voor fosforkoper solderen is bij ons binnen drie tot vijf werkdagen klaar. Op dag één ontvangen wij uw foto, schets of tekening en bellen wij terug. Op dag één tot twee zagen, buigen of draaien wij de delen op maat en maken wij de naden passend. Op dag twee tot drie solderen wij, op dag drie volgen de controle en waar nodig de druktest, en tussen dag drie en vijf haalt u het werk op in Naaldwijk of bezorgen wij het bij u in de regio. Omdat wij zagen, draaien, frezen, buigen en ook lassen in eigen huis doen, hoeft er niets de deur uit voordat uw onderdeel klaar is.
Uw koperwerk aanvragen
Stuur een foto, een schets of een tekening, meer hebben wij niet nodig om te starten. Na een kort telefoontje over materialen, aantallen en levertijd hoort u snel de prijs. U kunt het werk ophalen aan de Industriestraat 6G in Naaldwijk of het laten bezorgen in de regio Westland, Den Haag, Rotterdam en Delft. Bel ons op +31 6 42 96 28 78, van maandag tot en met vrijdag tussen 8:00 en 17:00.
Veelgestelde vragen over fosforkoper solderen
Fosforkoper is een hardsoldeer dat grotendeels uit koper bestaat, met een klein percentage fosfor. Veel varianten bevatten daarnaast een aandeel zilver, tot ongeveer vijftien procent. Het fosfor verlaagt de smelttemperatuur en zorgt voor de zelfreinigende werking op koper. De vakterm is koperfosforsoldeer. Het valt onder het hardsolderen, omdat het ruim boven de vierhonderdvijftig graden vloeit. Het basismateriaal smelt daarbij niet. Wij gebruiken het vooral voor verbindingen van koper op koper. Voor andere materialen kiezen wij meestal zilversoldeer.
Het fosfor in het soldeer neemt de rol van de flux over. Tijdens het verwarmen reageert het met het koperoxide op het oppervlak. Het reactieproduct drijft als een glazig vliesje naar boven. Onder dat vliesje ligt kaal koper, en daar grijpt het soldeer zich aan vast. Bij andere metalen vormt zich een oxide waar fosfor geen vat op heeft. Daar valt het voordeel dus weg. Het grote pluspunt is dat er geen corrosieve fluxresten in leidingen of inwendige naden achterblijven. Dat scheelt nareinigen en voorkomt aanslag op de lange termijn.
Nee, dat doen wij nooit. In staal en RVS zitten ijzer, chroom en nikkel, en daar gaat het fosfor mee aan de haal. Daarbij ontstaan fosfiden, die hard en bros zijn. Ze vormen een laag langs de naad die onder belasting kan scheuren. Het verraderlijke is dat de verbinding er bij oplevering goed uitziet. De fout komt vaak pas maanden later aan het licht. Op staal en RVS gebruiken wij daarom zilversoldeer met de juiste flux. Zo voorkomt u een verbinding die op de verkeerde plek en het verkeerde moment bezwijkt.
Op messing hecht fosforkoper wel, maar alleen met flux. De zelfreinigende werking geldt namelijk alleen op koperoxide. Daarnaast vloeit fosforkoper bij een relatief hoge temperatuur. Messing is daar gevoelig voor, omdat het zink rond negenhonderd graden begint te koken. Bij dikwandig messing en eenvoudige verbindingen kan het met flux prima werken. Bij dunwandig messing of maatvaste onderdelen kiezen wij liever zilversoldeer. Dat vloeit lager en laat meer marge. Wij maken die keuze per onderdeel.
Zilver zorgt dat het soldeer vlotter vloeit en dat de naad minder snel breekt. Een variant zonder zilver vloeit stroperiger en heeft een smal venster waarin u goed kunt werken. Dat vraagt nauwkeurig verwarmen en vergroot de kans op een niet volledig gevulde spleet. Naarmate het zilveraandeel stijgt, daalt de werktemperatuur. Het soldeer vloeit dan ook makkelijker in heel nauwe spleten. De gestolde naad blijft bovendien taaier, wat gunstig is bij trillingen. Daar staat een hogere materiaalprijs tegenover. Bij eenvoudig, goed passend koperwerk volstaat vaak een lager zilveraandeel.
Grofweg wordt fosforkoper werkbaar tussen zevenhonderd en achthonderdvijftig graden. De exacte waarde verschuift met het zilver dat erin zit. Een staaf met meer zilver vloeit eerder dan een staaf met weinig of geen zilver. Omdat koper zelf pas rond duizend graden smelt, houdt u een flinke veiligheidsmarge over. Wij verwarmen door tot het soldeer echt vloeit en niet alleen zacht wordt. Ook verwarmen wij het hele werkstuk en niet alleen de plek van de naad. Het soldeer trekt namelijk altijd naar de warmste plek. Een thermometer gebruiken wij niet, wij werken op gevoel en ervaring.
Kilo voor kilo kost fosforkoper een stuk minder dan zilversoldeer, en hoe minder zilver erin zit, hoe groter dat verschil. Op koper heeft u bovendien geen flux nodig. Dat bespaart materiaal en vooral de tijd die nareinigen anders kost. Op de totale rekening valt het verschil toch kleiner uit dan veel mensen verwachten. De hoeveelheid soldeer per verbinding is namelijk klein. Tijd en voorverwarmen blijven de grootste posten. Onze keuze maken wij daarom op technische gronden. Bij koper op koper in een normale omgeving valt de technisch beste keuze toevallig samen met de goedkoopste.
Vaak wel, maar eerst bekijken wij in welke staat het koper is. Rond een lek is de wand soms door corrosie of slijtage flink dunner geworden. Dan heeft een reparatie weinig zin, omdat het materiaal vlak naast de nieuwe naad het volgende zwakke punt wordt. In dat geval adviseren wij een nieuw stuk buis. Is de wand nog gezond, dan herstellen wij de plek met een mof of een nieuw stuk, verbonden met fosforkoper. Omdat het koper op koper is, blijft de leiding van binnen vrij van flux. Drukhoudende leidingen kunnen wij daarna afdoppen en onder druk controleren. Bij spoed proberen wij het werk vaak binnen een dag op te pakken.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
