
Home/Hardsolderen RVS
Hardsolderen RVS
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Hardsolderen RVS: waarom RVS-lassers soms bewust voor de brander kiezen
Hardsolderen RVS klinkt misschien vreemd uit de mond van een bedrijf dat roestvast staal als zijn thuisbasis beschouwt en TIG lassen als specialiteit heeft. Toch is het precies die achtergrond die ons helpt om de juiste keuze te maken. Wie elke dag RVS last, weet ook waar lassen tekortschiet. Een dunne wand die na de lasnaad golft als een stuk karton. Een messing aansluiting die nooit aan een roestvaste buis te lassen valt. Een afdichting op een paar centimeter afstand die de hitte van een lasboog niet overleeft. In al die gevallen pakken wij bij Westland Metaalbewerking de brander op propaan en zuurstof en gaan wij hardsolderen. Het roestvaste staal smelt daarbij niet. Het zilversoldeer vloeit in de nauwe spleet tussen de delen en verbindt ze over de hele overlapping. De warmtezone blijft daardoor veel kleiner dan bij lassen, het onderdeel houdt zijn vorm en de wanddikte blijft intact. Op deze pagina leggen wij uit wanneer wij voor hardsolderen RVS kiezen, waar de valkuilen zitten en wanneer wij u eerlijk terugsturen naar de lastafel.
Drie situaties waarin solderen wint
De eerste situatie is dun materiaal dat maatvast moet blijven. Roestvast staal zet flink uit bij warmte en houdt die warmte bovendien vast, waardoor dun plaatwerk en dunwandige buis na het lassen kunnen trekken of zelfs doorbranden. Met de soldeerbrander blijven wij een flink stuk onder die hitte, en dat merkt u aan een wand die recht blijft. Als tweede noemen wij de combinatie met koper of messing. Die metalen gaan met roestvast staal geen gezamenlijk smeltbad aan, terwijl zilversoldeer zich aan beide vastgrijpt. De derde situatie heeft met de vorm te maken. Steekt er een pen in een bus of een buis in een fitting, dan is er voor een lasnaad vaak geen plek, terwijl soldeer zich juist in zo’n nauwe opening thuis voelt.
Een voorbeeld: hitte die nergens heen mag
Stel dat er op een RVS-behuizing een extra aansluiting moet komen, terwijl een paar centimeter verderop een kunststof deel of een rubber afdichting zit. Met een TIG-las brengt u in korte tijd zoveel warmte in dat die afdichting het niet overleeft, en demonteren is niet altijd mogelijk. Met hardsolderen RVS blijft de temperatuur lager en kunnen wij de warmte beter sturen. Vaak schermen wij het gevoelige deel daarnaast af. Zo komt de aansluiting erop zonder dat u er een nieuw probleem bij krijgt, en dat is precies waarom wij deze techniek naast het lassen in huis hebben.
De chroomoxidelaag: waarom hardsolderen RVS een eigen flux vraagt
Roestvast staal dankt zijn naam aan een flinterdun laagje chroomoxide op het oppervlak. Dat laagje beschermt het metaal tegen roest en herstelt zichzelf zodra er zuurstof bij komt. Voor de gebruiker is dat ideaal. Voor wie wil solderen, is het een obstakel, en het is de belangrijkste reden waarom hardsolderen RVS anders verloopt dan solderen op koper.
Een laag die terugkomt
Op koper is het oxide zacht en dun, en een standaard flux ruimt het moeiteloos op. Chroomoxide is een ander verhaal. Het is taaier, het laat zich niet door een gewone flux openbreken en het vormt zich meteen opnieuw tijdens het opwarmen. Voor hardsolderen RVS pakken wij daarom een fellere flux die op roestvast staal is afgestemd: hij kraakt het chroomoxide en voorkomt dat het tijdens het opwarmen terugkeert. Wij brengen hem aan op beide delen, zodat het soldeer aan beide kanten kan hechten.
Wat er gebeurt met de verkeerde flux
Stel dat iemand met een flux die prima werkte op koper aan een RVS-buis begint. Het soldeer smelt, maar in plaats van de spleet in te trekken, rolt het als een kraal over het oppervlak en blijft het aan de buitenkant liggen. Het ziet er misschien netjes uit, maar er is geen hechting. Een paar weken later lekt de verbinding of valt hij gewoon los. Dat is geen pech, dat is natuurkunde, en het is een van de redenen waarom wij per materiaal een eigen flux op de plank hebben staan.
Het werk na het werk
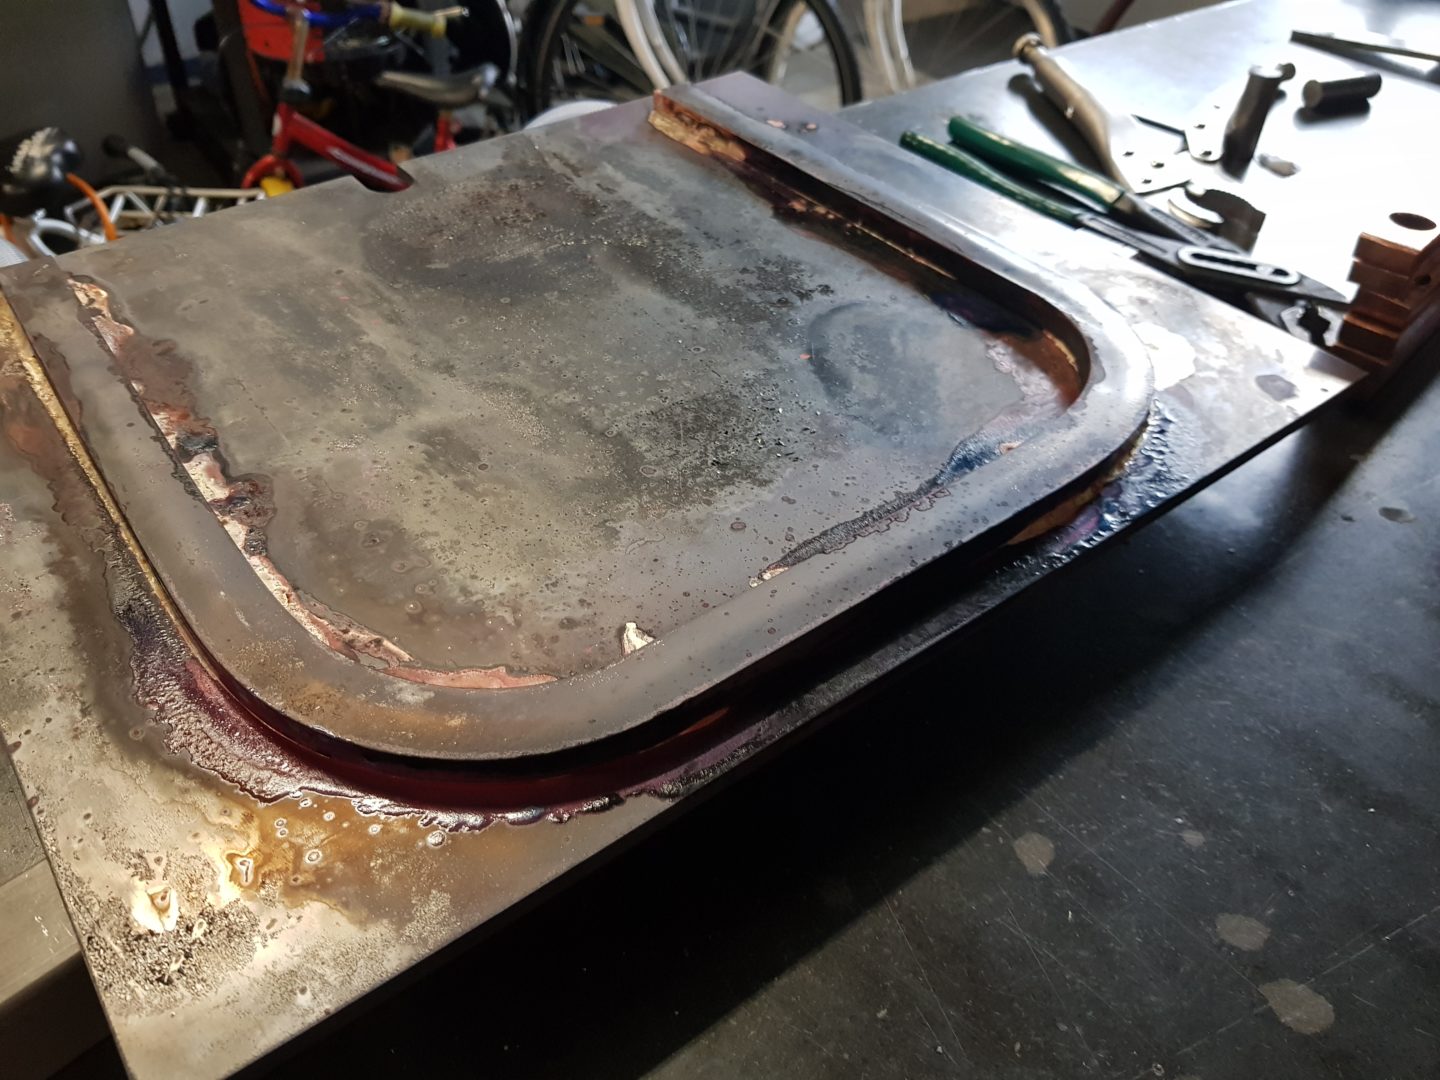
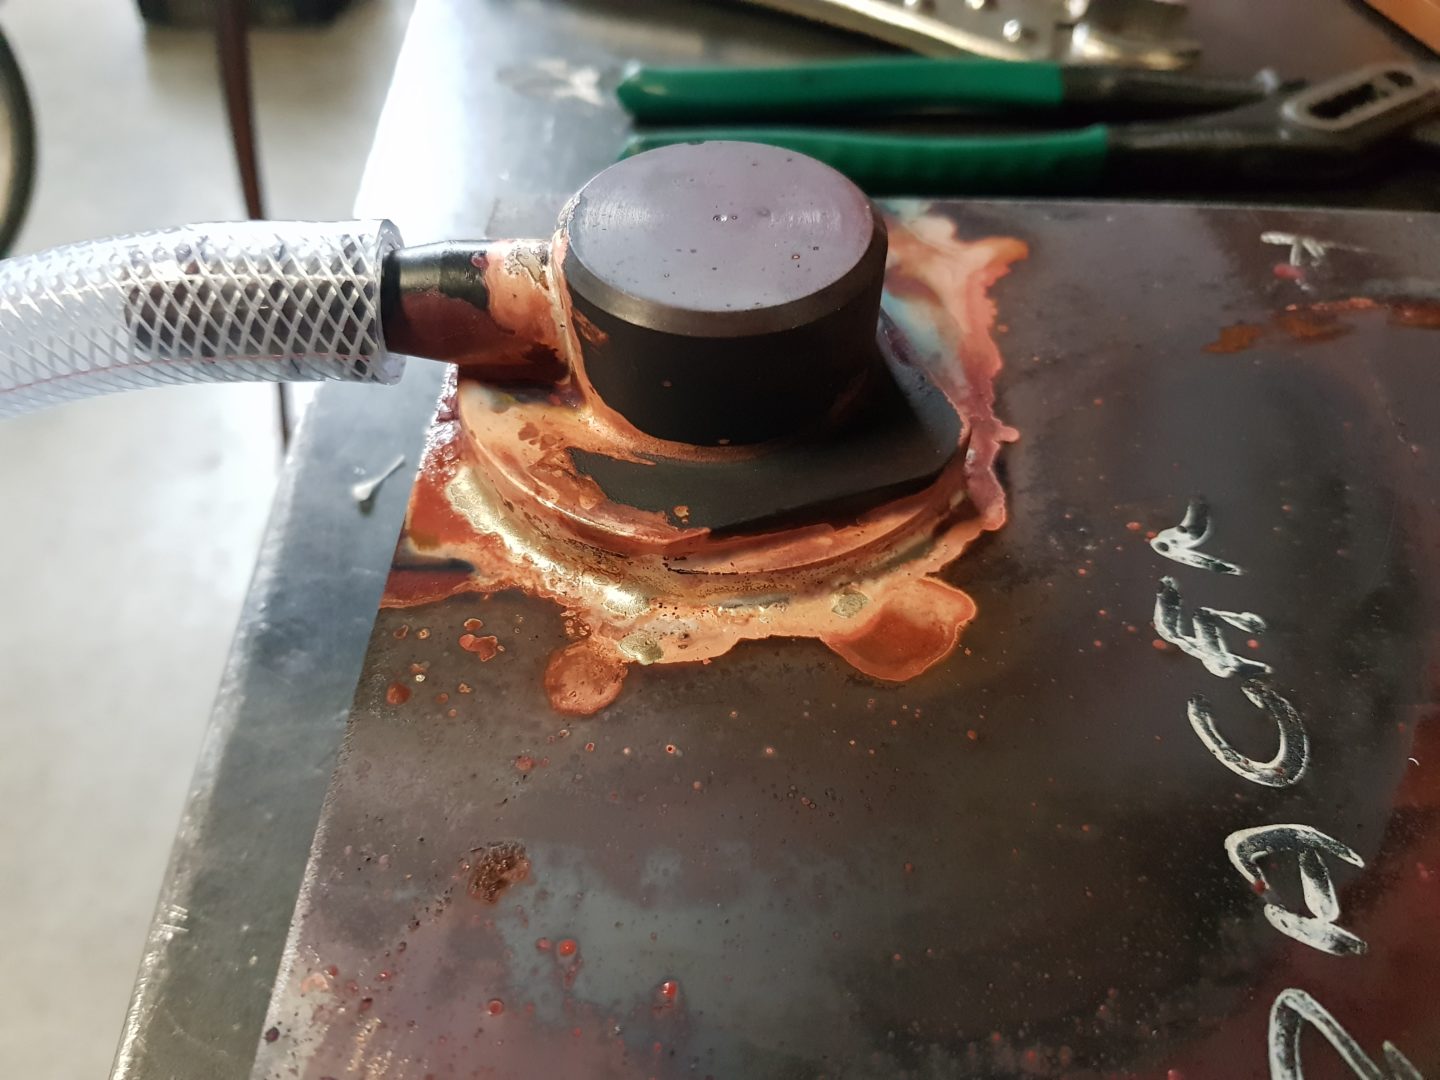
De keerzijde van een agressieve flux is dat hij na afloop moet verdwijnen. Fluxresten voor RVS zijn bijtend en tasten het staal aan als ze blijven zitten. Daarom reinigen wij elk onderdeel na het solderen grondig, ook de binnenkant van naden waar u zelf niet bij kunt, en pas daarna gaat het de deur uit. Als een verbinding maanden na oplevering alsnog bruine plekken krijgt, zit de oorzaak bijna altijd in een vergeten fluxrestje in een hoek. Dat is voor ons dus geen bijzaak, maar een vast onderdeel van hardsolderen RVS.
Temperatuur en soldeerkeuze bij hardsolderen RVS
Naast de flux is warmte het tweede aandachtspunt. RVS kan tegen een stootje, maar niet tegen elke temperatuur even lang. Hoe wij met die warmte omgaan, bepaalt of het onderdeel na het solderen nog net zo roestvast is als ervoor.
Het gevoelige gebied
Roestvast staal verliest plaatselijk zijn corrosiebestendigheid als het te lang tussen ongeveer vierhonderdvijftig en achthonderdvijftig graden blijft. In dat temperatuurgebied vormen zich chroomcarbiden langs de korrelgrenzen, en het chroom dat daarin vastzit, kan het oppervlak niet meer beschermen. Het onderdeel ziet er na afloop gewoon uit, maar op die plek kan later roest ontstaan. Wij beperken de tijd in dat gebied door gericht te verwarmen en door een soldeer te kiezen dat zo laag mogelijk vloeit.
Warmte die ter plaatse blijft
Roestvast staal is een matige warmtegeleider, zo’n drie keer minder goed dan gewoon staal. Wat u er met de vlam in stopt, blijft dus lang op dezelfde plek hangen. Dat maakt het makkelijk om een punt op temperatuur te krijgen, maar het betekent ook dat die plek lang heet blijft en dat een dunne plaat sneller trekt. Wij verwarmen daarom niet harder dan nodig en niet langer dan nodig, en wij houden de vlam in beweging.
Pasvorm en reinheid vooraf
Hoe sneller het soldeer de naad in trekt, hoe korter het RVS warm hoeft te blijven. Dat lukt alleen als de opening tussen de delen klopt: voor ons zilversoldeer geeft de leverancier 0,05 tot 0,1 millimeter op. Met onze eigen draaibank en freesmachine maken wij die speling waar nodig zelf. Daarna gaat al het vet en vuil eraf, want op roestvast staal is hechting al lastig genoeg zonder een laagje olie in de weg. Een goede voorbereiding is bij hardsolderen RVS dus niet alleen een kwestie van sterkte, maar ook van corrosiebestendigheid.
Zilversoldeer ja, koperfosfor nooit
Voor hardsolderen RVS werken wij met zilversoldeer met vijfenvijftig procent zilver. Dat hoge zilvergehalte zorgt voor een lage vloeitemperatuur, en dus voor zo min mogelijk tijd in het gevoelige gebied. In het algemeen worden bij roestvast staal ook legeringen met wat nikkel gekozen, omdat die beter hechten en beter bestand zijn tegen spleetcorrosie. Wat er bij ons nooit op RVS komt, is koperfosforsoldeer. Het fosfor daarin vormt met ijzer, chroom en nikkel harde, brosse verbindingen langs de naad. Op de dag van levering ziet u daar niets van, maar onder trilling of een klap breekt de naad langs die laag open. De verleiding is groot om dezelfde staaf te gebruiken die een minuut eerder op koper perfect werkte, en juist daarom houden wij onze soldeersoorten strikt gescheiden.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Waar hardsolderen RVS stopt: hygiëne, spleten en zware belasting
Een goed vakman weet niet alleen wat hij kan, maar ook wanneer hij iets anders moet adviseren. Omdat wij zowel solderen als TIG lassen in huis hebben, hoeven wij u nergens in te duwen. Er zijn drie situaties waarin wij hardsolderen RVS afraden.
Contact met voedsel
In de food draait alles om reinigbaarheid. Elk oppervlak dat met product in aanraking komt, moet glad, dicht en goed schoon te maken zijn. Bij een gesoldeerde verbinding schuiven twee delen over elkaar heen, en aan de rand van die overlapping blijft altijd een haarfijne kier waar productresten zich kunnen nestelen. Voor zulke delen adviseren wij een doorgelaste, glad afgewerkte TIG-naad, ook aan de binnenzijde. Voor frames, steunen en ophangingen die niet met product in aanraking komen, kan hardsolderen wel prima.
Spleetcorrosie in natte omgevingen
Roestvast staal heeft zuurstof nodig om zijn beschermlaag te onderhouden. In een smalle spleet waar vocht blijft staan en geen zuurstof bij kan, lukt dat niet, en daar kan zogenaamde spleetcorrosie ontstaan. Een naad die volledig met soldeer gevuld is, laat geen holte achter, en dat controleren wij door te kijken of het soldeer aan de overkant van de overlapping zichtbaar is. In een omgeving die permanent nat of agressief is, kiezen wij toch liever voor een doorgelaste naad.
Kracht en hitte
Bij dragende constructies haalt een soldeerverbinding de sterkte van een goede TIG-las niet. Ook bij hoge bedrijfstemperaturen verliest soldeer eerder zijn sterkte. In die gevallen kiezen wij voor de lastafel. Ons TIG-werk gaat in RVS tot wanden van een halve millimeter dun, zodat wij nooit uit nood hoeven te solderen.
Hoe wij die afweging maken
Voordat wij een techniek voorstellen, stellen wij een paar vragen. Welke RVS-kwaliteit is het, hoe dik is de wand en welke krachten komen erop? Hoe warm wordt het onderdeel tijdens gebruik, moet het gereinigd kunnen worden en staat het droog of nat? Met die antwoorden kiezen wij tussen hardsolderen RVS en TIG lassen. Soms blijkt in dat gesprek dat de constructie zelf slimmer kan, en ook dat vertellen wij u.
Hardsolderen RVS in de praktijk: van een maandelijkse serie tot machinebouw
Wat wij aan hardgesoldeerd RVS afleveren, zijn vooral delen waar water, koelvloeistof of gas doorheen stroomt om iets op te warmen of af te koelen. Juist in die onderdelen ontmoet roestvast staal vaak messing of koper, en dan blijft hardsolderen RVS als enige werkbare verbindingsmethode over.
Vijftig warmtewisselaars per maand
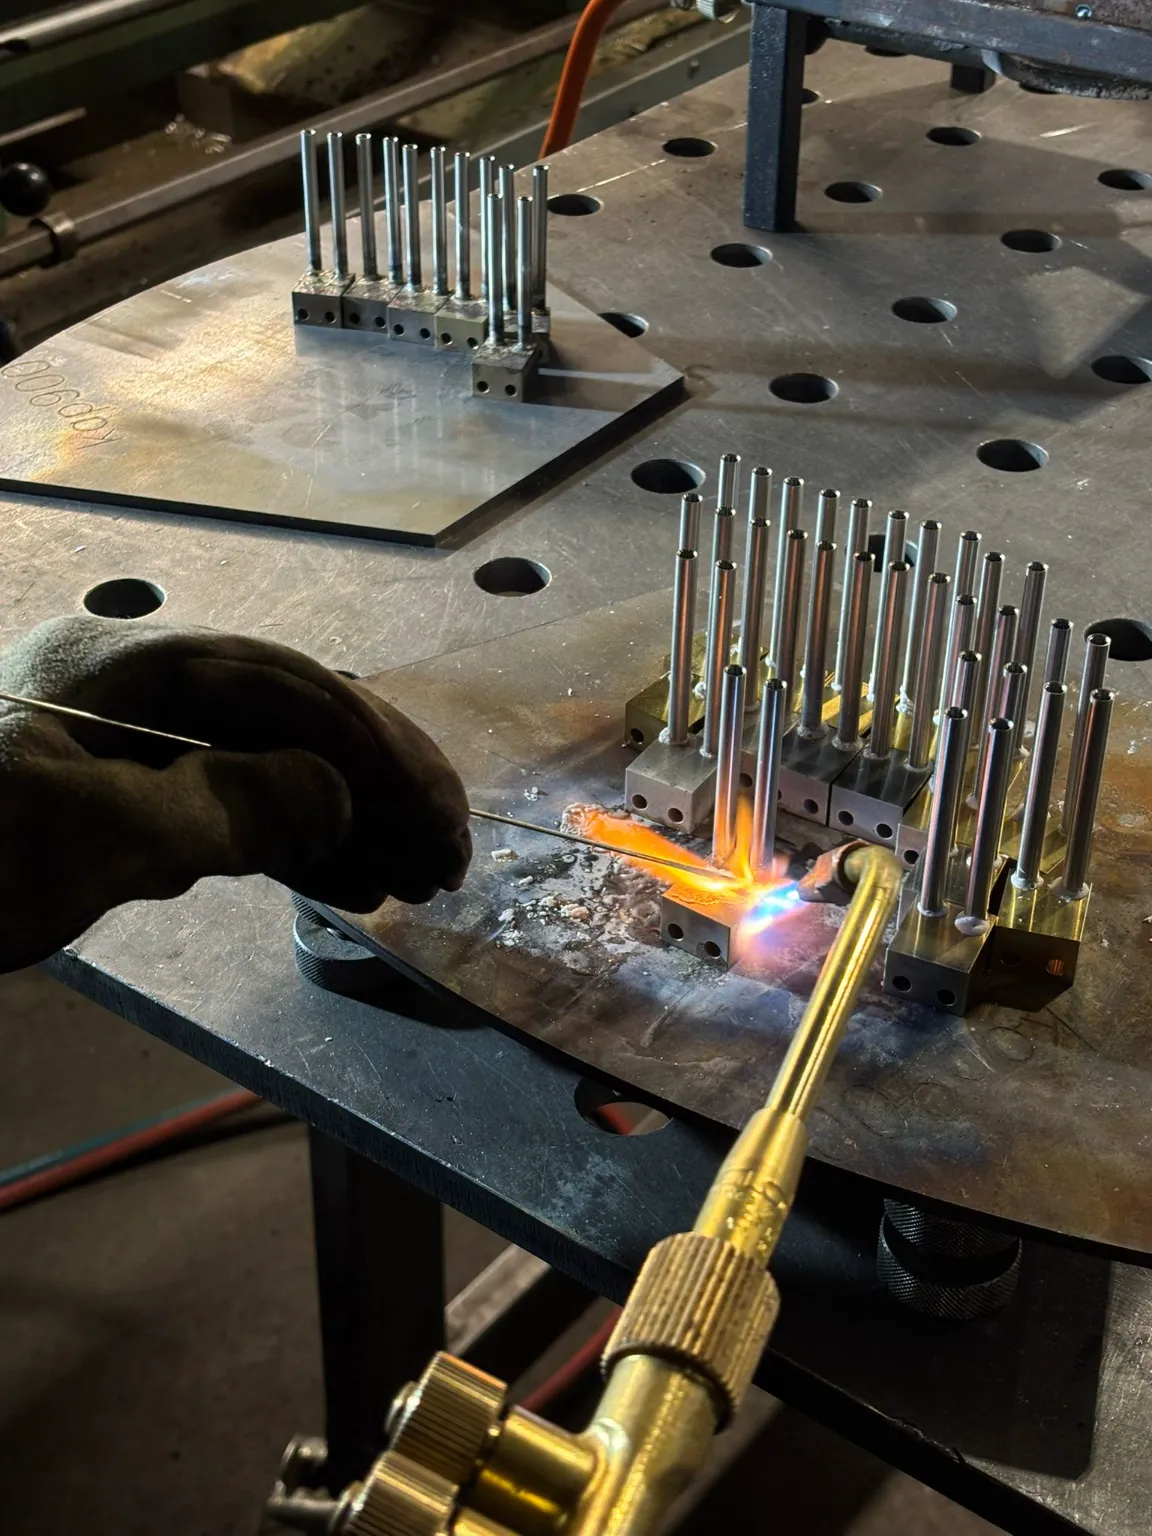
Een vaste klant uit Limburg stuurt ons iedere maand ongeveer vijftig kleine warmtewisselaars. In elk messing blokje zetten wij een tweetal RVS-pijpjes vast. Het is een mooi voorbeeld van waarom solderen hier wint: messing en RVS laten zich niet aan elkaar lassen, en het messing zou de lashitte niet overleven. Het zilversoldeer hecht aan beide metalen en sluit de pijpjes rondom af. Bij zo’n serie telt herhaalbaarheid, en die bereiken wij door elke keer dezelfde voorbereiding, dezelfde flux en dezelfde manier van verwarmen toe te passen. Na het solderen gaat de serie terug naar Limburg.
Machinebouw en precisiedelen
In de machinebouw gaat het vaak om onderdelen die na het verbinden nog exact moeten passen. Daar is de kleinere vervorming van hardsolderen het doorslaggevende argument, zeker als de verbinding vlak naast een gepaste maat zit. Wij meten zulke onderdelen na en werken ze waar nodig af. Omdat wij in dezelfde werkplaats draaien, frezen, zagen en boren, kunnen wij de pasvorm vooraf zelf maken en het resultaat achteraf zelf corrigeren.
Verkleuring en afwerking
Rond een gesoldeerde RVS-naad ziet u na afloop een duidelijke warmtekleur. Wie dat weg wil hebben, kan het onderdeel laten stralen. Dat stralen gebeurt bij een partner buiten ons bedrijf, dus reken dan op wat extra doorlooptijd. Bij onderdelen die uit het zicht blijven, is dat vaak niet nodig, maar de fluxresten verwijderen wij altijd.
Van aanvraag tot levering
Ook bij RVS houden wij een vaste volgorde aan. Na uw aanvraag bellen wij u terug, daarna maken wij de delen op maat en passend, en dan volgt het solderen met de juiste flux en het juiste soldeer. Onderdelen waar vloeistof of gas doorheen gaat, kunnen wij afdoppen, onder druk zetten en controleren op lekkage. Waar nodig slijpen en polijsten wij de verbinding. Doorgaans kunt u uw RVS-onderdelen na drie tot vijf dagen ophalen of laten afleveren, tenzij er nog gestraald moet worden.
Zo start u een aanvraag
Stuur ons een foto, een schets of een tekening met maten, en vermeld welke RVS-kwaliteit en welk ander metaal erbij komen. Wij bellen u terug om de belasting, de omgeving en de aantallen te bespreken, en dan hoort u snel welke techniek wij adviseren, wat het kost en wanneer het klaar is. Wie liever meteen iemand spreekt, belt +31 6 42 96 28 78; de telefoon wordt op werkdagen van acht tot vijf opgenomen. Afhalen gebeurt in onze werkplaats in Naaldwijk, en klanten in het Westland, Den Haag, Rotterdam en Delft kunnen hun onderdelen ook laten bezorgen.
Veelgestelde vragen over hardsolderen RVS
Ja, roestvast staal laat zich goed hardsolderen, al vraagt het meer voorbereiding dan koper. Het probleem zit in de chroomoxidelaag op het oppervlak. Die laag is taai en vormt zich steeds opnieuw, waardoor een gewone flux er niet doorheen komt. Met een flux die speciaal voor RVS bedoeld is, lukt dat wel. Daarnaast gebruiken wij zilversoldeer dat laag vloeit, zodat het staal niet langer warm blijft dan nodig. Het RVS zelf smelt tijdens het solderen niet. Na afloop verwijderen wij de fluxresten volledig, omdat die bijtend zijn. Zo krijgt u een sterke en dichte verbinding zonder dat het materiaal zijn eigenschappen verliest.
Omdat het oxide op RVS heel anders is dan het oxide op koper. Op koper ligt een zachte, dunne laag die een standaardflux makkelijk oplost. Op roestvast staal ligt chroomoxide, en dat is veel taaier. Bovendien herstelt die laag zich zodra er zuurstof bij komt, ook tijdens het verwarmen. Een gewone flux krijgt hem niet open en het soldeer rolt dan als een bolletje over de naad. Een agressievere flux breekt de laag wel open en houdt het oppervlak schoon tot het soldeer heeft gehecht. Die flux is wel bijtend, dus wij spoelen en reinigen na afloop grondig. Zonder die stap kan het onderdeel maanden later alsnog gaan aanslaan.
Op roestvast staal gebruiken wij zilversoldeer waarvan vijfenvijftig procent uit zilver bestaat. Juist dat hoge aandeel zilver laat het soldeer vroeg vloeien. Daardoor blijft het RVS zo kort mogelijk in het temperatuurgebied waarin het zijn corrosiebestendigheid kan verliezen. De naad die het oplevert, is taai en kan tegen een flinke dosis trillingen. In het algemeen kiest men bij RVS ook vaak legeringen met wat nikkel, omdat die beter hechten. Koperfosforsoldeer gebruiken wij op RVS nooit. Het fosfor vormt met ijzer, chroom en nikkel brosse verbindingen die bij belasting scheuren. Wij houden onze soldeersoorten daarom per materiaal strikt gescheiden.
Ja, als het werk goed wordt uitgevoerd. Er zijn drie punten waarop het mis kan gaan. Het eerste is de tijd op temperatuur, want tussen ongeveer vierhonderdvijftig en achthonderdvijftig graden vormen zich chroomcarbiden. Daarom verwarmen wij gericht en gebruiken wij laag vloeiend soldeer. Het tweede punt zijn de fluxresten, die het staal aantasten als ze blijven zitten. Die verwijderen wij altijd volledig. Het derde punt is de spleet, waarin bij onvolledige vulling spleetcorrosie kan ontstaan. Is de omgeving te agressief voor een soldeerverbinding, dan adviseren wij lassen.
Zodra een onderdeel het product raakt, zeggen wij nee tegen solderen. In de food moet elk productcontactoppervlak glad, dicht en goed reinigbaar zijn. Bij solderen overlappen de delen, en aan de rand daarvan blijft een smalle kier waarin resten achterblijven. Met schoonmaken komt u daar niet bij. Voor dat soort onderdelen kiezen wij een TIG-las die volledig doorgelast en daarna glad gemaakt wordt. Voor frames, steunen en ophangingen zonder productcontact is hardsolderen wel een goede optie. Wij vragen daarom altijd waar uw onderdeel terechtkomt. Pas daarna stellen wij een techniek voor.
Ja, dat is zelfs een van de meest gehoorde redenen om voor hardsolderen RVS te gaan. Lassen werkt bij deze combinaties niet, omdat de metalen qua opbouw en smelttemperatuur te ver van elkaar af staan. Met de brander blijven beide metalen vast, en het zilversoldeer slaat de brug ertussen. Een vaste klant uit Limburg laat ons zo elke maand ongeveer vijftig warmtewisselaars maken met RVS-pijpjes in een messing blokje. Ook koper aan RVS komt regelmatig voor in leidingwerk en installaties. Wel letten wij op de omgeving, omdat verschillende metalen in een vochtige ruimte elkaar kunnen aantasten. Waar dat speelt, bespreken wij een beschermende afwerking. Zo voorkomt u dat de overgang later uw zwakke plek wordt.
Dat doen wij in drie situaties. De eerste is een hygiënische toepassing, waarbij een gladde en reinigbare naad de eis is. De tweede is een constructie die zwaar belast wordt, want daar is een doorgelaste naad sterker. De derde is een hoge bedrijfstemperatuur, omdat soldeer bij warmte eerder zijn sterkte verliest. Ook in een permanent natte of agressieve omgeving kiezen wij liever voor lassen. TIG lassen van RVS is onze specialiteit, ook bij dunne wanden tot 0,5 millimeter. Wij hoeven dus niet te kiezen voor wat ons het beste uitkomt. Wij adviseren wat bij uw onderdeel past.
Begin gewoon met een foto, schets of tekening waar de maten op staan. Vermeld de RVS-kwaliteit als u die weet, en welk ander metaal eventueel wordt aangesloten. Vertel er ook bij waar het onderdeel komt te zitten en wat het moet doorstaan. Wij bellen kort terug om materiaal, aantallen en levertijd door te nemen. Kort daarna ontvangt u ons advies over de techniek, met de prijs en de levertijd erbij. Liever even sparren aan de telefoon, bel dan +31 6 42 96 28 78, op werkdagen tussen 8:00 en 17:00. Langskomen kan ook, aan de Industriestraat 6G in Naaldwijk. Het klare werk haalt u daar op of laat u bezorgen als u in het Westland, Den Haag, Rotterdam of Delft zit.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
