
Home/Zilversoldeer
Zilversoldeer
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Zilversoldeer: het materiaal achter onze sterkste verbindingen
Zilversoldeer is het toevoegmateriaal dat bij Westland Metaalbewerking in vrijwel elke hardgesoldeerde verbinding terug te vinden is, en daarom verdient het een eigen verhaal. Waar de dienst zilversolderen gaat over wat wij met uw onderdeel doen, gaat deze pagina over het spul zelf: de dunne staaf die wij in de ene hand houden terwijl de andere hand de brander stuurt. Wat zit erin, waarom kiezen wij juist deze variant, hoe gedraagt het zich als het werkstuk warm wordt en hoe voorkomt u dat er meer van op een naad belandt dan nodig is? Die vragen krijgen wij geregeld van engineers en monteurs die zelf ook wel eens solderen, en van klanten die willen begrijpen waarvoor ze betalen. Wij werken zo’n acht jaar met zilversoldeer, binnen een bedrijf dat al ruim twintig jaar metaal bewerkt en meer dan duizend projecten heeft afgeleverd. In die jaren hebben wij geleerd dat het materiaal veel vergeeft als de voorbereiding klopt, en weinig als die niet klopt. Een staaf zilversoldeer is geen wondermiddel. Het is een legering met heel specifieke eigenschappen, en wie die kent, haalt er het maximale uit.
Wat zilversoldeer voor uw onderdeel doet
In één zin: zilversoldeer verbindt twee metalen delen zonder dat die delen zelf smelten. Het soldeer wordt vloeibaar, maakt het schone oppervlak nat en wordt door capillaire werking de smalle opening tussen de twee delen in getrokken. Na het stollen ligt er een dunne laag legering die aan beide kanten hecht. Omdat het basismateriaal vast blijft, behoudt uw onderdeel zijn maten. Zilversoldeer vloeit bovendien bij een lagere temperatuur dan andere hardsoldeersoorten, en dat is precies de reden dat wij het zo vaak inzetten.
Voor u als opdrachtgever betekent de keuze voor zilversoldeer vooral zekerheid op drie punten. De maten van uw onderdeel blijven zoals ze waren, de verbinding is dicht en sterk genoeg voor leidingwerk onder druk, en metalen die zich met lassen slecht laten combineren, kunnen toch aan elkaar. Dat maakt zilversoldeer zo breed inzetbaar in de tuinbouw, de food, de jachtbouw en de medische sector, waar wij voor werken.
Waaruit zilversoldeer bestaat en waarom het zilvergehalte telt
Ondanks de naam is zilversoldeer geen zuiver zilver. In de staaf zit een mengsel van metalen: zilver als hoofdrolspeler, aangevuld met koper en zink en bij sommige typen met wat tin of nikkel. Afhankelijk van de soort ligt het aandeel zilver ergens tussen ongeveer een vijfde en iets meer dan de helft. Dat percentage is geen detail op de verpakking, want het bepaalt bij welke temperatuur het soldeer vloeit, hoe dun het uitloopt en hoe taai de gestolde naad wordt.
In onze werkplaats is zilversoldeer met vijfenvijftig procent zilver de standaard. Van de soorten die wij kennen, heeft die variant het laagste smelttraject. Voor ons betekent dat minder warmte in het werkstuk, een kortere tijd onder de brander en meer afstand tot het smeltpunt van het basismateriaal. Bij messing telt elke graad marge, omdat het zink in die legering bij hogere temperatuur begint te koken. Bij RVS is het prettig dat het materiaal korter in het gebied blijft waarin het een deel van zijn corrosievastheid kan verliezen.
Vijfenveertig procent als alternatief
Er bestaat ook zilversoldeer met vijfenveertig procent zilver. Daarin is een deel van het zilver vervangen door koper en zink. Het smelttraject ligt iets hoger en de legering is goedkoper, omdat zilver het dure bestanddeel is. Bij robuuste delen van koper of staal die zwaar genoeg zijn en ver van hun smeltpunt blijven kan dat een redelijke keuze zijn. Voor dun of gevoelig werk, en zeker voor messing, blijven wij bij vijfenvijftig procent. Staat er op uw tekening een specifiek zilvergehalte voorgeschreven, dan houden wij daar rekening mee en vragen wij door naar de reden.
Cadmiumvrij
Vroeger zat er in zilversoldeer vaak cadmium, omdat dat het vloeien verbeterde. De dampen daarvan zijn echter schadelijk, en binnen de Europese Unie mag het nauwelijks nog worden toegepast. Het zilversoldeer dat nu gangbaar is, is cadmiumvrij. Vindt u in een oude la nog staven waarvan u de samenstelling niet kent, gebruik die dan liever niet.
Zilversoldeer en messing
Messing verdient een aparte alinea, omdat het van de metalen die wij vaak solderen het gevoeligst is voor warmte. Het smeltpunt ligt relatief laag en het zink in de legering begint bij hogere temperatuur te verdampen. Dat ziet u terug als een poreus, verkleurd oppervlak rond de naad. Met zilversoldeer van vijfenvijftig procent blijven wij ruim onder die grens. Bij zichtwerk, zoals een messing frame of het halfronde messing onderdeel van een klassieke zeilboot dat wij eens herstelden, betekent dat ook minder verkleuring en dus minder nawerk om het onderdeel weer mooi te krijgen.

Hoe zilversoldeer zich gedraagt aan de brander
Wie zilversoldeer voor het eerst ziet vloeien, is vaak verrast hoe snel het gaat. Het ene moment ligt er een druppel op de naad, het volgende moment is die verdwenen tussen de twee delen. Dat moment komt alleen als alles klopt, en daarom werken wij in een vaste volgorde.
Smelten is nog geen vloeien
Een onderscheid dat vaak over het hoofd wordt gezien, is dat tussen smelten en vloeien. Zilversoldeer kan al zacht worden terwijl het nog te dik is om in de opening te kruipen. Bij de typen in onze werkplaats ligt het vloeigebied grofweg tussen zeshonderdvijftig en achthonderdvijftig graden, waarbij een hoog zilvergehalte aan de onderkant van dat bereik zit. Wij verwarmen dus tot het soldeer echt vloeit, en niet tot het alleen week wordt. Koper smelt pas rond duizend graden en staal ruim daarboven, dus het basismateriaal blijft ver uit de gevarenzone.
Het werkstuk smelt het soldeer, niet de vlam
Een tweede regel die wij in de werkplaats hanteren: het soldeer moet smelten door de warmte van het werkstuk en niet door de vlam zelf. Houdt u de vlam op de staaf, dan druppelt het soldeer op een koud oppervlak en blijft het daar liggen. Daarom verwarmen wij het hele verbindingsgebied met een brander op propaan en zuurstof, en bieden wij het zilversoldeer pas aan als het metaal zelf heet genoeg is. Zilversoldeer trekt altijd naar de warmste plek. Is één deel kouder, dan loopt het soldeer daar niet naartoe.
Als zilversoldeer niet wil vloeien
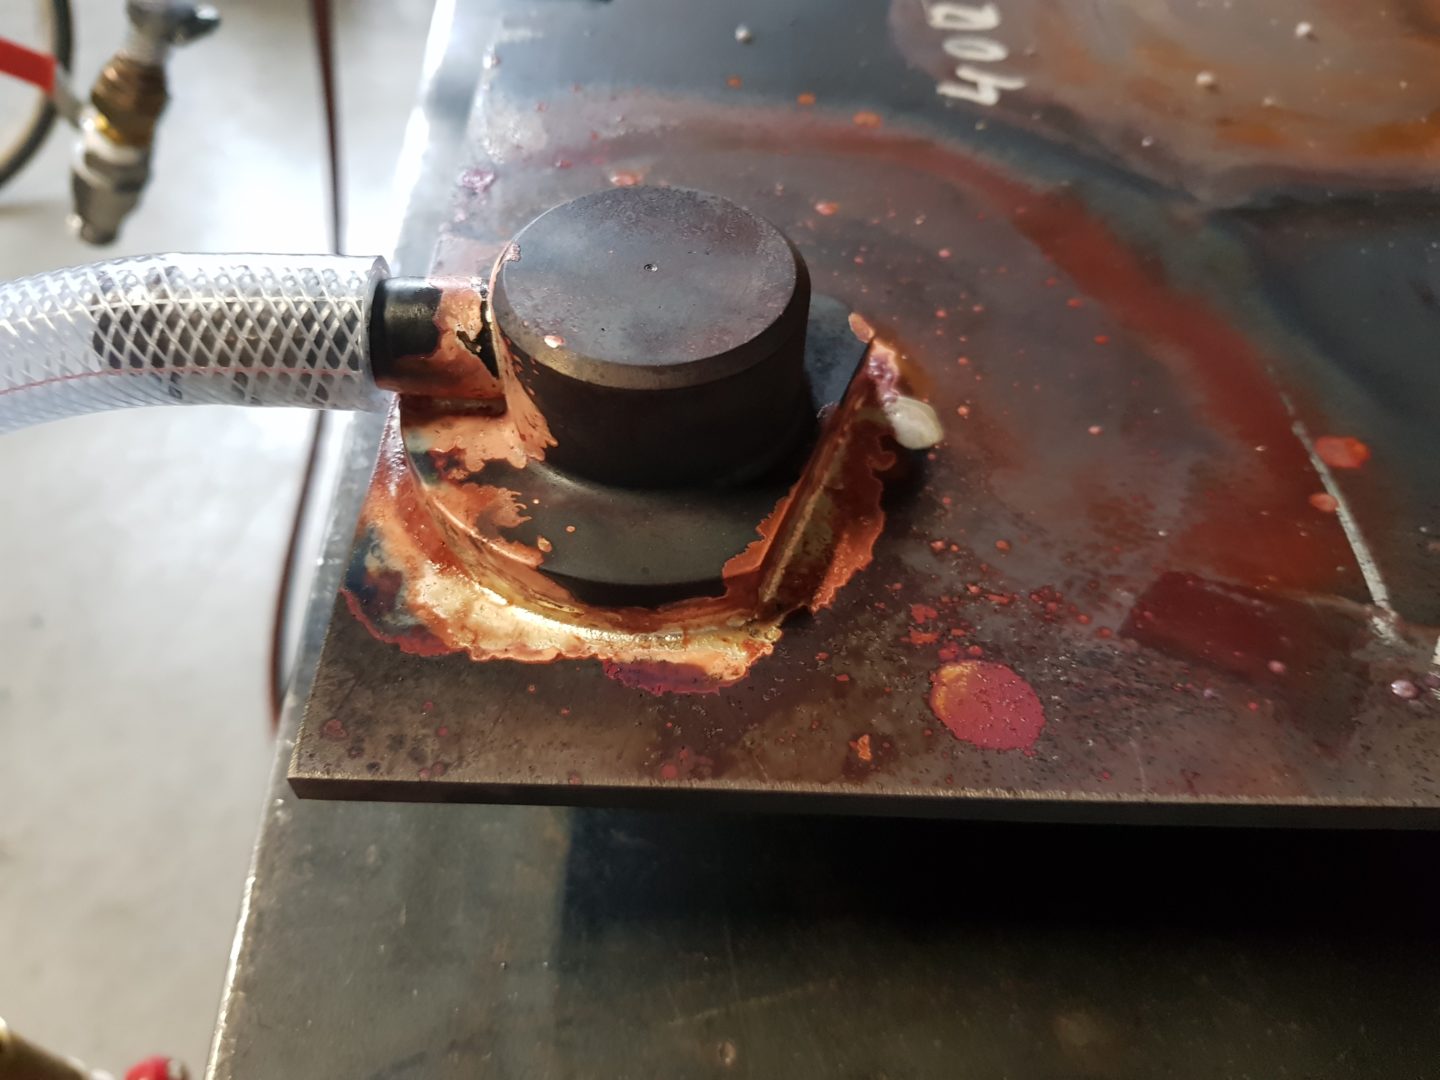
Loopt het soldeer niet de naad in, dan ligt dat zelden aan het zilversoldeer zelf. Meestal is er een van vier dingen aan de hand. De flux ontbreekt, past niet bij het materiaal of is uitgewerkt doordat er te lang is doorverwarmd. Het metaal is nog te koud, ook al wordt de staaf in de vlam wel zacht. De spleet is te ruim, waardoor de capillaire werking wegvalt, of juist zo krap dat er niets in kan. Of het oppervlak is vervuild met vet, olie of oude aanslag. Krijgen wij werk binnen dat elders niet gelukt is, dan lopen wij die vier punten een voor een na voordat wij opnieuw beginnen.
De flux als meetlat
Een temperatuurmeter gebruiken wij niet. Wij lezen de flux: eerst wit, dan smeltend en glazig, daarna donkerder. Op dat moment leggen wij een klein beetje zilversoldeer op de naad. Blijft het als een bolletje liggen, dan wachten wij nog. Zakt het in en verdwijnt het de spleet in, dan voeren wij de staaf aan tot de naad rondom gevuld is. Dat vraagt gevoel en ervaring, en die kennis brengen wij bewust over op meer mensen in ons team, zodat het vakmanschap niet bij één persoon blijft hangen.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Zilversoldeer naast fosforkoper en messingsoldeer
Zilversoldeer is niet het enige hardsoldeer, en het is ook niet altijd het beste. Grofweg zijn er drie families. De eerste is het zilverhoudende soldeer waar deze pagina over gaat. Het vloeit het laagst, hecht aan vrijwel alle gangbare metalen behalve aluminium en geeft een naad die niet bros wordt. Daarmee is het de meest universele keuze.
De tweede familie is koperfosforsoldeer, ook wel fosforkoper genoemd. Op koper heeft dat een bijzondere eigenschap: het fosfor ruimt zelf het koperoxide op, zodat er geen flux nodig is. Voor koper op koper is het daardoor snel en praktisch. Op staal en RVS is het juist ongeschikt, omdat er dan harde, brosse fosfiden langs de naad ontstaan die later kunnen scheuren.
De derde familie bestaat uit koper en zink, vaak messingsoldeer genoemd. Dat vloeit pas rond negenhonderd graden en is bedoeld voor staal en zwaarder werk waar zoveel warmte geen kwaad kan. Voor messing, dunwandig werk en alles wat maatvast moet blijven, is het te heet.
Waarom wij meestal bij zilver uitkomen
Het werk dat bij ons binnenkomt, bestaat voor een groot deel uit combinaties van metalen: messing aan koper, RVS aan messing of koper, en brons in combinatie met een van die metalen. Voor al die combinaties is zilversoldeer de logische keuze. Alleen bij zuiver koperwerk pakken wij regelmatig fosforkoper, en bij zwaar staalwerk adviseren wij soms lassen. Duurder soldeer is dus niet automatisch beter, maar voor de verbindingen die wij het vaakst maken, is zilver gewoon het meest geschikt.
Taai in plaats van bros
Er is nog een eigenschap die zilversoldeer onderscheidt van sommige andere soorten. Na het stollen blijft de naad taai, waar andere legeringen harder en brosser uitharden. Voor een onderdeel dat in bedrijf trilt, telkens warm en weer koud wordt of afwisselend zwaar en licht belast wordt, maakt dat het verschil tussen een verbinding die jaren meegaat en een die na een paar maanden een haarscheurtje laat zien. Stel dat een koperen leiding op een machine in de food bij elke start en stop een klein beetje meetrilt. Een harde, brosse naad houdt dat niet eindeloos vol, een taaie zilvernaad wel, en juist daar kiezen wij dus bewust voor zilver.
Zuinig omgaan met zilversoldeer: dosering, pasvorm en verbruik
Omdat zilver een kostbaar metaal is, letten wij scherp op hoeveel zilversoldeer er op een verbinding terechtkomt. Het goede nieuws is dat een naad weinig nodig heeft. Het soldeer hoeft alleen de spleet te vullen, en die is voor ons standaardsoldeer volgens de leverancier 0,05 tot 0,1 millimeter breed. Met één staaf maakt u daardoor heel wat naden.
Drie dingen sturen het verbruik: hoe lang de naad rondloopt, hoe diep de delen in elkaar schuiven en vooral hoe breed de spleet is. Neem de warmtewisselaars van onze vaste klant uit Limburg, met twee dunne RVS-pijpjes in een messing blokje: zo’n naad vraagt maar een fractie van wat een lange overlapnaad langs een plaatrand nodig heeft. Is de spleet te ruim, dan loopt er meer soldeer weg zonder dat de naad netjes vult. Een nauwkeurige pasvorm bespaart dus zilversoldeer, en daarom draaien of frezen wij delen eerst op maat als dat nodig is.
Meer soldeer is niet sterker
Een hardnekkig misverstand is dat een dikke rups zilversoldeer een sterkere verbinding geeft. De kracht komt uit het dunne filmpje soldeer tussen de delen, die over de hele overlapping aan beide materialen hecht. Wat erbovenop ligt, draagt nauwelijks iets bij. Wij stoppen daarom met aanvoeren zodra de naad rondom gevuld is. Dat scheelt materiaal, het scheelt nabewerking en bij zichtwerk ziet het er ook gewoon strakker uit.
Hoe het soldeer in uw offerte terugkomt
In onze offerte tellen drie factoren mee: de bestede tijd, het gewicht van het werkstuk en het verbruikte soldeer. Hoe zwaarder het stuk, hoe langer het voorverwarmen duurt en hoe meer gas dat kost. Het zilversoldeer is materiaal dat wij doorberekenen, en omdat wij zuinig doseren, blijft dat deel zo klein als het werk toelaat. Bij een enkele reparatie valt het weinig op, bij lange naden of grote series telt het wel. Een kleine aanpassing op de tekening, zoals een nauwkeuriger pasvorm, kan daarom meer opleveren dan u zou verwachten.
Wij verkopen geen zilversoldeer
Af en toe belt iemand met de vraag of hij een paar staven kan afnemen. Daarvoor bent u bij ons aan het verkeerde adres, want onze voorraad is er voor ons eigen soldeerwerk. Laat u het werk liever aan ons over, bel dan +31 6 42 96 28 78 op werkdagen tussen 8:00 en 17:00, of stuur een foto, schets of tekening. U krijgt snel antwoord met een prijs en een levertijd, en u kunt het resultaat ophalen in Naaldwijk of laten bezorgen in de regio Westland, Den Haag, Rotterdam en Delft.
Veelgestelde vragen over zilversoldeer
Zilversoldeer is een legering en geen zuiver zilver. Naast zilver bevat het meestal koper en zink, en in sommige typen ook tin of nikkel. Het zilvergehalte loopt in de handel uiteen van ongeveer twintig tot ruim vijftig procent. Dat gehalte bepaalt in grote lijnen bij welke temperatuur het soldeer vloeit. Het heeft ook invloed op hoe dun het uitloopt en hoe taai de verbinding wordt. Wij werken standaard met een legering van vijfenvijftig procent zilver. De exacte samenstelling verschilt per fabrikant en staat op het productblad. Daarom noemen wij liever geen harde getallen die niet voor elke staaf gelden.
Die variant heeft van de soorten die wij kennen het laagste smelttraject. Daardoor hoeven wij minder warmte in uw onderdeel te brengen. Het werk schiet daardoor op, en het basismateriaal komt minder dicht bij zijn eigen smeltpunt. Bij messing is dat extra belangrijk, omdat het zink bij hogere temperatuur begint te verdampen. Bovendien vloeit een legering met veel zilver dun en gelijkmatig uit. Dat helpt om ook een heel nauwe spleet volledig te vullen. Met minder zilver in de staaf moet u heter stoken en loopt het soldeer stroever uit. Voor ons is vijfenvijftig procent daarom de beste allrounder.
Een vast getal bestaat niet, omdat elke legering anders is. In onze werkplaats gaat het om soldeer dat grofweg tussen zeshonderdvijftig en achthonderdvijftig graden vloeibaar genoeg wordt. Een hoog zilvergehalte zit aan de onderkant van dat bereik, een lager gehalte aan de bovenkant. Let wel op het verschil tussen smelten en vloeien. Het soldeer kan al week worden terwijl het de opening nog niet in wil. Pas als het werkelijk dun uitvloeit, gaan wij verder. Koper smelt pas rond duizend graden, dus het basismateriaal blijft ruim onder zijn smeltpunt. Wij meten de temperatuur niet met een meter, maar lezen haar af aan de flux.
Bij zilversoldeer gebruiken wij altijd flux. Zodra metaal warm wordt, vormt zich een oxidehuid, en flux zorgt dat die verdwijnt. Zonder flux blijft het soldeer als een bolletje op de naad liggen zonder te hechten. De soort flux stemmen wij af op het metaal. Koper en messing vragen om een gangbare flux, RVS om een zwaardere variant die de chroomoxidelaag openbreekt. Alleen fosforkoper op koper werkt zonder flux, omdat het fosfor die taak dan overneemt. Zodra er een ander metaal bij komt, is ook daar flux nodig. Na het solderen verwijderen wij de fluxresten altijd volledig.
Het zilversoldeer dat wij gebruiken, is cadmiumvrij. Vroeger werd cadmium toegevoegd omdat het de vloeitemperatuur verlaagde. De dampen die daarbij vrijkomen, zijn echter schadelijk. Binnen de Europese Unie zijn de regels voor cadmium daarom flink aangescherpt. De huidige legeringen halen vergelijkbare eigenschappen met zilver, koper, zink en soms tin. Sommige typen vloeien wel iets minder soepel dan het oude materiaal. Heeft u nog oude staven liggen waarvan u de samenstelling niet kent, gebruik die dan liever niet. Laat ze in dat geval afvoeren als chemisch afval.
Nee, losse staven of rollen zilversoldeer kunt u bij ons niet kopen. Wij zijn een metaalbewerkingsbedrijf en geen groothandel in soldeermaterialen. Het soldeer dat in onze werkplaats ligt, is bedoeld voor de opdrachten die wij zelf uitvoeren. Wilt u zelf solderen, dan kunt u terecht bij een technische groothandel of een leverancier van lasbenodigdheden. Let er dan goed op dat u ook een flux koopt die bij uw materiaal past. Juist bij de flux gaat het bij zelf solderen het vaakst mis. Wilt u het werk liever uit handen geven, dan bent u bij ons welkom. Wij solderen dan met ons eigen materiaal en rekenen het verbruikte soldeer mee in de prijs.
Minder dan de meeste mensen denken. Het soldeer hoeft alleen de spleet van 0,05 tot 0,1 millimeter tussen de delen te vullen. De precieze hoeveelheid wordt bepaald door hoe lang en hoe rond de naad is en hoe diep de delen in elkaar steken. Een vast verbruikscijfer noemen wij daarom niet. Aan de hand van uw tekening maken wij wel een inschatting per project. Een slecht passende spleet kost meer soldeer en vult dan toch niet netjes. Een nauwkeurige pasvorm bespaart dus materiaal. Bij series leren wij het werkstuk snel kennen en doseren wij nog zuiniger.
Ja, en op RVS is het zelfs een van de weinige soldeersoorten die echt goed hechten. RVS komt bij ons vaak voorbij, meestal samen met messing of koper. De RVS-pijpjes in de messing warmtewisselaars van onze vaste klant uit Limburg zijn daar een voorbeeld van. RVS vraagt wel een flux die de taaie chroomoxidelaag aankan. Grondig schoonmaken vooraf is ook belangrijk. Fosforkoper is op RVS juist ongeschikt, omdat er dan brosse fosfiden ontstaan. Moeten twee dunne RVS-delen aan elkaar, dan overwegen wij ook TIG lassen. Wij adviseren altijd de methode die bij uw onderdeel past.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
