
Home/Hardsolderen Delft
Hardsolderen Delft
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
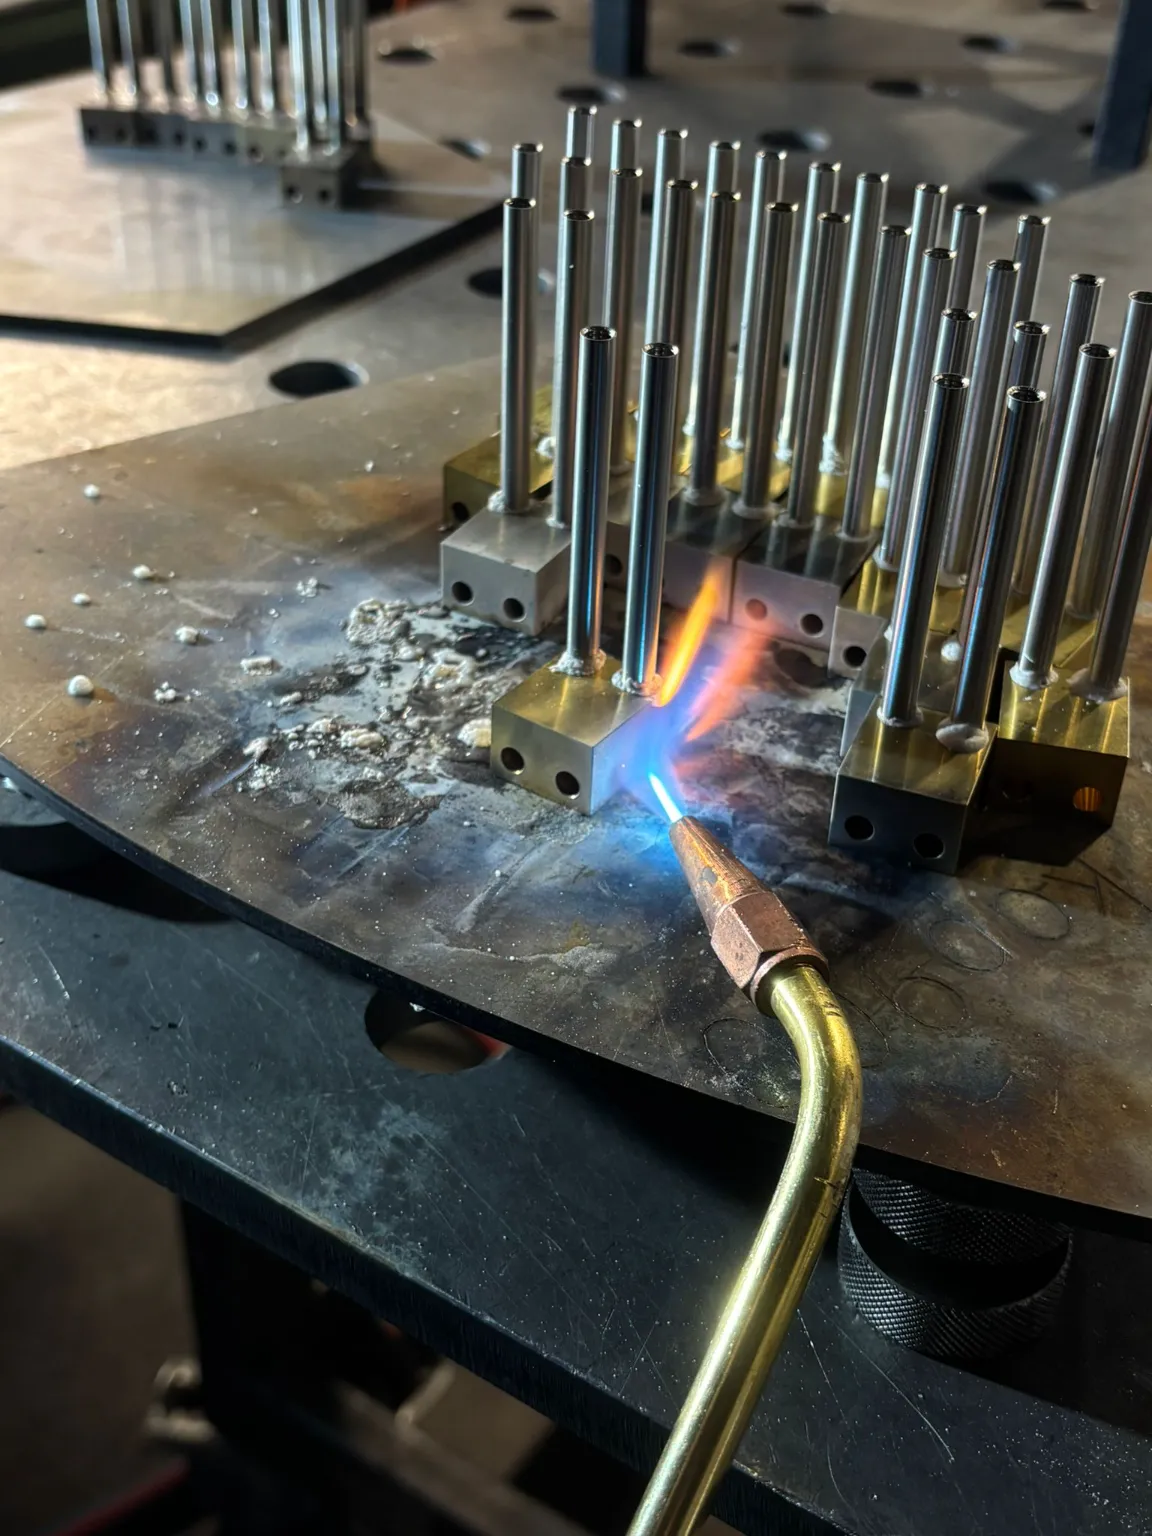
Hardsolderen Delft: precisiewerk waar elke tiende millimeter telt
Bij hardsolderen Delft denken wij bij Westland Metaalbewerking vooral aan fijn, technisch werk: kleine onderdelen, nauwe naden en verbindingen die na het solderen exact zo moeten passen als op de tekening staat. Van Delft naar onze werkplaats aan de Industriestraat 6G in Naaldwijk is het een kort ritje. Brengen is vaak de snelste route, maar wij kunnen het werk ook ophalen en na afloop weer in Delft bezorgen. Als allround metaalbewerker hebben wij twee decennia en ruim duizend projecten achter ons, waarvan de laatste acht jaar met een duidelijke focus op solderen. Het solderen doen wij handmatig met propaan en zuurstof, en voor elk onderdeel zoeken wij het soldeer en de flux uit die daarbij horen. Op deze pagina leggen wij uit waarom zilversoldeer bij fijn werk onze standaard is, hoe wij vervorming voorkomen, wat seriewerk bij ons inhoudt en hoe u een opdracht vanuit Delft het makkelijkst bij ons onderbrengt.
Fijn werk vraagt om zo min mogelijk warmte
Hoe kleiner en dunner een onderdeel, hoe gevoeliger het is voor warmte. Bij lassen smelt het basismateriaal zelf, en die geconcentreerde hitte zorgt voor spanning en vervorming. Bij hardsolderen blijft het metaal vast. Het soldeer smelt, en de smalle opening tussen de delen zuigt het naar binnen. Daardoor blijft de maatvoering zoals getekend. Hoe lager de vloeitemperatuur van het soldeer, hoe minder warmte er in het werkstuk hoeft. Juist bij precisiewerk is dat het verschil tussen een onderdeel dat direct past en een onderdeel dat moet worden nagewerkt.
Voor wie wij dit werk doen
Wie bij ons aanklopt, is vaak een ontwerper, werkvoorbereider of monteur, en soms een particulier met één los stuk. Sectoren waarvoor wij werken zijn tuinbouw, food, jachtbouw en medische techniek. In die laatste sector draait het om precisie en fijne technische onderdelen, en dat is precies het soort hardsolderen Delft waar wij graag de tijd voor nemen.
Geen klus te klein
Nick vd Kleij schreef in een review dat wij snel helpen en dat geen klus ons te gek is. Dat geldt bij hardsolderen Delft ook voor het kleine werk. Een enkel fijn onderdeel krijgt dezelfde voorbereiding als een grote opdracht: eerst kijken naar het materiaal en de pasvorm, dan pas solderen. Juist kleine onderdelen laten weinig ruimte voor fouten, omdat een te hete vlam of een te ruime spleet direct zichtbaar is in het resultaat. Daarom nemen wij er de tijd voor, ook als het om één stuk gaat. U hoeft dus niet te wachten tot u een hele serie heeft voordat u bij ons aanklopt.
Zilversoldeer als basis van hardsolderen Delft
Wie fijn soldeerwerk wil laten doen, krijgt bij ons bijna altijd met zilversoldeer te maken. Dat is een bewuste keuze, en die keuze heeft alles te maken met hoe dit soldeer zich gedraagt in een nauwe naad.
Waarom vijfenvijftig procent zilver
Ons standaard soldeer bevat vijfenvijftig procent zilver. Voor ons is dat de beste allrounder, omdat het een lage smelttemperatuur heeft. Wij hoeven dus minder warmte in het werkstuk te brengen dan bij veel andere hardsoldeersoorten. Daarbij loopt het dun en trekt het moeiteloos in smalle naden. De leverancier adviseert hierbij een speling van 0,05 tot 0,1 millimeter. Wordt de opening ruimer, dan schakelen wij over op een ander soldeer, omdat dit type de naad dan niet meer goed vult. Bij fijn werk is die nauwe spleet juist een voordeel, want het soldeer trekt dan over het hele contactvlak de naad in.
Geleidbaarheid en hechtsterkte
Zilversoldeer geeft een zeer sterke en precieze verbinding. Waar het onderdeel goed moet geleiden of flinke hechtkracht nodig heeft, is dit onze keuze. Denk aan onderdelen die warmte moeten doorgeven, zoals kleine warmtewisselaars, of aan verbindingen die mechanisch belast worden terwijl het onderdeel zelf klein en licht is. In die gevallen wilt u geen dikke klodder soldeer, maar een dunne, volledig gevulde naad.
Andere soldeersoorten
Naast zilversoldeer werken wij met Silverflow en met koperfosforsoldeer. Koperfosfor gebruiken wij voor koper op koper. Omdat het fosfor tijdens het opwarmen de oxidelaag zelf oplost, kan het zonder flux. Op staal en RVS gebruiken wij het niet. De definitieve keuze maken wij per klus, op basis van de metalen en de manier waarop de delen in elkaar passen.
Precies genoeg soldeer
Bij fijn werk is de verleiding groot om voor de zekerheid wat extra soldeer aan te brengen. Dat doen wij niet. Een verbinding die capillair volledig is gevuld, wordt niet sterker van een dikke rand eromheen, alleen duurder en minder netjes. Zilversoldeer is bovendien een kostbaar materiaal. Bij hardsolderen Delft brengen wij daarom precies zoveel soldeer aan als de naad nodig heeft. Dat oogt strakker, het scheelt nabewerking en het houdt de prijs in verhouding.
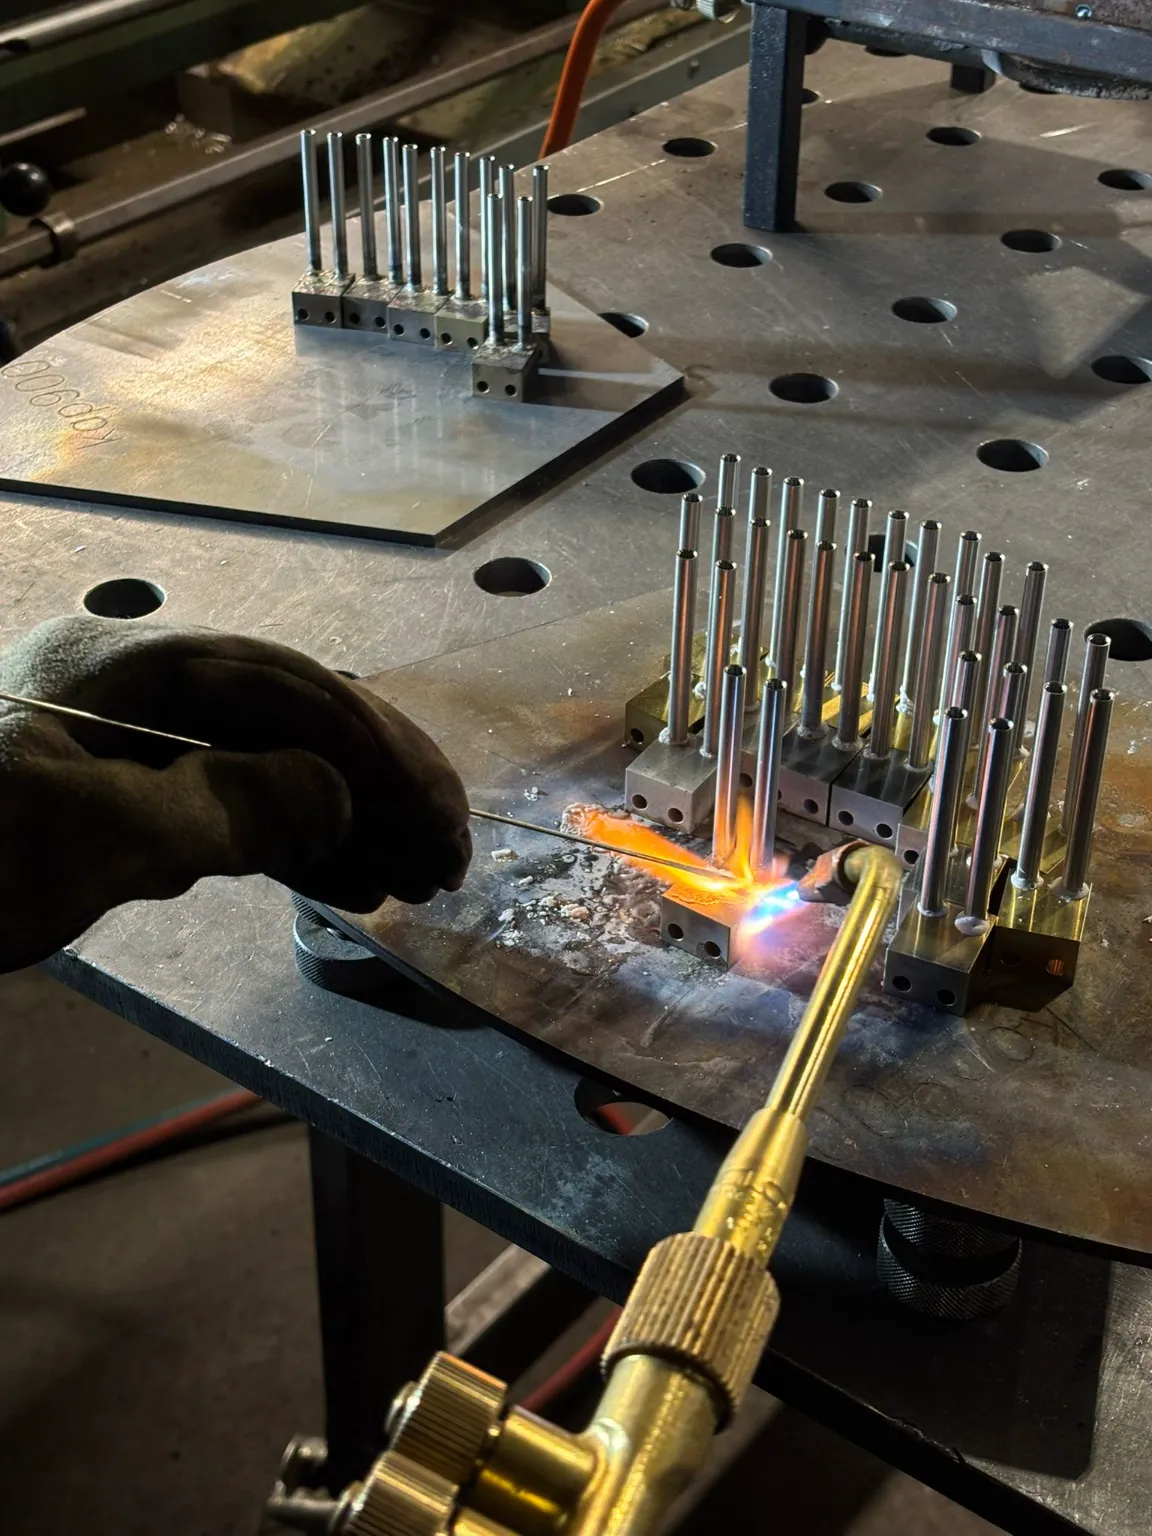
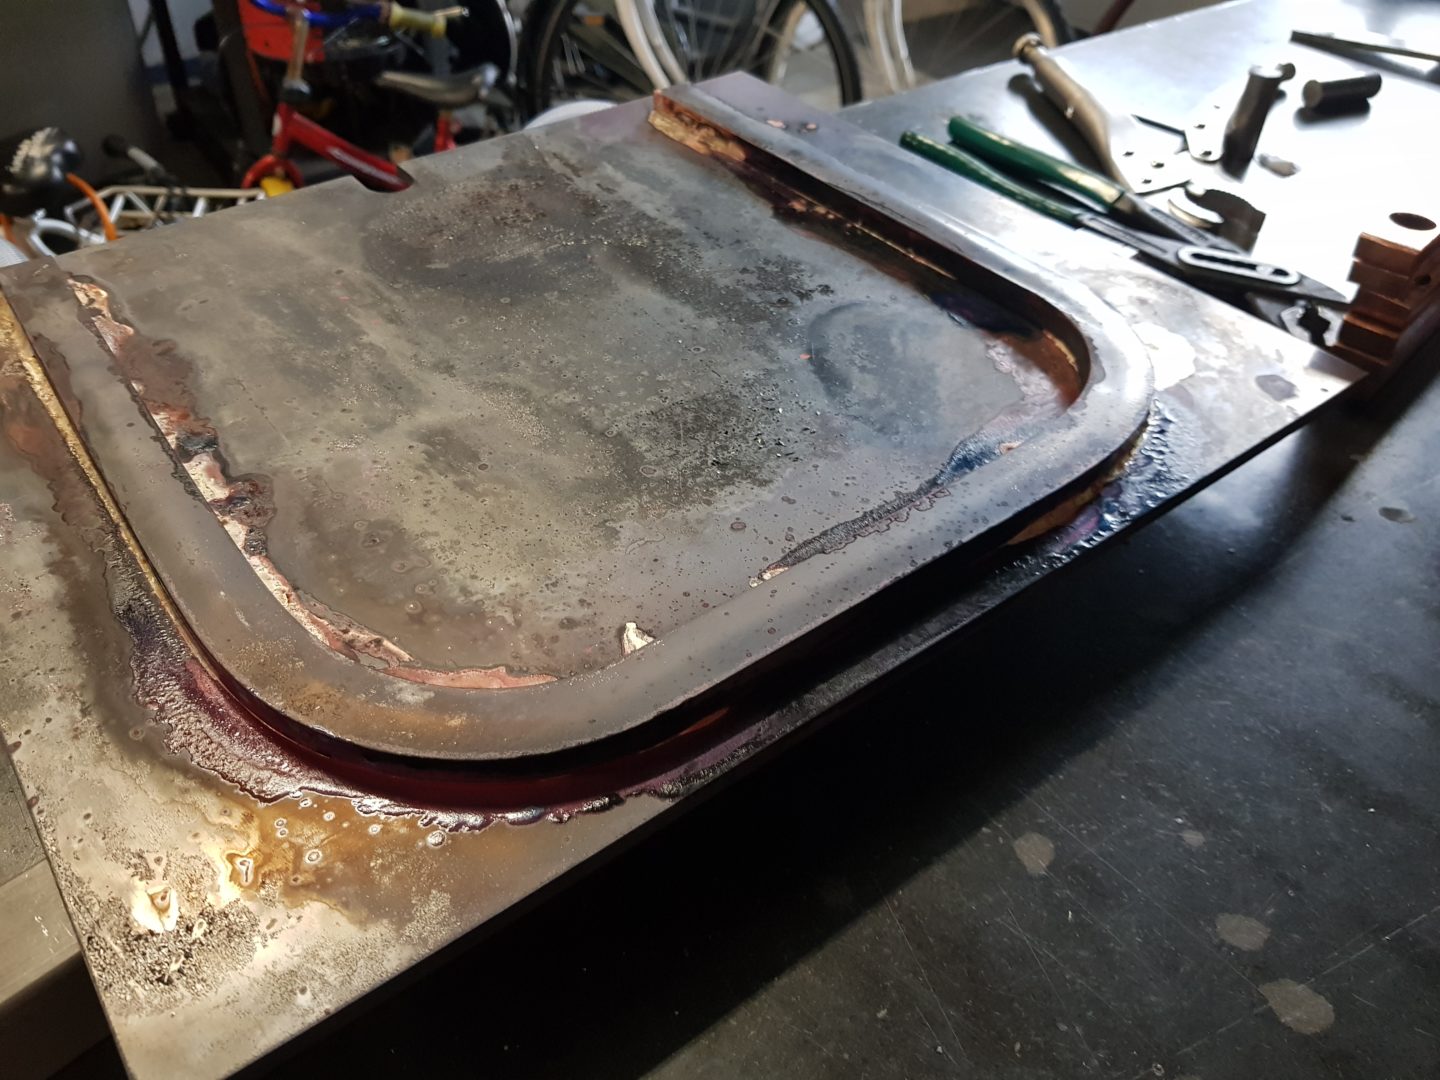
Hardsolderen Delft zonder dat het onderdeel vervormt
Maatvast blijven na het verwarmen is bij fijn werk de grootste uitdaging. Hardsolderen heeft daar een groot voordeel, maar het gaat niet vanzelf. Het vraagt om een goede voorbereiding en om de juiste manier van verwarmen.
Twee metalen die anders reageren
Veel precisieonderdelen bestaan uit twee verschillende metalen. Bij ons gaat het vooral om koper met messing, en om messing of koper met RVS. Ieder metaal reageert op zijn eigen manier op warmte, zowel in uitzetting als in geleiding. Koper is daarin extreem: het voert warmte zo’n acht keer beter af dan staal. Wij verwarmen daarom het deel dat de warmte het snelst afvoert langer voor, zodat beide delen tegelijk op temperatuur zijn. Pas dan laten wij het soldeer vloeien. Zo hecht de verbinding aan beide kanten even goed.
Pasvorm als fundament
Een goede pasvorm is de halve verbinding. Een te ruime of scheve spleet betekent dat het soldeer hier wel en daar niet doorloopt. Omdat wij zelf zagen, draaien, frezen, ruimen en boren, kunnen wij de onderdelen waar nodig passend maken voordat het solderen begint. Dat voorwerk is bij fijn werk minstens zo belangrijk als het solderen zelf.
Dunne vlakke plaat blijft een aandachtspunt
Solderen levert meestal minder vervorming op dan lassen, maar wonderen bestaan niet. Bij dunne vlakke plaat blijft kromtrekken een aandachtspunt. Daar zijn wij open over. Wij verdelen de warmte zo gelijkmatig mogelijk en houden de warmte-inbreng zo laag als het soldeer toelaat. Bij twijfel bespreken wij vooraf wat u kunt verwachten.
Een voorbeeld om het te illustreren
Stel dat u een fijn technisch onderdeel heeft waarin een dun koperen pijpje in een messing behuizing moet, en dat de positie van dat pijpje op een paar tienden van een millimeter nauwkeurig moet blijven. Bij hardsolderen Delft beginnen wij dan met de pasvorm: het pijpje moet zo in de boring passen dat de spleet binnen de marge van het zilversoldeer valt. Daarna maken wij beide delen schoon en vetvrij, brengen wij flux aan en verwarmen wij vooral de messing behuizing, omdat die meer massa heeft. Het pijpje volgt vanzelf. Zodra de flux aangeeft dat de temperatuur klopt, trekt het soldeer de naad in. Het pijpje staat daarna op dezelfde plek als ervoor.
Wanneer lassen toch beter past
Hardsolderen is niet altijd het antwoord, ook niet bij dun werk. Staal aan RVS laat zich bijvoorbeeld prima lassen. Met TIG kunnen wij RVS lassen tot een wanddikte van een halve millimeter. Een dunne wand is dus niet vanzelf een reden om te solderen. Omdat wij beide technieken in dezelfde werkplaats hebben, kijken wij per onderdeel welke methode het beste resultaat geeft, en dat advies krijgt u erbij.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Seriewerk voor hardsolderen Delft: wat een vaste klant ons leert
Hardsolderen is bij ons niet alleen enkelstuk en reparatie. Kleine series zijn net zo goed ons werk, en één vaste klant laat goed zien hoe dat in de praktijk loopt.
Vijftig warmtewisselaars per maand
Iedere maand ontvangen wij van een vaste opdrachtgever uit Limburg een zending van ongeveer vijftig kleine warmtewisselaars. Elk stuk bestaat uit een messing blokje waarin twee RVS-pijpjes worden gesoldeerd. Wij solderen ze, maken ze schoon en sturen ze daarna weer terug. Dat werk is fijn, herhalend en vraagt om een gelijke kwaliteit bij elk exemplaar. Precies het soort klus waarvoor zilversoldeer en een vaste hand samen goed werken.
Wat dat betekent voor een klant uit Delft
Als zo’n serie vanaf de andere kant van het land per post goed loopt, dan is het voor een klant uit Delft nog eenvoudiger. U kunt de onderdelen brengen en ophalen, of wij bezorgen ze in Delft. Dat scheelt verzendtijd en verpakking, en als er iets te bespreken valt, kunt u het onderdeel even naast u op tafel leggen. Bij een eerste opdracht is dat extra handig, omdat wij dan samen de eisen aan de maatvoering en de afwerking kunnen doornemen voordat de serie loopt.
Van eerste exemplaar naar serie
Stel dat u een nieuw onderdeel heeft ontworpen dat u straks in een kleine serie nodig heeft. Dan is het verstandig om eerst één of een paar exemplaren te laten solderen. Zo ziet u of de pasvorm klopt, of de naad goed bereikbaar is en of het onderdeel na het solderen nog binnen de maten valt. Komt er uit dat eerste exemplaar een verbeterpunt, dan is dat in dit stadium makkelijk aan te passen. Pas daarna volgt de serie. Voor hardsolderen Delft voorkomt die volgorde dat u met een hele partij onderdelen zit die net niet goed passen.
Gelijke kwaliteit per stuk
Bij seriewerk letten wij vooral op de herhaalbaarheid. De pasvorm moet bij elk stuk binnen dezelfde marge vallen, de onderdelen moeten op dezelfde manier worden gereinigd en de warmte moet steeds op dezelfde manier worden ingebracht. Wij solderen met de hand, dus die herhaalbaarheid zit in vakmanschap en niet in een machine. Daarom leren wij het hardsolderen bewust aan meer mensen in ons team aan, zodat het werk niet afhankelijk is van één persoon.
Samenwerken vanuit Delft: aanleveren, controleren en ophalen
Een opdracht vanuit Delft verloopt bij ons in een paar heldere stappen. Hoe beter wij vooraf weten wat u nodig heeft, hoe sneller de onderdelen in één keer goed terugkomen.
Uw aanvraag
Laat ons weten welke metalen het zijn en hoeveel stuks, stuur een gemaatvoerde tekening mee en geef aan of er een nabehandeling moet volgen. Een pdf-tekening is prima, maar een foto of schets is ook genoeg om te beginnen. Wij bellen kort terug om de details door te nemen. Voor alleen soldeerwerk ontvangt u de prijs meestal binnen een werkdag. Is er meer nodig, zoals extra onderdelen of een afwerking, dan duurt de offerte zo’n week.
Wat er vooraf uit of af moet
Niet alles aan een onderdeel verdraagt de warmte van de brander. Kunststof delen, rubbers en afdichtingen halen wij eruit of schermen wij af, en dat bespreken wij vooraf met u. Gecoat metaal is te solderen zodra de laag rond de naad is weggehaald. Verzinkt materiaal lukt niet, want het zink is bij ongeveer vierhonderd graden al weg, en dat is ver voordat wij op soldeertemperatuur zijn. Onderdelen die eerder zijn gelast, zijn geen probleem. Meld zulke details bij uw aanvraag, dan kunnen wij er bij hardsolderen Delft vanaf het begin rekening mee houden.
Controle op het resultaat
Elke verbinding controleren wij visueel. Een naad waarin het soldeer zichtbaar netjes rondom is doorgevloeid, is in de praktijk dicht. Gaat er vloeistof of gas door het onderdeel en is lekkage geen optie, dan voeren wij op verzoek een druktest uit. De openingen gaan dan dicht, het onderdeel komt onder druk en wij controleren of het lekvrij blijft. Ieder werkstuk wordt na het solderen schoongemaakt en van fluxresten ontdaan.
Ophalen in Naaldwijk of bezorgen in Delft
Normaal gesproken is het werk na drie tot vijf dagen gereed. Ophalen kan in Naaldwijk, maar wij brengen het ook naar uw adres in Delft. Heeft u haast, laat het ons dan meteen weten. Spoedwerk is vaak binnen één dag mogelijk.
Hardsolderen Delft aanvragen
Wij zijn op werkdagen van 8:00 tot 17:00 telefonisch bereikbaar op +31 6 42 96 28 78, en een tekening, schets of foto kunt u altijd mailen. Kort daarop krijgt u een prijs en een leverdatum. Heeft u een ontwerp dat nog niet vastligt, stuur het dan ook gerust, want bij fijn werk denken wij graag mee voordat de onderdelen worden gemaakt.
Veelgestelde vragen over hardsolderen Delft
Wij solderen materiaaldiktes vanaf 1 millimeter tot 40 millimeter. Kleine onderdelen zijn voor ons geen probleem, zolang de verbinding goed bereikbaar is voor de vlam. Bij fijn werk gebruiken wij bijna altijd zilversoldeer met vijfenvijftig procent zilver. Dat soldeer vloeit bij een relatief lage temperatuur, zodat er weinig warmte in het werkstuk hoeft. Het trekt bovendien fijn en capillair in nauwe naden. Denk aan het messing blokje met twee RVS-pijpjes dat wij maandelijks in serie maken. Bij dunne vlakke plaat blijft kromtrekken wel een aandachtspunt. Stuur ons een tekening, dan zeggen wij vooraf wat haalbaar is.
Temperatuur en sterkte maken het verschil. Zachtsolderen gebeurt met soldeer dat onder ongeveer vierhonderdvijftig graden vloeit. Dat zie je bij elektronica of eenvoudig leidingwerk. Bij hardsolderen ligt de temperatuur hoger, en de verbinding kan daardoor meer belasting en hitte verdragen. Wat beide methoden delen, is dat het werkstuk zelf vast blijft en alleen het soldeer smelt. Ons werk is hardsolderen, en meestal met zilversoldeer. Dat geeft een sterke en dichte naad in messing, koper en RVS. Twijfelt u welke methode past, dan kijken wij graag met u mee.
In de meeste gevallen wel, en dat is precies waarom hardsolderen bij precisiewerk zo goed werkt. Het basismateriaal smelt niet, dus het onderdeel houdt zijn vorm en zijn maten. Wel brengen wij warmte in, en metalen zetten daarbij uit. Bij twee verschillende metalen verwarmen wij het deel dat de warmte het snelst afvoert langer voor, zodat alles gelijk op temperatuur komt. Ook zorgen wij vooraf voor een goede pasvorm, zodat de onderdelen niet kunnen verschuiven. Bij dunne vlakke plaat blijft kromtrekken een aandachtspunt. Dat bespreken wij altijd eerlijk vooraf. Zo weet u wat u kunt verwachten.
De medische sector is een van de markten waarvoor wij werken. Het gaat daarbij om fijne technische onderdelen waar precisie belangrijk is. Zilversoldeer is daar vaak de juiste keuze, omdat het fijn vloeit en een zeer sterke en precieze verbinding geeft. Wel hebben wij geen specifieke certificaten voor solderen of lassen. Stelt uw toepassing eisen aan certificering of documentatie, vermeld dat dan bij uw aanvraag. Dan kunnen wij vooraf eerlijk zeggen of wij aan die eisen kunnen voldoen. Voor het soldeerwerk zelf geldt dezelfde zorgvuldige aanpak als bij elk ander onderdeel. Stuur ons gerust een tekening om het te bespreken.
Meestal wel. Vanuit Delft is onze werkplaats in Naaldwijk goed bereikbaar, en brengen is vaak de snelste route. U hoeft niets te verpakken en wij kunnen meteen samen naar het onderdeel kijken. Opsturen kan ook, en dat gebeurt dagelijks bij klanten die verder weg zitten. Komt brengen u slecht uit, dan halen wij het werk op. Na afloop kunt u het ophalen of laten bezorgen in Delft. Laat even weten wanneer u komt, dan maken wij tijd voor u vrij. De werkplaats is open op werkdagen van 8:00 tot 17:00.
Die meten wij niet met een meter, die lezen wij af aan het werkstuk. Tijdens het verwarmen verandert de flux eerst van kleur naar wit. Daarna smelt hij en wordt hij donker. Dan brengen wij een druppeltje soldeer aan op de naad. Rolt het op tot een bolletje, dan is er meer warmte nodig. Trekt het de naad in, dan klopt de temperatuur. Dat moment herkennen vraagt veel herhaling. Daarom leren wij het bewust aan meerdere mensen in ons team aan.
Flux is nodig om tijdens het verwarmen de oxiden op het metaal op te lossen, zodat het soldeer kan hechten. Na het solderen heeft de flux zijn werk gedaan. De resten die achterblijven, zijn corrosief en kunnen het metaal op termijn aantasten. Daarom maken wij het werkstuk na het solderen altijd schoon en verwijderen wij alle fluxresten. Bij fijne onderdelen letten wij daar extra op, omdat resten in een kleine naad of boring snel over het hoofd worden gezien. Aan de binnenkant van een dunne buis kunt u er later niet meer bij. Bij koper op koper gebruiken wij daarom vaak koperfosforsoldeer, waarbij geen flux nodig is. Wilt u het onderdeel daarna ook laten stralen of vernikkelen, dan regelen wij dat via partners.
Ja, dat doen wij graag, en bij fijn werk raden wij het zelfs aan. Engineering is een van onze vaste diensten. Wij kijken onder meer naar de spleet tussen de onderdelen, want voor zilversoldeer hoort die tussen 0,05 en 0,1 millimeter te liggen. Ook letten wij op de bereikbaarheid van de naad voor de vlam en op materialen in de buurt die de warmte niet verdragen. Soms maakt een kleine aanpassing in het ontwerp het solderen een stuk betrouwbaarder. Dat bespreken wij met u voordat er iets wordt gemaakt. Kunnen wij de onderdelen zelf maken, dan doen wij dat in dezelfde werkplaats. Zo houdt u alles op één adres.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
