
Home/Hardsolderen
Hardsolderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.

Hardsolderen in Naaldwijk: sterk verbinden zonder vervorming
Hardsolderen is voor ons team bij Westland Metaalbewerking dagelijks werk, en het is precies de techniek die wij inzetten als lassen niet de juiste keuze is. In onze werkplaats aan de Industriestraat in Naaldwijk verbinden wij messing, koper en combinaties van metalen die zich slecht laten lassen. Bij hardsolderen smelten de onderdelen zelf niet. Een vulmateriaal op basis van koper of zilver vloeit tussen de twee delen en vormt daar een sterke, dichte verbinding. Daardoor vervormt er niets en blijft de maatvoering precies zoals op de tekening staat. Dat klinkt eenvoudig, maar wie ooit een dunwandig messing onderdeel heeft zien kromtrekken na een lasnaad, weet hoeveel verschil dat maakt. Wij zien het vaak gebeuren: een klant komt binnen met een onderdeel dat elders gelast is en daarna niet meer past. Met hardsolderen voorkomen wij dat probleem, omdat het basismateriaal nooit vloeibaar wordt. Hardsolderen gebeurt boven de 450 graden Celsius, en dat onderscheidt het van zachtsolderen, dat bij lagere temperaturen werkt en minder sterk is. Wij werken met vlam, flux en soldeer. Wij verwarmen de verbinding tot het soldeer vanzelf de naad invloeit, capillair en rondom, zonder een druppel te veel. Die capillaire werking is de kern van goed hardsolderen: het soldeer trekt de spleet in en vult hem volledig. Met ruim twintig jaar ervaring en meer dan duizend geleverde projecten weten wij welk soldeer bij welk materiaal hoort en hoe de warmte moet worden verdeeld. Wij solderen voor bedrijven in de tuinbouw, de food, de jachtbouw en de medische sector. Ons werkgebied ligt in het Westland, Den Haag, Rotterdam en Delft, en u kunt uw werk altijd ophalen in onze werkplaats in Naaldwijk.
Wat hardsolderen oplevert voor uw onderdeel
Het voordeel van hardsolderen zit niet alleen in de sterkte van de verbinding. Omdat het basismateriaal niet smelt, blijft de structuur van het metaal grotendeels intact. Er ontstaat geen grote warmte-inbrengzone zoals bij lassen, en dus ook minder spanning in het onderdeel. De naad is na het hardsolderen strak en gelijkmatig, waardoor nabewerking vaak beperkt blijft of helemaal niet nodig is. Voor u betekent dat een onderdeel dat direct past, direct dicht is en direct kan worden ingebouwd. Bij series is dat extra waardevol, omdat elk stuk dezelfde maatvoering heeft. Wij merken dat klanten die één keer voor hardsolderen hebben gekozen, bij een volgend onderdeel meteen weer aan deze techniek denken.
Waarom hardsolderen vaak beter werkt dan lassen
De vraag die wij het vaakst krijgen is simpel: waarom kiest u voor hardsolderen en niet gewoon voor lassen? Het antwoord hangt af van het materiaal, de wanddikte en de eisen aan de maatvoering. Bij lassen smelt u het basismateriaal zelf. Dat geeft een sterke verbinding, maar het brengt ook veel warmte op één plek, en die warmte zorgt voor spanning en vervorming. Bij hardsolderen blijft het basismateriaal vast en vloeit alleen het soldeer. Daarom kiezen wij voor hardsolderen als de materialen slecht lasbaar zijn, als de onderdelen dunwandig zijn of als de verbinding maatvast en vervormingsvrij moet blijven.
Combinaties van metalen
Een groot voordeel van hardsolderen is dat u verschillende metalen met elkaar kunt verbinden. Koper aan messing, of koper aan staal: met lassen is dat lastig of soms onmogelijk, terwijl hardsolderen hier juist sterk in is. Het soldeer hecht aan beide materialen en vormt de brug tussen de twee. Wij verbinden zo combinaties die met lassen niet aan elkaar te krijgen zijn, en dat doen wij betrouwbaar.
Dunwandig werk en precisie
Denk aan een dunne koperen leiding die op een messing aansluiting moet. Met een lastoorts brandt u daar zo doorheen. Met hardsolderen verwarmen wij gecontroleerd tot het soldeer vloeit, en de leiding blijft heel. Hetzelfde geldt voor fijne technische onderdelen waar elke tiende millimeter telt. Na het hardsolderen is vaak geen nabewerking nodig, omdat er niets is kromgetrokken en de naad strak is. Dat bespaart tijd, en tijd is voor de meeste van onze klanten net zo belangrijk als de kwaliteit zelf.
Een voorbeeld uit de werkplaats
Stel dat u een messing verdeelstuk heeft waarop zes koperen leidingen moeten worden aangesloten. Bij lassen zou elke aansluiting warmte in het verdeelstuk brengen, en na de zesde naad staat het stuk vaak net niet meer recht. Bij hardsolderen verwarmen wij het verdeelstuk en de leidingen gelijkmatig en laten wij het soldeer per aansluiting de naad invloeien. Het verdeelstuk blijft vlak, de leidingen staan op hun plek en elke aansluiting is rondom gevuld. Daarna gaat het geheel in de druktest. Dit soort werk laat precies zien waarom hardsolderen bij combinaties van koper en messing zo goed werkt.
Wanneer lassen toch de betere keuze is
Wij zijn een allround metaalbewerker en doen ook TIG lassen en MIG/MAG lassen. Hardsolderen is dus geen dogma. Bij zware constructies in staal of RVS, waar de verbinding grote krachten moet opvangen, adviseren wij soms juist om te lassen. Bij twijfel kijken wij samen met u naar de tekening en geven wij eerlijk advies over de beste verbindingsmethode. Dat advies is altijd gebaseerd op uw onderdeel, niet op wat voor ons het makkelijkst is.
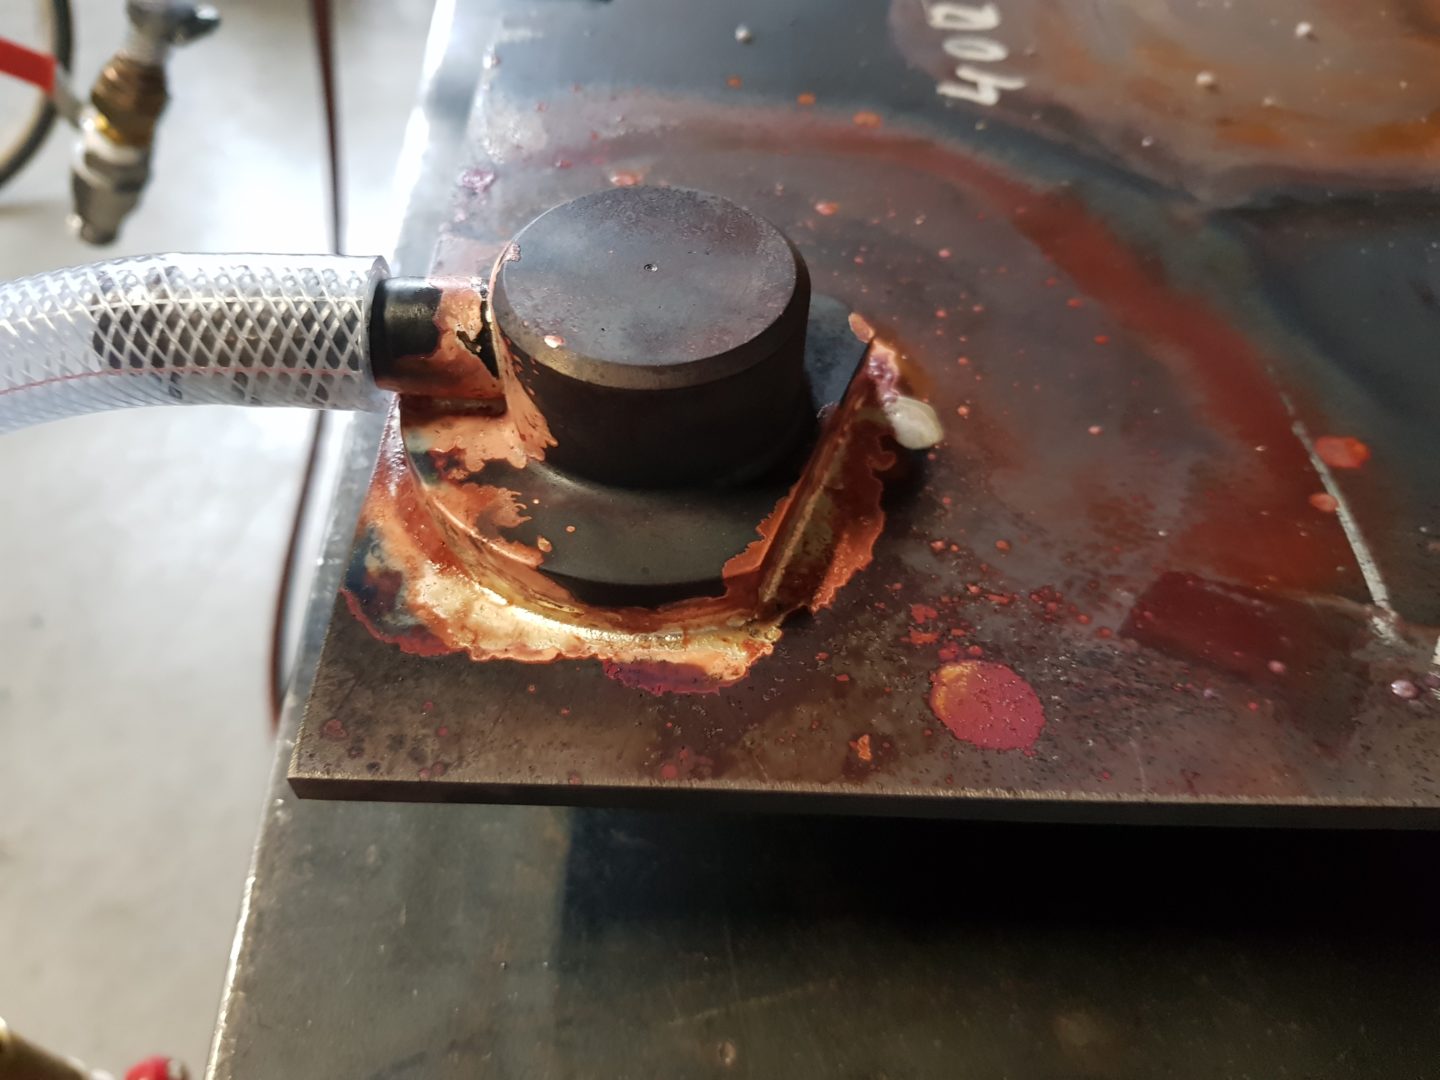
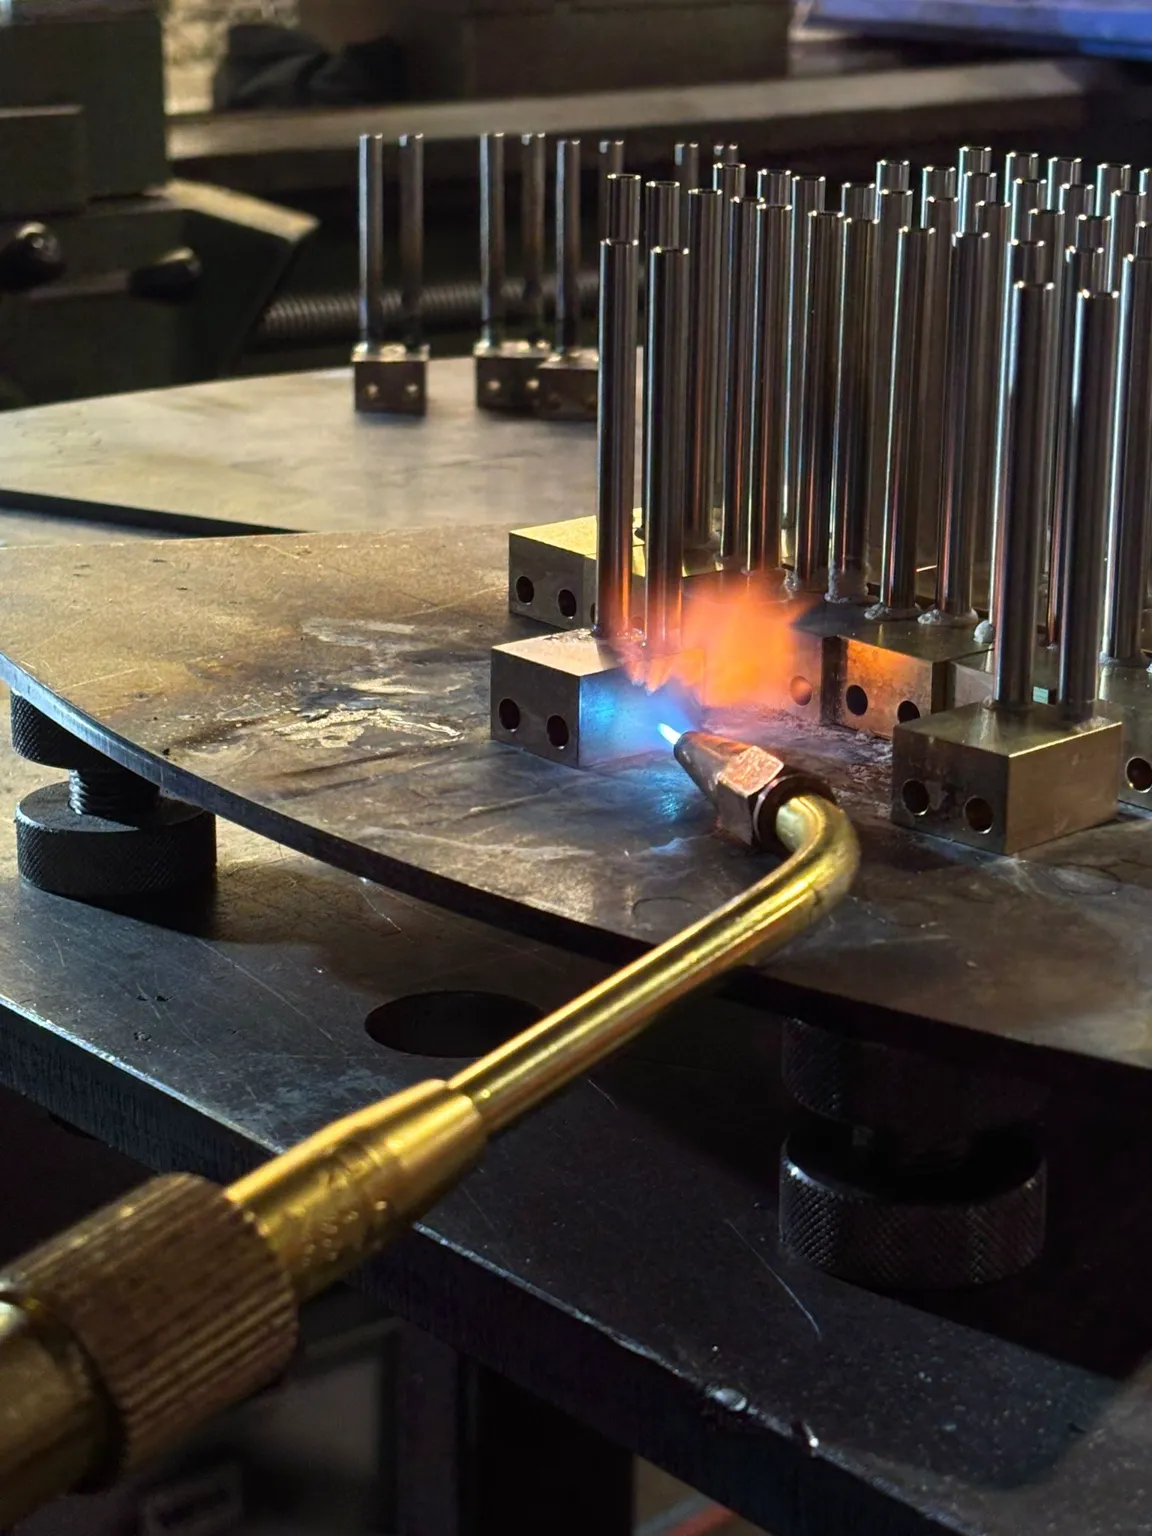
Hardsolderen van messing, koper, staal en RVS
Hardsolderen is geschikt voor een breed scala aan materialen. In onze werkplaats solderen wij vooral messing, koper, staal en RVS. Elk materiaal vraagt om een eigen aanpak, een eigen soldeer en de juiste flux. Wie dat niet goed afstemt, krijgt een verbinding die er op het oog prima uitziet maar onder druk gaat lekken.
Messing en koper
Messing en koper zijn de materialen waar hardsolderen het meest voor wordt gebruikt. Ze geleiden warmte goed, wat betekent dat u het hele werkstuk gelijkmatig moet opwarmen. Wij nemen daar de tijd voor, want een verbinding die aan één kant te koud blijft, vult niet goed. Bij koper werken wij vaak met fosforkoper, een soldeer dat bij koper op koper goed vloeit. Bij messing en bij combinaties van metalen kiezen wij meestal voor zilversoldeer of Silverflow.
Staal en RVS
Ook staal en RVS kunnen wij hardsolderen. Bij RVS is de juiste flux extra belangrijk, omdat de oxidelaag op roestvast staal het soldeer anders tegenhoudt. Met de juiste voorbereiding en de juiste flux vloeit het soldeer ook hier netjes de naad in. Hardsolderen van staal en RVS gebruiken wij vooral wanneer een onderdeel maatvast moet blijven of wanneer staal aan koper of messing moet worden verbonden.
Koper aan messing en andere combinaties
De mooiste opdrachten zijn vaak de onderdelen waar twee verschillende metalen samenkomen. Koper aan messing is daarvan het bekendste voorbeeld, maar ook koper aan staal of messing aan RVS komt bij ons op de werkbank. Elk metaal zet anders uit bij warmte en geleidt die warmte ook anders. Bij hardsolderen houden wij daar rekening mee door het dikkere of beter geleidende deel langer voor te verwarmen, zodat beide delen tegelijk op temperatuur zijn. Pas dan laten wij het soldeer vloeien. Zo ontstaat een verbinding die aan beide kanten even goed hecht en die niet scheurt als het onderdeel later warm en koud wordt.
Flux: de stille kracht achter goed hardsolderen
Flux krijgt weinig aandacht, maar zonder flux is hardsolderen onmogelijk. Tijdens het verwarmen vormt zich een oxidelaag op het metaal. Die laag zorgt ervoor dat het soldeer niet hecht en als druppels op het oppervlak blijft liggen. Flux lost die oxiden op en beschermt het metaal tijdens het verwarmen, zodat het soldeer de naad in kan vloeien. Wij kiezen de flux altijd passend bij het materiaal en het soldeer. Fluxresten horen na het hardsolderen te worden verwijderd, omdat ze anders op termijn het metaal kunnen aantasten.
Het juiste soldeer voor uw materiaal
Wij werken met zilversoldeer, Silverflow en fosforkoper. Zilversoldeer vloeit fijn en capillair, ook in nauwe naden, en geeft een zeer sterke en precieze verbinding. Het is de juiste keuze waar geleidbaarheid of een hoge hechtsterkte vereist is. Fosforkoper is ideaal voor koper op koper. Bij elke aanvraag bepalen wij welk soldeer past bij uw materiaal en uw toepassing. Zo krijgt u een hardsoldeerverbinding die niet alleen mooi is, maar ook jaren meegaat.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Zo pakken wij een hardsoldeeropdracht aan
Een goede hardsoldeerverbinding begint lang voordat de brander aangaat. Wij werken volgens een vaste werkwijze, van aanvraag tot levering, en die werkwijze is gemiddeld binnen drie tot vijf dagen afgerond.
Waarom een vaste werkwijze
Door elke opdracht op dezelfde manier aan te pakken, weet u vooraf waar u aan toe bent. U hoort op dag één al wat er kan, wat het kost en wanneer het klaar is. Voor ons team betekent het dat er geen stappen worden overgeslagen, ook niet als het druk is in de werkplaats.
Dag één: uw aanvraag
U stuurt ons een foto, een schets of een tekening. Meer is niet nodig om te beginnen. Wij bellen kort terug om de materialen, de aantallen en de levertijd door te nemen. In dat gesprek vragen wij ook naar de toepassing, want een onderdeel voor een koelinstallatie stelt andere eisen dan een onderdeel voor een jacht of een machine in de foodsector.
Dag één tot twee: voorbereiden
Daarna gaan wij de onderdelen voorbereiden. Wij zagen, draaien of buigen ze op maat, maken de naden schoon en zorgen dat alles passend is. Een goede pasvorm is de halve verbinding. Als de spleet tussen twee delen te groot of te ongelijk is, kan het soldeer niet capillair de naad intrekken. Omdat wij zelf zagen, draaien, frezen en buigen, hoeven wij niets uit te besteden en houden wij de kwaliteit in eigen hand.
Dag twee tot drie: hardsolderen
Dan het hardsolderen zelf. Wij brengen de flux aan, verwarmen de verbinding en laten het soldeer vloeien. Rondom en capillair, met het juiste soldeer voor uw materiaal. Hier komt ervaring om de hoek kijken: de kleur van het metaal en de manier waarop de flux reageert vertellen een vakman precies wanneer het moment daar is.
Dag drie tot vijf: druktest en levering
Drukhoudende delen testen wij op lekkage voordat ze de deur uitgaan. Waar nodig slijpen en polijsten wij de verbinding na. Daarna kunt u het werk ophalen in onze werkplaats in Naaldwijk, of wij bezorgen het in de regio Westland, Den Haag, Rotterdam en Delft.
Hardsolderen met een druktest: zeker weten dat het dicht is
Hardsolderen is bij ons nooit klaar zonder controle. Een verbinding kan er aan de buitenkant perfect uitzien en toch een klein kanaaltje hebben waar later vloeistof of gas doorheen lekt. Daarom kunnen wij het werk na het hardsolderen onder druk zetten en op lekkage controleren. Bij warmtewisselaars, leidingwerk en andere delen waar vloeistof of gas doorheen gaat, doppen wij het onderdeel af, zetten er druk op en kijken of er iets ontsnapt. Geef bij uw aanvraag aan dat u een druktest wilt, dan weet u zeker dat het dicht is voordat het bij u de lijn ingaat.
Warmtewisselaars, koelers en condensors
Een groot deel van ons hardsoldeerwerk bestaat uit reparatie en nieuwbouw van warmtewisselaars in koper en messing. Lekkende lamellen, pijpplaten en aansluitingen solderen wij dicht. Juist bij dit soort werk is de druktest onmisbaar, omdat een warmtewisselaar vaak op een plek zit waar een lekkage veel schade of stilstand veroorzaakt. Een gerepareerde koeler die na een week opnieuw lekt, kost meer dan alleen de reparatie.
Hardsolderen voor tuinbouw, food, jachtbouw en medisch
Onze klanten komen uit heel verschillende sectoren, en elke sector stelt eigen eisen aan hardsolderen. In de tuinbouw gaat het vaak om leidingwerk en warmtewisselaars die het hele jaar betrouwbaar moeten draaien. In de food zijn schone, gladde verbindingen belangrijk. In de jachtbouw draait het vaak om messing en koper die aan boord in een vochtige omgeving moeten blijven presteren. In de medische sector draait het om precisie en fijne onderdelen. Omdat wij al ruim twintig jaar voor deze markten werken, weten wij welke eisen er spelen en houden wij daar bij het hardsolderen rekening mee.
Meedenken en doorpakken
Klanten vertellen ons regelmatig dat ze vooral het meedenken waarderen. Mike en zijn team denken mee in het ontwerp, komen afspraken na en draaien hun hand niet om voor een avond doorwerken als het moet. Een klant schreef in een review dat hij met een spoedklus direct langs kon komen en mooi werk kreeg voor een meer dan schappelijke prijs. Dat is hoe wij hardsolderen benaderen: vakmanschap, maar ook gewoon bereikbaar zijn als het snel moet.
Hardsolderen aanvragen
Wilt u weten of hardsolderen de juiste oplossing is voor uw onderdeel? Stuur ons een foto, een schets of een tekening. U krijgt snel antwoord met een prijs en een levertijd. Wij zijn bereikbaar van maandag tot en met vrijdag van 8:00 tot 17:00, en u kunt altijd even binnenlopen in onze werkplaats in Naaldwijk.
Veelgestelde vragen over hardsolderen
Hardsolderen is een verbindingstechniek waarbij een vulmateriaal tussen twee onderdelen vloeit en daar uithardt. Het vulmateriaal is gebaseerd op koper of zilver. De onderdelen zelf smelten daarbij niet, en dat is het grote verschil met lassen. Wij verwarmen de verbinding met een vlam tot het soldeer vanzelf de naad invloeit. Flux zorgt ervoor dat het soldeer goed hecht en dat het metaal schoon blijft tijdens het verwarmen. Het soldeer trekt capillair de spleet in en vult die rondom. Het resultaat is een sterke en dichte verbinding zonder vervorming. Daarom is hardsolderen ideaal voor messing, koper en combinaties van metalen.
Zilversolderen is eigenlijk een vorm van hardsolderen, maar dan met zilver als vulmateriaal. Bij hardsolderen in het algemeen gebruiken wij een vulmateriaal op basis van koper of een andere legering. Zilversoldeer vloeit bij een lagere temperatuur dan veel andere hardsoldeersoorten. Het vloeit bovendien heel fijn en capillair, ook in nauwe naden. Dat maakt zilversolderen geschikt voor precisiewerk en fijne technische onderdelen. Het geeft een zeer sterke verbinding en is ideaal waar geleidbaarheid belangrijk is. Wij werken onder meer met zilversoldeer en Silverflow. Welke variant het beste past, bepalen wij per opdracht op basis van uw materiaal en toepassing.
Hardsolderen is vooral geschikt voor messing, koper, staal en RVS. Ook combinaties van verschillende metalen die met lassen niet aan elkaar te krijgen zijn, verbinden wij zo betrouwbaar. Denk aan koper aan messing of koper aan staal. Elk materiaal vraagt wel om een eigen aanpak. Bij koper op koper werken wij vaak met fosforkoper. Bij messing en combinaties kiezen wij meestal voor zilversoldeer. Bij RVS is de juiste flux extra belangrijk vanwege de oxidelaag. Wij stemmen soldeer en flux altijd af op uw onderdeel.
Hardsolderen is de betere keuze als de materialen slecht lasbaar zijn. Ook bij dunwandige onderdelen kiezen wij vaak voor hardsolderen, omdat lassen daar snel doorbrandt of vervormt. Moet de verbinding maatvast en vervormingsvrij blijven, dan is hardsolderen meestal de beste optie. Het basismateriaal smelt niet, dus de maatvoering blijft zoals getekend. Bij zware constructies die grote krachten moeten opvangen, kan lassen juist beter zijn. Omdat wij zowel solderen als lassen, adviseren wij zonder voorkeur. Bij twijfel kijken wij samen met u naar de tekening. Zo kiest u de methode die echt bij uw onderdeel past.
Een gemiddelde opdracht doorloopt bij ons vijf stappen in drie tot vijf dagen. Op dag één neemt u contact op en bellen wij terug om materialen, aantallen en levertijd door te nemen. Op dag één tot twee bereiden wij de onderdelen voor en maken wij ze passend. Op dag twee tot drie gaan wij hardsolderen. Op dag drie testen wij drukhoudende delen op lekkage en werken wij de verbinding waar nodig na. Tussen dag drie en vijf kunt u het werk ophalen of bezorgen wij het in de regio. Heeft u haast, laat het ons dan direct weten. Bij een spoedklus kijken wij wat er mogelijk is.
Ja, drukhoudende delen kunnen wij testen voordat ze de deur uitgaan. Na het hardsolderen doppen wij het onderdeel af, zetten er druk op en controleren op lekkage. Dat doen wij onder meer bij warmtewisselaars, leidingwerk en andere onderdelen die druk moeten houden. Een verbinding kan er van buiten goed uitzien en toch een klein lek hebben. Met de druktest sluiten wij dat uit. Zo weet u zeker dat het werk dicht is voordat het bij u de lijn ingaat. Waar nodig slijpen en polijsten wij de verbinding daarna na. U krijgt dus een onderdeel dat direct inzetbaar is.
Een foto, een schets of een tekening is genoeg om te beginnen. Wij bekijken uw aanvraag en bellen kort terug. In dat gesprek nemen wij de materialen, de aantallen en de gewenste levertijd door. Ook vragen wij naar de toepassing, zodat wij het juiste soldeer en de juiste aanpak kunnen kiezen. U krijgt daarna snel antwoord met een prijs en een levertijd. U kunt ons bellen op +31 6 42 96 28 78 of een e-mail sturen. Wij zijn bereikbaar van maandag tot en met vrijdag van 8:00 tot 17:00. U bent ook welkom in onze werkplaats aan de Industriestraat 6G in Naaldwijk.
Onze werkplaats staat in Naaldwijk, midden in het Westland. Daar voeren wij al het hardsoldeerwerk uit. U kunt uw onderdelen zelf brengen en ophalen in de werkplaats. Wij bezorgen ook in de regio Westland, Den Haag, Rotterdam en Delft. Wij werken voor bedrijven in onder meer de tuinbouw, de food, de jachtbouw en de medische sector. Ook voor een enkel onderdeel kunt u bij ons terecht. Bel of mail gerust als u twijfelt of uw locatie binnen ons bezorggebied valt. Dan zoeken wij samen naar een praktische oplossing.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
