
Home/Silverflow Solderen
Silverflow Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.

Silverflow solderen bij Westland Metaalbewerking: wat de naam wel en niet zegt
Silverflow solderen hoort bij ons tot het zilversolderen, een van de vier specialismen van onze werkplaats in Naaldwijk, en het is een onderwerp waarover wij regelmatig gebeld worden. Vaak gaat het om iemand die de naam op een tekening, in een onderhoudsmap of bij een leverancier heeft zien staan en wil weten of wij daarmee uit de voeten kunnen. Het korte antwoord is ja. Het langere antwoord is interessanter, want een naam op een staaf vertelt maar een deel van het verhaal. Bij ons valt Silverflow onder het zilverhoudende soldeer, en wij verwerken het met de hand met een brander op propaan en zuurstof, op dezelfde zorgvuldige manier als ons andere zilversoldeer. De precieze samenstelling, het zilvergehalte en het smelttraject van een bepaald type staan op het productblad van de fabrikant. Die waarden gaan wij hier niet uit ons hoofd opsommen, omdat een verkeerd overgenomen getal meer kwaad doet dan goed. Wat wij wel kunnen vertellen, is hoe wij een zilverhoudend soldeer als Silverflow inzetten, waar het past, waar niet, en wat u na afloop terugkrijgt. Dat doen wij vanuit ruim twintig jaar metaalbewerking, meer dan duizend afgeleverde projecten en ongeveer acht jaar waarin hardsolderen een vast onderdeel van ons werk is.
Waarom de naam op de staaf niet het belangrijkste is
Voor een goede verbinding telt minder welke naam er op de verpakking staat dan de vraag of het soldeer past bij de materialen, de spleet en de toepassing. Bij zilverhoudend soldeer in het algemeen bestaan veel legeringen naast elkaar, met een ander zilvergehalte en daardoor een ander smelttraject en een ander vloeigedrag. Daarom beginnen wij bij elke opdracht bij uw onderdeel en pas daarna bij het soldeer. Staat Silverflow in uw specificatie, dan leggen wij het productblad naast de tekening en kijken wij of dat type aansluit op wat er verbonden moet worden. Klopt dat, dan gaan wij ermee aan de slag. Twijfelen wij, dan bellen wij u eerst.
Voor wie wij met Silverflow solderen
De vragen over Silverflow solderen komen uit alle markten waarvoor wij werken, van tuinbouw en food tot jachtbouw en medisch. Denk bijvoorbeeld aan een werkvoorbereider in de tuinbouw die een verdeler voor een watersysteem laat maken, een machinebouwer in de food die een koperen leiding op een RVS-flens wil hebben, een jachtbouwer met een messing beslagdeel of een technicus uit de medische sector met een klein, nauwkeurig onderdeel. Voor al die opdrachtgevers geldt dat het soldeer maar één schakel is. De pasvorm, de flux, de warmte en de controle achteraf bepalen samen of de verbinding houdt. Daarom vertellen wij op deze pagina vooral hoe wij werken, en minder wat er op een etiket staat.
Waar Silverflow solderen bij ons in past
Zilverhoudend soldeer zetten wij in waar andere soldeersoorten tekortschieten, en voor Silverflow solderen is dat niet anders. Voordat de brander aangaat, stellen wij steeds dezelfde vier vragen. De antwoorden bepalen samen of zilverhoudend soldeer de juiste keuze is, welke flux erbij hoort en hoe wij het werkstuk gaan verwarmen.
Vraag één: welke metalen komen samen?
De eerste vraag sluit al veel uit of juist in. Komen er twee verschillende metalen samen, zoals messing met koper, messing met RVS, koper met RVS of brons met een van die drie, dan is zilverhoudend soldeer vrijwel altijd onze keuze. Geen van beide delen hoeft te smelten, dus het verschil in smeltpunt speelt nauwelijks een rol. Het soldeer hecht aan beide kanten en slaat de brug. Gaat het om zuiver koper op koper, dan is fosforkoper vaak handiger, omdat dat op koper zonder flux werkt. Aluminium vraagt een eigen soldeer met een eigen flux, en verzinkt materiaal solderen wij niet, omdat het zink al smelt lang voordat het soldeer vloeit.
Vraag twee: hoe dun en hoe maatvast is het onderdeel?
Zilverhoudend soldeer vloeit lager dan de andere hardsoldeerfamilies, en die lagere temperatuur is goud waard bij dunwandig werk en bij onderdelen die precies op maat moeten blijven. Hoe minder warmte erin gaat, hoe minder kans op kromtrekken. Bij messing komt daar nog bij dat het zink in de legering bij hogere temperatuur gaat verdampen, wat een poreus en verkleurd oppervlak oplevert. Met Silverflow solderen of met ons standaard zilversoldeer houden wij daar ruim afstand van.
Vraag drie: welke belasting komt erop?
Een onderdeel dat trilt, dat telkens opwarmt en weer afkoelt of dat wisselend belast wordt, heeft een naad nodig die meegeeft zonder te scheuren. Zilverhoudende legeringen harden niet bros uit maar houden enige rek, en dat maakt Silverflow solderen geschikt voor leidingwerk, voor machineonderdelen en voor warmtewisselaars waar vloeistof of gas doorheen stroomt.
Vraag vier: hoe warm wordt het in gebruik?
De laatste vraag wordt vaak vergeten. Soldeer wordt bij hoge temperaturen eerder zacht dan een lasnaad, dus een verbinding die in bedrijf flink warm wordt, levert sterkte in. Draait uw onderdeel straks heet, of moet het grote krachten opvangen in zwaar staal, dan adviseren wij soms TIG of MIG/MAG lassen in plaats van solderen. Omdat wij beide in huis hebben, kiezen wij zonder voorkeur.
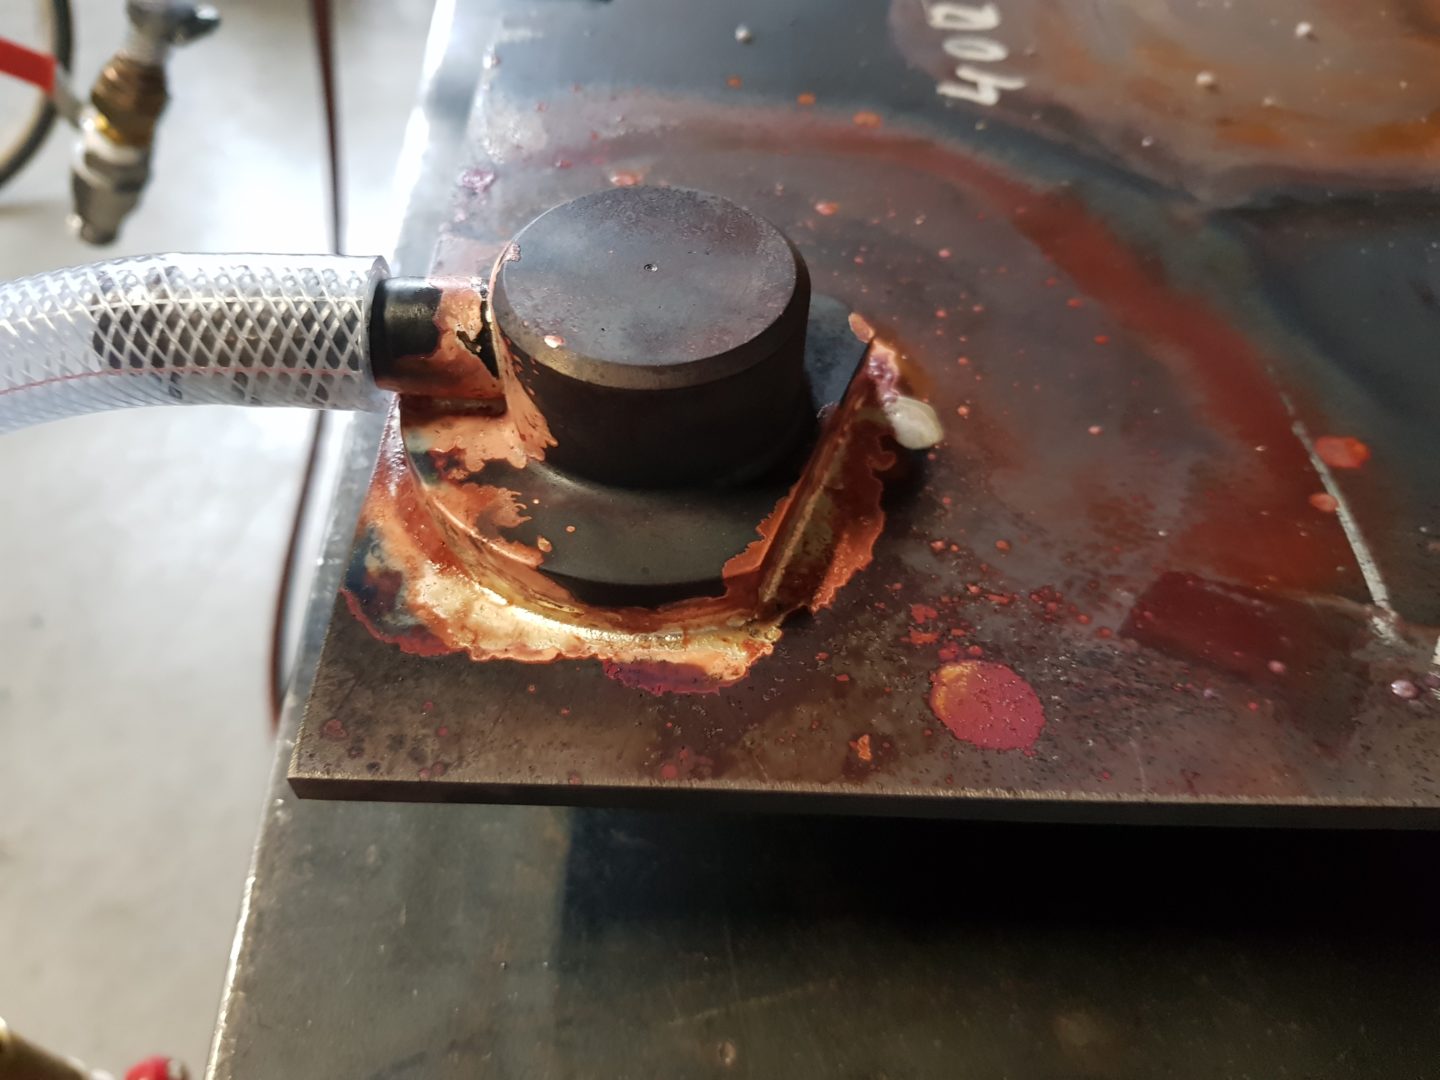
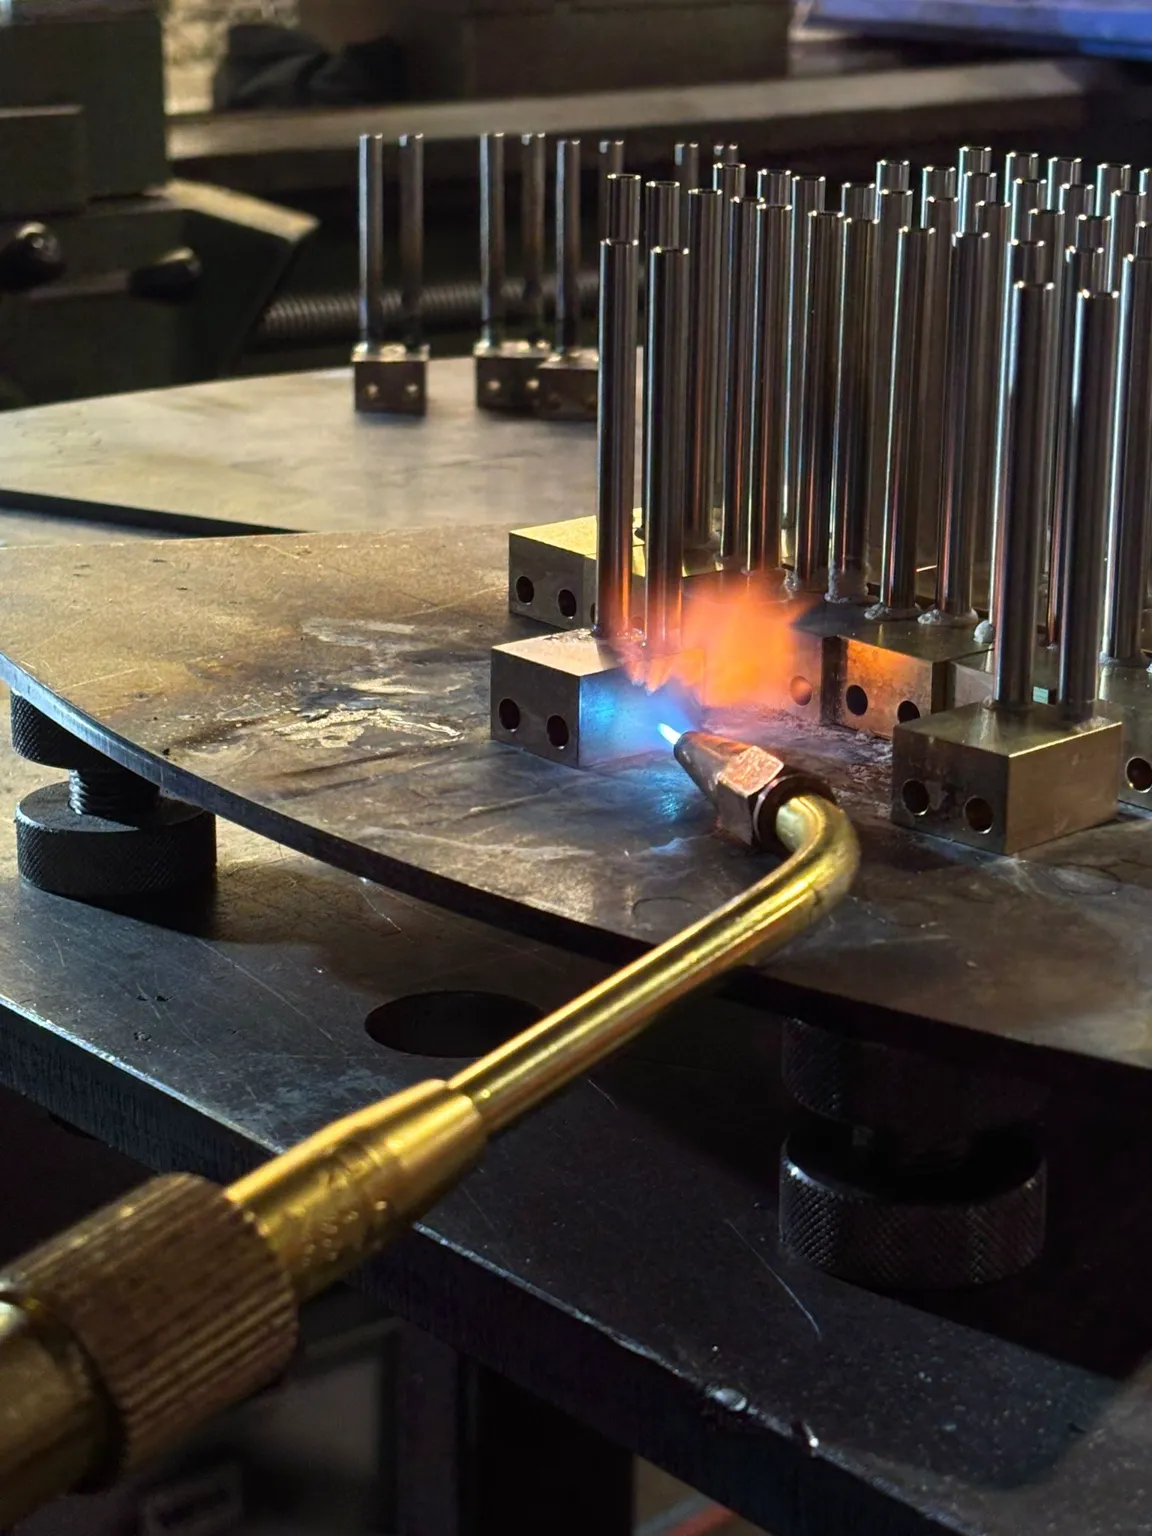
Silverflow solderen in de praktijk: van pasvorm tot naad
Hoe Silverflow solderen in onze werkplaats verloopt, laat zich het best uitleggen aan de hand van een voorbeeld. Stel dat u ons een messing verdeelstuk stuurt waarop drie koperen aansluitingen moeten komen, en dat er op de tekening Silverflow staat. Dan gebeurt er het volgende.
Eerst de pasvorm
Voordat er ook maar een staaf in de buurt komt, kijken wij naar de aansluitingen. Steken de koperen pijpen ver genoeg in het messing, en is de spleet rondom nauw en gelijkmatig? Zilverhoudend soldeer trekt door capillaire werking de spleet in, en dat lukt alleen als die spleet binnen de waarde blijft die de fabrikant opgeeft. Voor ons standaard zilversoldeer is dat 0,05 tot 0,1 millimeter, en bij een ander type houden wij het productblad aan. Klopt de pasvorm niet, dan draaien of frezen wij de delen eerst op maat. Dat doen wij in dezelfde werkplaats, dus zonder omweg.
Dan schoon en flux
Daarna maken wij alle vlakken schoon en vetvrij. Olie, vet of oude aanslag houden het soldeer tegen, en flux lost dat soort vuil niet op. Vervolgens brengen wij flux aan op beide te verbinden oppervlakken, op de pijp en in de boring van het verdeelstuk. Zit de flux maar aan één kant, dan stokt het soldeer halverwege.
Verwarmen met gevoel
Het messing verdeelstuk heeft meer massa dan de koperen pijpen, en koper voert warmte bovendien snel af. Wij richten de vlam daarom eerst op het zwaarste deel en brengen het geheel gelijkmatig op temperatuur. De flux vertelt ons hoe ver wij zijn. Eerst droogt hij wit op, daarna smelt hij tot een heldere laag en vervolgens kleurt hij donker. Dan leggen wij een klein beetje soldeer op de naad, en daar begint het eigenlijke Silverflow solderen. Blijft dat liggen als een kraaltje, dan wachten wij. Zakt het weg in de spleet, dan voeren wij de staaf rondom aan tot de naad gevuld is, en stoppen wij. Een temperatuurmeter komt er niet aan te pas, het is ervaring en kijken.
Elke aansluiting op dezelfde manier
Bij drie aansluitingen op één verdeelstuk moet elke naad dezelfde aandacht krijgen. Wij letten erop dat een al gesoldeerde aansluiting niet opnieuw zo warm wordt dat het soldeer daar gaat verlopen. Omdat er bij solderen geen basismateriaal smelt, blijft het verdeelstuk vlak en staan de pijpen na afloop nog precies waar ze moeten staan.
Silverflow solderen in een serie
Bij een serie verandert het werk een beetje van karakter. Stel dat u niet één verdeelstuk heeft, maar veertig gelijke stuks waarbij Silverflow solderen op de tekening staat. Na de eerste paar exemplaren kennen wij het gedrag van het werkstuk: hoe snel het messing op temperatuur komt, hoeveel voorsprong het zware deel nodig heeft en hoeveel soldeer een naad precies vraagt. Vanaf dat moment loopt het werk gelijkmatig en wordt elke verbinding op dezelfde manier gemaakt. Een constante pasvorm van de aangeleverde of door ons gemaakte delen is daarbij het halve werk. Zo blijft het verbruik van soldeer beheersbaar en ziet elke naad in de serie er hetzelfde uit.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Silverflow op uw tekening of in uw specificatie
Een deel van onze opdrachtgevers zijn engineers en werkvoorbereiders die met een vaste specificatie werken. Staat Silverflow op de tekening, dan respecteren wij dat. Wel vragen wij door naar de reden, want die zegt ons iets over wat er van de verbinding verwacht wordt. Gaat het om een bestaande norm binnen uw bedrijf, om ervaring met eerdere series of om een eis van een eindklant? Met dat antwoord kunnen wij beter beoordelen of het voorgeschreven type past bij de materialen en de spleet.
Past het voorgeschreven type naar ons idee niet goed bij de metalen die samenkomen, dan leggen wij u dat voor, samen met een alternatief. U beslist, niet wij, en wij wisselen nooit op eigen houtje van soldeer. Een soldeer dat afwijkt van wat wij standaard gebruiken, kan wel doorwerken in prijs en levertijd, en dat hoort u dan vooraf.
Eigen staven aanleveren
Soms vraagt een klant of wij zijn eigen staven Silverflow willen gebruiken. In principe werken wij het liefst met ons eigen soldeer, omdat wij precies weten hoe dat zich aan de brander gedraagt en onze inschatting op gevoel daarop is afgestemd. Heeft u een goede reden voor een bepaald soldeer, meld het dan in de aanvraag, dan bespreken wij samen wat haalbaar is. Een belofte vooraf dat elk aangeleverd soldeer bruikbaar is, doen wij niet.
Geen specificatie? Dan kiezen wij
Staat er niets op de tekening, dan kiezen wij zelf het soldeer dat past bij uw onderdeel. In de meeste gevallen wordt dat ons standaard zilversoldeer met vijfenvijftig procent zilver of, bij zuiver koperwerk, fosforkoper. Voor u telt uiteindelijk het resultaat: een dichte, sterke verbinding zonder vervorming. Wij leggen altijd uit welke keuze wij maken en waarom.
Het omgekeerde komt ook voor: een klant vraagt om Silverflow solderen omdat hij die naam kent, terwijl het onderdeel van zuiver koper is en fosforkoper eenvoudiger en voordeliger zou zijn. Dan leggen wij die afweging voor en beslist u. Wij willen niet dat u betaalt voor zilver dat uw toepassing niet nodig heeft, en evenmin dat u een soldeer krijgt dat bij uw materialen niet past. Dat eerlijke gesprek vooraf hoort voor ons gewoon bij Silverflow solderen.
Na het Silverflow solderen: reinigen, controleren en leveren
Een naad is bij ons niet klaar op het moment dat het soldeer gestold is. Na het Silverflow solderen verwijderen wij eerst alle fluxresten, ook als het onderdeel later uit het zicht verdwijnt. Die worden na afkoelen hard en glasachtig, trekken vocht aan en kunnen het metaal op den duur aantasten. Bij onderdelen waar vloeistof of gas doorheen gaat, wilt u bovendien geen losse schilfers die later in het systeem terechtkomen.
Daarna beoordelen wij de naad. Het soldeer moet aan beide kanten van de overlapping zichtbaar zijn doorgelopen. Zien wij het aan één zijde niet terug, dan zoeken wij de oorzaak in een koude plek of een te wijde opening en lossen wij dat op voordat het onderdeel de deur uitgaat. Gaat het om een drukhoudend onderdeel, zoals een warmtewisselaar of een stuk leidingwerk, dan sluiten wij de openingen af, zetten wij het onder druk en kijken wij of het nergens lekt. Wilt u die druktest, geef dat dan vooraf aan. Waar nodig slijpen of polijsten wij de naad daarna na.
Van aanvraag tot levering
Reken voor een gewone opdracht op drie tot vijf werkdagen. De eerste dag draait om uw aanvraag en een kort telefoongesprek over materiaal, aantal en planning. Daarna volgen het passend maken en schoonmaken, vervolgens het solderen zelf en tot slot de controle, eventueel met druktest. Het eindresultaat ligt klaar in Naaldwijk, of wij brengen het naar u in het Westland, Den Haag, Rotterdam of Delft. Rick Buddingh schreef in zijn review dat hij met een spoedklus direct kon langskomen, en ook bij Silverflow solderen kijken wij bij haast wat er mogelijk is. Jesse Olsthoorn noemde ons vakkundig en nauwkeurig, of het nu om complexe constructies gaat of om eenvoudige onderdelen, en die nauwkeurigheid begint bij Silverflow solderen al bij de eerste meting van de spleet.
Contact
Wilt u weten of Silverflow solderen de juiste keuze is voor uw onderdeel? Neem contact op via +31 6 42 96 28 78 op werkdagen tussen 8:00 en 17:00, of mail een foto, schets of tekening. Binnen korte tijd weet u waar u aan toe bent qua prijs en levertijd.
Veelgestelde vragen over Silverflow solderen
Silverflow solderen is een vorm van hardsolderen waarbij wij een zilverhoudend soldeer gebruiken. Het basismateriaal blijft vast en alleen het soldeer wordt vloeibaar. Dat vloeibare soldeer wordt als het ware de smalle opening tussen de onderdelen in gezogen. Na het afkoelen ligt er een dunne laag legering die beide delen over de volle overlapping verbindt. Om die hechting mogelijk te maken, brengen wij vooraf flux aan. Omdat er aan uw onderdeel niets smelt, trekt het niet krom. Welke temperatuur en spleet bij een bepaald type horen, haalt u uit het productblad van de fabrikant. Daar stemmen wij onze aanpak op af.
Beide vallen bij ons onder het zilverhoudende hardsoldeer. Binnen die groep bestaan veel legeringen met een verschillend zilvergehalte. Dat gehalte bepaalt onder meer bij welke temperatuur het soldeer vloeit en hoe dun het uitloopt. Welke waarden bij een bepaald type Silverflow horen, leest u op het productblad. Ons standaard zilversoldeer bevat vijfenvijftig procent zilver. Voor u telt vooral of het soldeer past bij uw materialen en uw toepassing. Die afweging maken wij per opdracht. Wij leggen altijd uit waarom wij voor een bepaald soldeer kiezen.
Zilverhoudend soldeer zetten wij in op koper, messing, brons, staal en RVS. Het meest waardevol is het wanneer twee van die metalen samenkomen. Een messing huis met een RVS-pijp of een koperen leiding op een stalen beugel zijn daar voorbeelden van. Voor RVS kiezen wij een zwaardere flux, omdat de oxidehuid daarvan lastiger te verwijderen is. Gaat het om zuiver koper op koper, dan stellen wij vaak fosforkoper voor. Aluminium solderen wij niet met dit soldeer, omdat het een eigen soldeer en flux vereist. Ook verzinkt staal valt af, want de zinklaag smelt al lang voordat het soldeer vloeit. Weet u niet zeker welk metaal u heeft, dan kijken wij graag mee aan de hand van een foto.
Ja, bij zilverhoudend soldeer werken wij met flux. Tijdens het verwarmen ontstaat op elk metaal een oxidelaag waarop soldeer niet hecht. Flux lost die laag op en houdt het oppervlak schoon tot het soldeer vloeit. Wij kiezen de flux passend bij het materiaal, want RVS vraagt om een zwaardere flux dan koper of messing. De flux brengen wij aan op beide vlakken van de verbinding. Tijdens het verwarmen gebruiken wij de flux ook om de temperatuur af te lezen. Na het solderen verwijderen wij alle resten volledig. Die zijn namelijk corrosief en horen niet op een afgewerkt onderdeel.
Ja, zet het gewoon op de tekening of noem het in uw aanvraag. Wij vragen wel waarom juist dit soldeer gewenst is. Het antwoord vertelt ons namelijk wat de verbinding straks moet kunnen. Daarna leggen wij het productblad naast uw materialen en de pasvorm. Zien wij een probleem, dan hoort u dat met een voorstel voor een alternatief. Op eigen houtje wisselen van soldeer doen wij nooit. Een voorgeschreven type kan wel doorwerken in prijs of levertijd. Ook dat bespreken wij vooraf, zodat de offerte klopt.
In principe werken wij het liefst met ons eigen soldeer. Wij weten precies hoe dat zich aan de brander gedraagt, en onze temperatuurinschatting is daarop afgestemd. Heeft u een goede reden om uw eigen staven te laten gebruiken, vermeld dat dan in de aanvraag. Dan bekijken wij samen of dat haalbaar is. Wij beloven niet vooraf dat elk aangeleverd soldeer bruikbaar is. De materialen en de spleet moeten er namelijk ook bij passen. Lever bij voorkeur het productblad mee. Zo kunnen wij snel beoordelen wat er mogelijk is.
Eerst verwijderen wij de fluxresten, omdat een fluxkorst het zicht op de naad wegneemt. Daarna kijken wij aan weerszijden van de verbinding of het soldeer er zichtbaar doorheen is gekomen. Een netjes doorgevloeide naad is dicht. Ontbreekt het soldeer aan één zijde, dan was het metaal daar niet warm genoeg of zat er te veel ruimte tussen de delen. Ook letten wij op verkleuring, omdat oververhitting sporen nalaat. Bij drukhoudende onderdelen kunnen wij een druktest doen door het onderdeel af te doppen en er druk op te zetten. Daarna controleren wij of er ergens iets ontsnapt. Wilt u die test, geef dat dan vooraf aan.
Begin met een foto, een schets of een tekening van het onderdeel. Zet erbij welke metalen het zijn, om hoeveel stuks het gaat en of Silverflow als soldeer is voorgeschreven. Na ontvangst nemen wij telefonisch contact op om de details door te spreken. Kort daarna hoort u wat het kost en wanneer het klaar is. Liever direct bellen kan ook, via +31 6 42 96 28 78. Op werkdagen zijn wij tussen 8:00 en 17:00 bereikbaar. Het gesoldeerde werk ligt voor u klaar in Naaldwijk. Wilt u het liever laten brengen, dan bezorgen wij in het Westland, Den Haag, Rotterdam en Delft.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
