
Home/Solderen Of Lassen
Solderen Of Lassen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Solderen of lassen: de vraag die wij bij elke tekening stellen
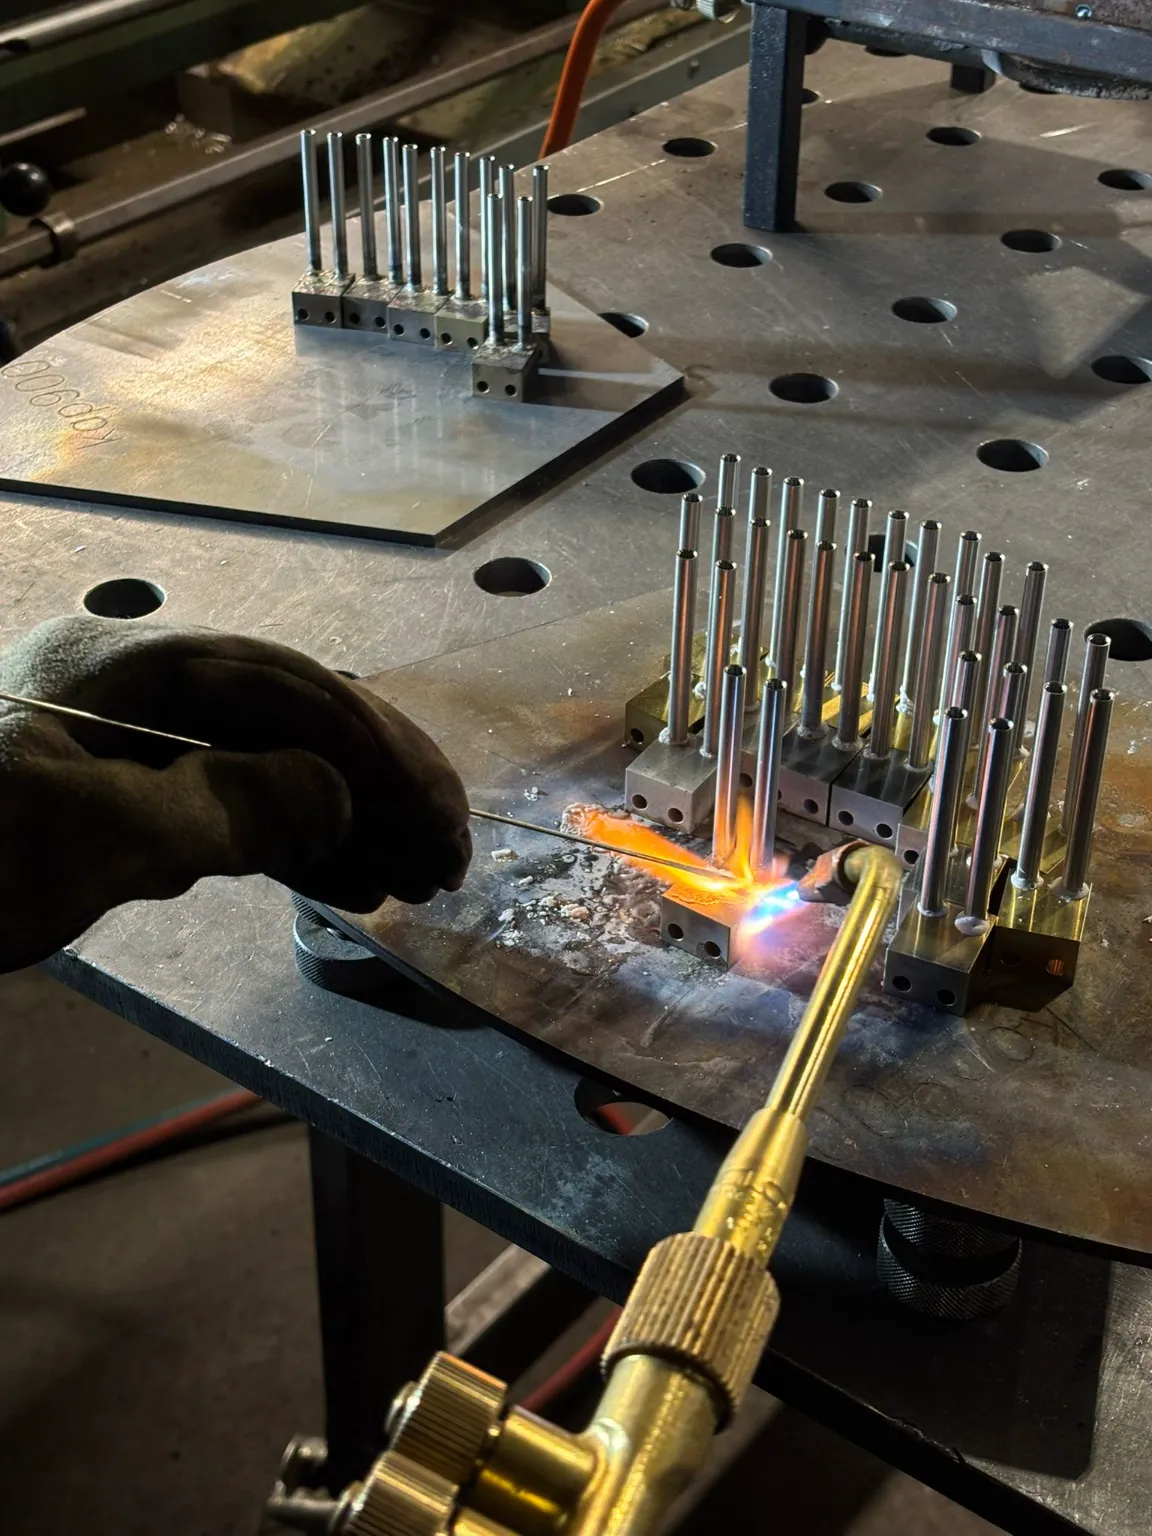
Solderen of lassen is de vraag die wij bij Westland Metaalbewerking het vaakst beantwoorden, en eerlijk gezegd is het antwoord nooit hetzelfde. Een klant stuurt een tekening of een foto, en voordat wij over prijs of levertijd praten, kijken wij eerst hoe de delen het best aan elkaar kunnen. Wij hebben beide technieken in huis. Aan de laskant werken wij met TIG en MIG/MAG, waarbij TIG ons sterkste punt is, en voor het solderen staat er een handbrander op propaan en zuurstof klaar. Dat is meer dan een organisatorisch detail. Wie alleen lasapparatuur heeft staan, last ook verbindingen die beter gesoldeerd hadden kunnen worden, niet uit onwil maar omdat er geen alternatief in huis is. Wij hoeven die keuze niet te forceren. Daardoor kunnen wij adviseren op basis van uw onderdeel en niet op basis van onze apparatuur. Met ruim twintig jaar ervaring in metaalbewerking, meer dan duizend afgeleverde projecten en ongeveer acht jaar hardsolderen hebben wij de afweging tussen solderen of lassen heel vaak gemaakt. Op deze pagina leggen wij uit hoe wij die keuze maken, welke vuistregels niet kloppen en waarom het antwoord soms anders uitvalt dan u verwacht.
Wat er smelt en wat niet
Het verschil tussen de twee technieken zit in één ding: wat er vloeibaar wordt. Bij lassen brengen wij zoveel warmte in dat het basismateriaal zelf plaatselijk smelt. De twee delen lopen in elkaar over, meestal met toevoegmateriaal van dezelfde soort erbij, en worden samen één stuk metaal. Bij hardsolderen blijft het basismateriaal vast. Alleen het soldeer smelt, en dat trekt zich in een nauwe spleet tussen de delen en hecht aan beide oppervlakken. Vrijwel elke andere afweging is daarvan af te leiden, van de metalen die u kunt combineren tot de hoeveelheid warmte in het werkstuk, de sterkte van de naad en het uiterlijk na afloop.
Vijf vragen die wij altijd stellen
Wij komen tot een advies door vijf dingen na te lopen. Welke materialen komen samen. Welke belasting komt er op de verbinding, en trilt of draagt die. Hoe warm wordt het onderdeel tijdens gebruik. Hoe nauw is de maatvoering en hoe dik is de wand. En in welke omgeving komt het onderdeel terecht, bijvoorbeeld een plek waar hygiëne telt. Met die vijf antwoorden is de keuze tussen solderen of lassen meestal binnen één gesprek gemaakt.
Hetzelfde onderdeel, twee antwoorden
Hoe sterk het materiaal de keuze bepaalt, ziet u aan een eenvoudig gedachte-experiment. Stel dat twee klanten precies hetzelfde frame laten maken, met dezelfde maten en dezelfde verbindingen. De ene wil het in RVS, de andere in messing. Het RVS frame lassen wij met TIG, omdat dat materiaal zich uitstekend laat lassen en de naad daarna in sterkte dicht bij het frame zelf komt. Het messing frame solderen wij, omdat het zink in messing bij lastemperatuur gaat verdampen. Zelfde tekening, ander antwoord.
Solderen of lassen begint bij het materiaal
De eerste en vaak beslissende vraag is welke metalen er aan elkaar moeten. Sommige combinaties laten zich goed lassen, andere slecht en een paar helemaal niet. Daar valt niet omheen te werken met vakmanschap alleen.
Wanneer lassen voor de hand ligt
Staal, RVS en aluminium laten zich goed lassen, en ook staal aan RVS gaat prima met het juiste toevoegmateriaal. Bij die gelijksoortige, goed lasbare metalen heeft lassen een groot voordeel: de naad bestaat uit hetzelfde materiaal als het werkstuk en kan in sterkte dicht bij het basismateriaal komen. Er zit geen ander metaal tussen dat anders reageert. Bij dragende constructies in staal of RVS is lassen bij ons dan ook vrijwel altijd het uitgangspunt.
TIG of MIG/MAG
Kiezen wij voor lassen, dan volgt nog een tweede keuze. MIG/MAG voert automatisch een lasdraad aan die zowel de boog draagt als de naad vult. Dat gaat snel en past bij dikker materiaal en lange, rechte naden. Bij TIG komt de boog van een elektrode die heel blijft, terwijl de lasser met zijn vrije hand los lasmateriaal in het smeltbad brengt. Dat is trager en vraagt meer van de vakman, maar u krijgt er een strak beheerste warmte en een zeer nette naad voor terug. RVS, dun plaatwerk en onderdelen die op maat moeten blijven of in het zicht komen, lassen wij daarom vrijwel altijd met TIG.
Wanneer solderen voor de hand ligt
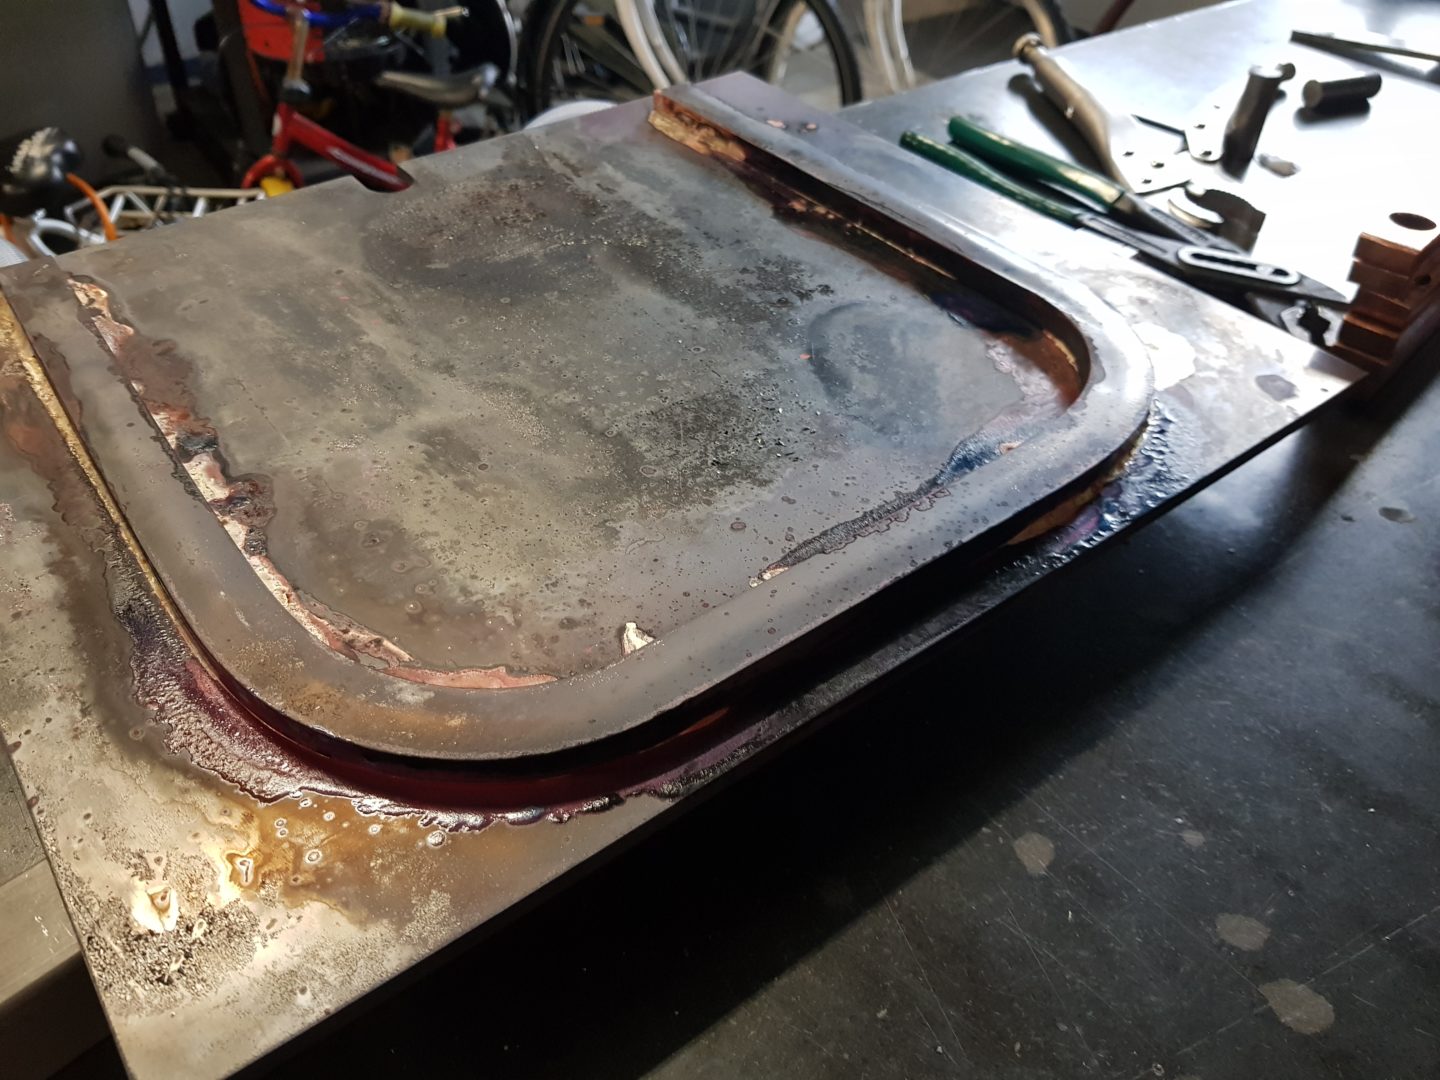
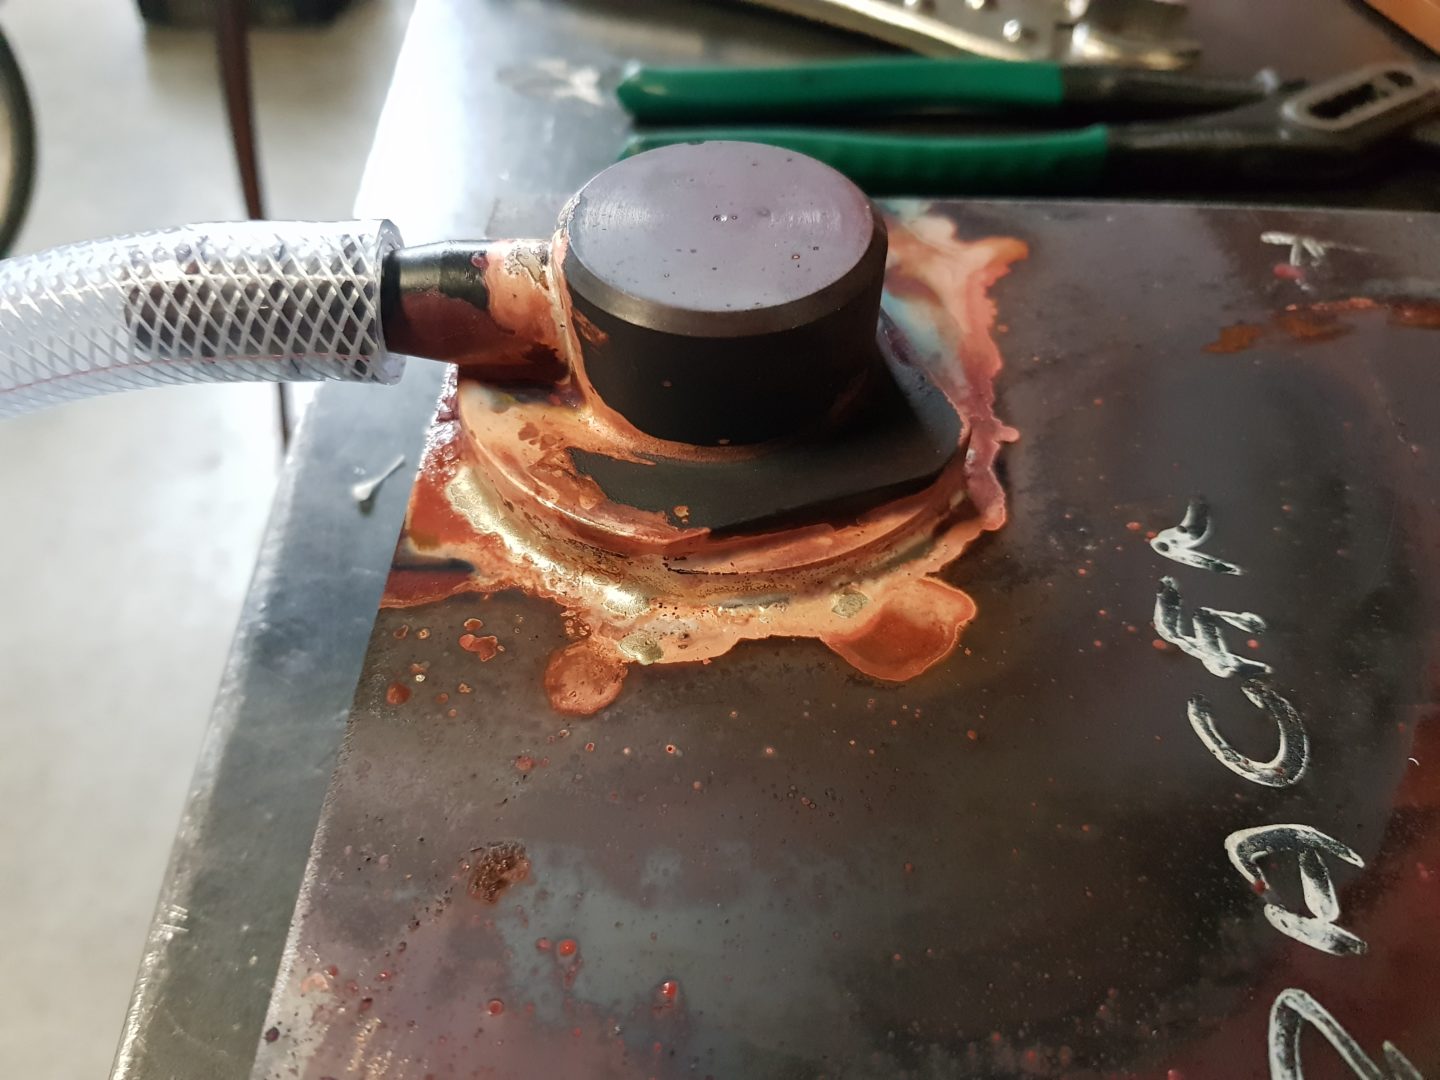
Koper en messing zijn technisch wel te lassen, maar het resultaat is zelden goed. Koper voert de warmte van de lasboog zo snel weg dat het smeltbad moeilijk te beheersen is. Messing heeft een ander probleem: wordt het te heet, dan kookt het zink eruit en blijft er een poreuze naad over. Hardsolderen lost beide problemen op, omdat het basismateriaal niet hoeft te smelten. Daarnaast zijn er combinaties die zich helemaal niet laten samensmelten. Staal aan aluminium is het bekendste voorbeeld: bij smelten vormen die twee metalen een harde, brosse tussenlaag die direct scheurt, en hetzelfde geldt voor aluminium aan RVS. In onze werkplaats gaat het bij solderen meestal om koper met messing, koper met koper, en messing of koper met RVS, en geregeld komt er brons bij.
Een harde grens
Er is ook een materiaal waarbij solderen afvalt. Verzinkt staal valt bij solderen af: de zinklaag wordt rond vierhonderd graden vloeibaar, terwijl ons hardsoldeer pas een stuk heter gaat lopen. Tegen de tijd dat er gesoldeerd kan worden, is het zink al weg. Met gecoat materiaal kunnen wij wel aan de slag, zolang wij de laag rond de naad eerst volledig mogen verwijderen.
Dikte, belasting en warmte: waar solderen of lassen de doorslag krijgt
Zijn de materialen goed lasbaar, dan wordt de keuze tussen solderen of lassen genuanceerder. Dan kijken wij naar dikte, belasting, temperatuur en uiterlijk. En juist hier zien wij vuistregels die in de praktijk niet opgaan.
Dun betekent niet automatisch solderen
Wij denken vaak terug aan een opdracht waarbij een klant juist om solderen vroeg, omdat zijn onderdeel zo dun was. De gedachte erachter klopt op papier: bij solderen smelt het materiaal niet, dus u brandt er ook geen gat in. Toen wij het werkstuk bekeken, kwamen wij toch tot een ander advies. Het werd uiteindelijk een TIG las, en die pakte beter uit dan solderen had gedaan. TIG laat ons de warmte tot op kleine plekken doseren en het lasmateriaal precies daar toevoegen waar het moet. Daarmee lassen wij dunwandig RVS tot 0,5 millimeter. Solderen daarentegen vraagt dat een ruimer gebied rond de naad heet wordt, en bij dun materiaal is dat eerder een nadeel dan een voordeel. Ook de nauwe spleet die het soldeer nodig heeft, is bij dunne en soepele delen niet altijd vast te houden. Omgekeerd kan een kleine, ingewikkelde verbinding tussen twee verschillende metalen met solderen juist veel rustiger verlopen.
Belasting en bedrijfstemperatuur
Moet een verbinding grote krachten opvangen, zoals bij zwaar constructiewerk, dan wint een doorgelaste naad het van een soldeerverbinding. Een hardgesoldeerde verbinding is sterk door het grote overlappende oppervlak waarover het soldeer hecht, en verdraagt druk, trillingen en wisselende belasting goed. Bij koper en messing is een soldeerverbinding vaak zelfs betrouwbaarder dan een las, omdat het materiaal niet door lashitte wordt aangetast. Wat wel blijft, is dat een soldeerverbinding bij hoge temperaturen eerder verweekt. Wordt uw onderdeel tijdens gebruik flink warm, dan wegen wij dat zwaar mee.
Wat de keuze doet met de prijs
Solderen of lassen is niet per definitie goedkoper of duurder. Bij solderen rekenen wij met de bestede tijd, het gewicht van het werkstuk en het soldeer dat erin gaat. Een zwaar werkstuk moet lang worden voorverwarmd voordat het soldeer vloeit, en dat kost tijd en gas. Bij lassen hangt het vooral af van hoeveel naden er zijn, hoe lang ze zijn, hoe dik het materiaal is en hoe het eruit moet zien. Per naad kiezen wij wat volstaat, want wie zwaarder inzet dan nodig, betaalt alleen meer.
Vervorming, hygiëne en uiterlijk
Bij solderen blijft de temperatuur lager en gelijkmatiger dan bij lassen, waardoor een onderdeel minder vervormt en op maat blijft. Ook naastliggende delen die niet tegen hitte kunnen, zoals een afdichting of een kunststof deel, hebben daar baat bij. Dunne vlakke plaat blijft bij beide technieken een aandachtspunt. Voor hygiënische toepassingen, bijvoorbeeld in de food, kiezen wij juist vaak voor lassen, omdat een doorgelaste en glad afgewerkte naad geen spleet heeft waar vuil kan achterblijven. En soms telt het uiterlijk, zoals bij een messing frame voor een restaurant dat wij maakten, waar de verbinding in het zicht zit en er netjes uit moest zien.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Niet solderen of lassen, maar allebei in één werkstuk
In veel projecten is het geen kwestie van solderen of lassen, maar van allebei. Neem als voorbeeld een stalen frame dat zowel een RVS onderdeel als een aluminium onderdeel moet dragen. Staal aan RVS laat zich lassen, dus die verbinding lassen wij. Staal aan aluminium niet, en daar is solderen de route. Eerlijk is eerlijk: aluminium is daarbij een lastige, want het draagt een hardnekkig oxidelaagje en zit met zijn smeltpunt dicht tegen de vloeitemperatuur van hardsoldeer aan, dus die verbinding beoordelen wij per geval. Hetzelfde principe zien wij bij een warmtewisselaar of een onderdeel waar vloeistof doorheen gaat. RVS aan RVS wordt dan gelast, en waar het RVS overgaat in messing of koper, komt een soldeernaad.
Eerst lassen, dan solderen
Komen beide technieken in één opdracht samen, dan is de volgorde belangrijk. Als vuistregel komt het laswerk eerst en het soldeerwerk daarna. Een las brengt veel meer warmte in dan een soldeerverbinding, en een naad die al gesoldeerd is, kan door lashitte in de buurt opnieuw zacht worden. Door eerst te lassen is bovendien de krimp al uit het werkstuk voordat de soldeerverbinding wordt gemaakt. Soms is een soldeerverbinding na het lassen niet meer goed bereikbaar. Dan zoeken wij samen met u op de tekening naar een andere indeling.
Een eerder gelast onderdeel solderen
Het komt ook voor dat een bestaand gelast frame of onderdeel later een messing of koperen aansluiting nodig heeft. Dat is voor ons geen probleem. Omdat hardsolderen onder de temperatuur van lassen blijft, smelt de oude las niet opnieuw. Wel maken wij het werkstuk eerst grondig schoon, zeker bij gebruikte onderdelen, en letten wij rond de oude las op een goede passing.
Eén aanspreekpunt
Wanneer alles bij één partij ligt, hoeft u een werkstuk niet te knippen en over verschillende bedrijven te verdelen die elk een deel doen en de afstemming aan u overlaten. Wij draaien, frezen, zagen, buigen en boren in dezelfde werkplaats, dus ook het voorwerk en de pasvorm regelen wij zelf. Na afloop kan een nabehandeling zoals stralen, vernikkelen of poedercoaten ervoor zorgen dat gelaste en gesoldeerde delen er als één geheel uitzien, al besteden wij dat grotendeels uit.
Onze grenzen bij solderen of lassen en hoe u advies vraagt
Wij zeggen liever vooraf wat wij niet doen dan dat u er halverwege achter komt. Wij hebben geen lascertificaten. Vraagt uw project daar wel om, dan kunt u beter bij een andere partij terecht, en dat hoort u direct van ons. Bij solderen werken wij met materiaaldiktes van ongeveer 1 tot 40 millimeter, en verzinkt materiaal valt af. Binnen die grenzen doen wij juist het handwerk waar veel werkplaatsen, gericht op grote aantallen en computergestuurde machines, niet meer aan beginnen. Wij werken conventioneel, met elke las en elke soldeerverbinding met de hand gemaakt en per werkstuk beoordeeld.
Controle na het verbinden
Na het lassen of solderen controleren wij elke verbinding visueel. Bij een soldeerverbinding kijken wij of het soldeer rondom netjes is doorgevloeid, en fluxresten verwijderen wij altijd. Zit er vloeistof of gas in uw onderdeel, dan kunnen wij het op lekkage controleren: wij maken het dicht, zetten het onder druk en kijken of het die druk vasthoudt. Wilt u die test, zet het dan bij uw aanvraag.
Meedenken hoort erbij
Klanten zeggen in hun reviews vaak dat Mike en het team proactief meedenken in het ontwerp en creatief zoeken naar oplossingen. Dat is precies wat de keuze tussen solderen of lassen vraagt. Soms bevestigen wij wat u al dacht, soms adviseren wij iets anders, en dan leggen wij uit waarom. U beslist.
Advies aanvragen
Laat ons met een foto, een schets of een tekening met maten zien wat er verbonden moet worden, en vertel welke metalen het zijn, om hoeveel stuks het gaat en wat het onderdeel moet doen. Na een korte terugbelafspraak ontvangt u vlot een prijs en een levertijd. Wie liever meteen overlegt, belt +31 6 42 96 28 78, elke werkdag tussen 8:00 en 17:00. Het afgewerkte stuk kunt u in Naaldwijk aan de Industriestraat 6G komen halen, en in het Westland, Den Haag, Rotterdam en Delft leveren wij het af.
Veelgestelde vragen over solderen of lassen
Bij lassen smelt het basismateriaal zelf en lopen de delen in elkaar over. Solderen laat het werkstuk zelf vast en maakt alleen het soldeer vloeibaar. Dat soldeer trekt in een nauwe spleet tussen de delen en hecht aan beide oppervlakken. Lassen vraagt daardoor een veel hogere temperatuur dan solderen. Een goede las in een goed lasbaar metaal benadert de sterkte van het werkstuk zelf. Solderen brengt minder warmte in, waardoor het onderdeel minder vervormt. Ook kunt u met solderen metalen verbinden die zich niet laten lassen. Welke techniek past, hangt af van materiaal, belasting, temperatuur, maatvoering en omgeving.
Wij kiezen voor solderen als de materialen zich slecht of helemaal niet laten lassen. Koper en messing zijn daarvan de bekendste voorbeelden, net als de combinatie staal aan aluminium. Ook als een onderdeel maatvast moet blijven, ligt solderen vaak voor de hand. Hetzelfde geldt als er vlak naast de verbinding iets zit dat niet tegen hitte kan, zoals een afdichting. Bij twee verschillende metalen vormt het soldeer de brug die een las niet kan maken. Bij zwaar belaste constructies en hygiënische toepassingen kiezen wij juist vaker voor lassen. Wij maken die afweging per verbinding. Het advies leggen wij altijd aan u uit.
Daar is geen algemeen antwoord op, want materiaal en ontwerp maken het verschil. Bij zwaar constructiewerk in staal of RVS is een doorgelaste naad sterker. Een hardgesoldeerde verbinding haalt zijn sterkte uit het grote overlappende oppervlak. Bij een goede pasvorm verdraagt zo’n verbinding druk, trillingen en wisselende belasting prima. Bij koper en messing is solderen vaak juist de betrouwbaarste keuze, omdat lassen het materiaal aantast. Wel verweekt een soldeerverbinding eerder bij hoge temperaturen. De echte vraag is dus welke techniek bij uw onderdeel de beste verbinding geeft. Dat beoordelen wij aan de hand van uw tekening.
Omdat een las soms beter uitpakt dan u op het eerste gezicht zou denken. Wij hebben bijvoorbeeld werk gelast dat een klant wilde laten solderen omdat het zo dun was. TIG geeft ons zoveel grip op de warmte dat zelfs RVS van 0,5 millimeter dik te lassen is. Voor solderen moet een ruimer stuk van het werkstuk heet worden, en daar is dun materiaal niet altijd bij gebaat. Ook is de nauwe spleet voor het soldeer bij dunne delen lastig vast te houden. Zo’n ander advies passen wij nooit op eigen houtje toe. U hoort van ons waarom wij iets anders voorstellen, en de keuze blijft bij u. Dat eerlijke advies hoort bij ons vak.
Aluminium laat zich niet aan staal lassen, en ook niet aan RVS. Bij smelten vormen die metalen een brosse tussenlaag die direct scheurt. Koper en messing zijn wel te lassen, maar het resultaat is zelden betrouwbaar. Bij messing verdampt bovendien het zink, waardoor de naad poreus wordt. Staal aan RVS lassen kan juist prima met het juiste toevoegmateriaal. Waar lassen niet kan, biedt solderen uitkomst. Bij aluminium bekijken wij wel per opdracht of solderen haalbaar is. Twijfelt u over uw combinatie, stuur ons dan de gegevens.
Meestal gaat het lassen voor en volgt het solderen. Lassen stopt veel meer hitte in het werkstuk dan solderen. Een soldeernaad die al klaar is, zou door lashitte in de buurt opnieuw zacht kunnen worden. Door eerst te lassen is ook de krimp al uit het werkstuk. Daarna maken wij de soldeerverbindingen bij een lagere temperatuur, zonder de lassen aan te tasten. Soms is een soldeerverbinding na het lassen niet meer bereikbaar. In dat geval zoeken wij op de tekening naar een andere indeling. Dat soort afstemming lukt het best als het hele werkstuk bij één partij ligt.
Solderen geeft in de regel minder vervorming dan lassen. Het basismateriaal smelt niet en de temperatuur blijft lager en gelijkmatiger. Bij lassen is de warmte plaatselijk heel hoog, en bij het afkoelen krimpt het materiaal. Toch is solderen geen garantie tegen kromtrekken. Vooral dunne vlakke plaat kan bij beide technieken trekken. Met TIG is de warmte bij dun werk goed te beheersen, en soms is dat de betere route. Het risico verschilt per onderdeel en hangt samen met de vorm, de wanddikte en hoe lang de naad is. Vertel ons vooraf als vlakheid belangrijk is, dan houden wij daar rekening mee.
Begin met een foto, schets of maattekening van het onderdeel. Vermeld welke materialen er samenkomen, hoeveel stuks u nodig heeft en waar het onderdeel voor dient. Vertel ook of er druk op komt, of het warm wordt en of het uiterlijk telt. Met die gegevens bepalen wij per verbinding of wij lassen of solderen. Wij bellen kort terug als wij nog iets willen weten. Kort daarna ontvangt u een prijs en een levertijd. Overleggen kan ook telefonisch via +31 6 42 96 28 78, op werkdagen van 8:00 tot 17:00. U bent ook welkom in onze werkplaats in Naaldwijk.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
