
Home/Verschil Hardsolderen En Zachtsolderen
Verschil Hardsolderen En Zachtsolderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
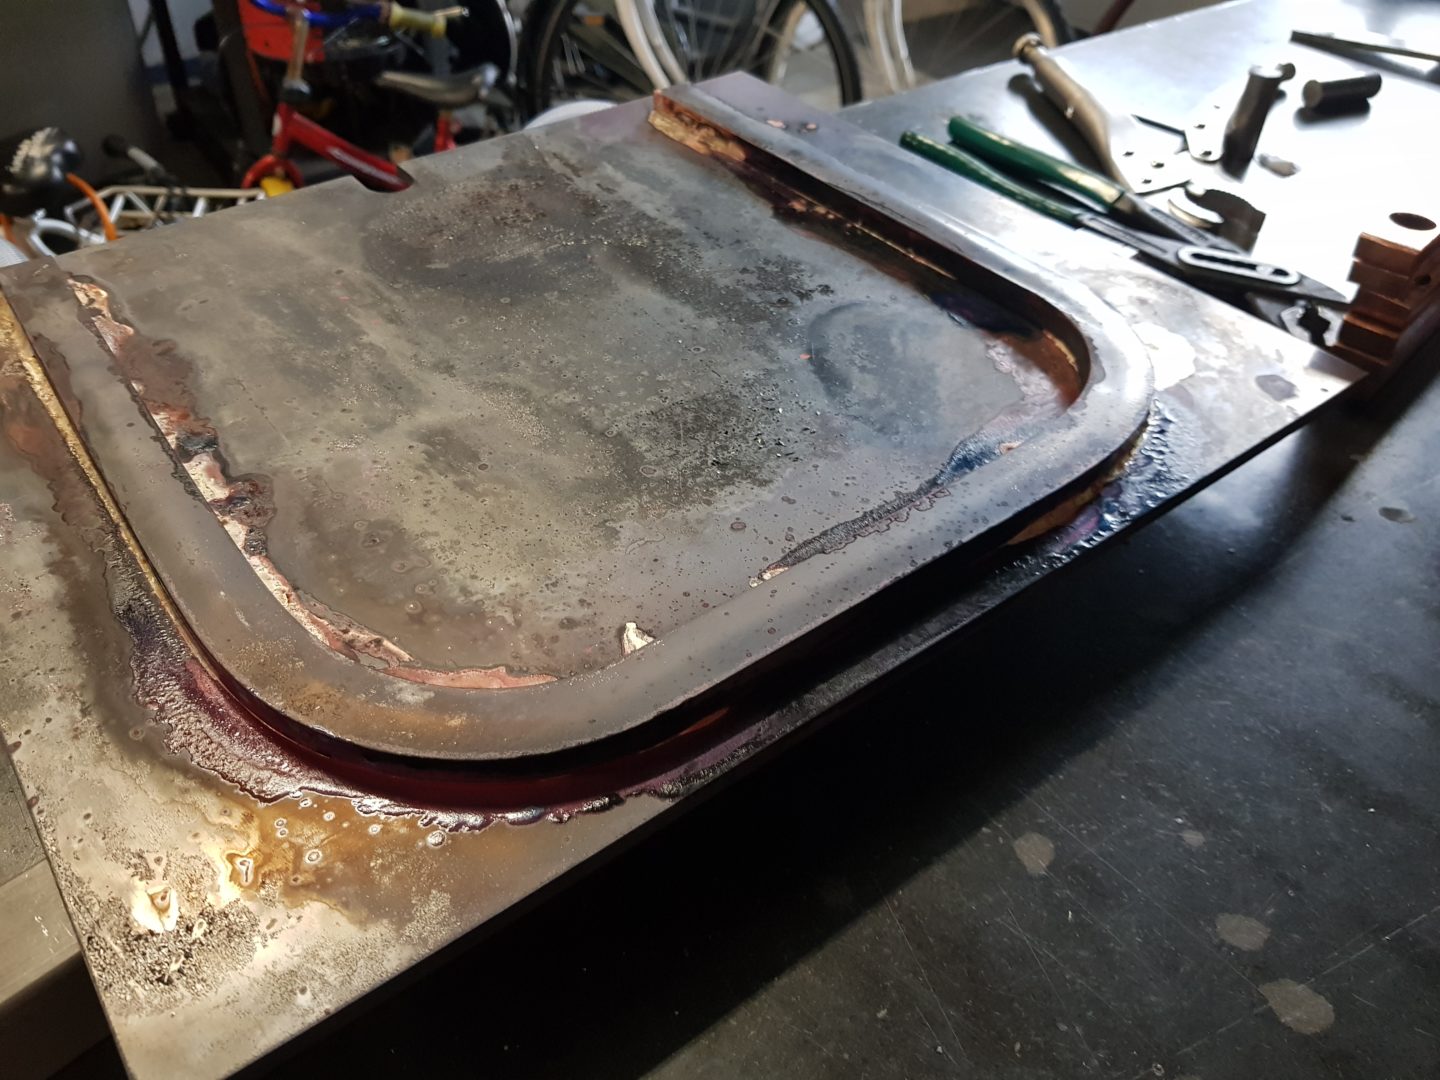
Verschil hardsolderen en zachtsolderen: één grens bij 450 graden
Wie zoekt naar het verschil hardsolderen en zachtsolderen, wil meestal één ding weten: welke van de twee houdt mijn onderdeel bij elkaar. Bij Westland Metaalbewerking krijgen wij die vraag regelmatig, vaak van iemand die een losgeschoten verbinding in zijn hand heeft en zich afvraagt waarom die het niet hield. Het korte antwoord is een getal. De grens tussen de twee technieken ligt bij ongeveer vierhonderdvijftig graden. Vloeit het soldeer onder die temperatuur, dan heet het zachtsolderen. Vloeit het erboven, dan is het hardsolderen. Dat is geen grens die wij zelf hebben bedacht, maar een vakafspraak die overal ter wereld wordt aangehouden. Het lange antwoord is interessanter, want uit dat ene temperatuurverschil volgen bijna alle andere verschillen: de sterkte, het gedrag bij warmte, de bestendigheid in een vochtige omgeving en de prijs. Wij hardsolderen nu ongeveer acht jaar, met de hand en met een brander op propaan en zuurstof, binnen een metaalbewerkingsbedrijf met ruim twintig jaar ervaring en meer dan duizend afgeleverde projecten. Doordat ons dagelijkse werk uit het zwaardere soldeerwerk bestaat, zien wij vrij snel of een lichtere verbinding volstaat of niet. Op deze pagina zetten wij het verschil hardsolderen en zachtsolderen helder naast elkaar, zodat u zelf kunt inschatten wat uw onderdeel nodig heeft.
Wat de twee technieken gemeen hebben
Voordat wij de verschillen bespreken, is het goed om te zien hoeveel hetzelfde is. Bij beide technieken smelt het basismateriaal niet. Het onderdeel houdt zijn vorm, zijn maten en zijn wanddikte. Het enige dat vloeibaar wordt, is het soldeer, en dat zuigt zich als het ware de smalle ruimte tussen de onderdelen in. Het hecht aan het schone oppervlak van beide kanten en vult de overlapping. Bij beide technieken is flux nodig om het oxide van het oppervlak te halen, en bij beide bepaalt de voorbereiding voor een groot deel het resultaat. Het principe is dus gelijk, en wie alleen naar de werkwijze kijkt, ziet nauwelijks verschil. Het verschil hardsolderen en zachtsolderen zit in wat de verbinding daarna aankan, en dat merkt u pas wanneer het onderdeel aan het werk gaat.
Het verschil in een notendop
Zet u de twee technieken naast elkaar, dan ontstaat een helder beeld. Zachtsolderen werkt onder de vierhonderdvijftig graden, meestal met een tinlegering, en brengt weinig warmte in het werkstuk. Het is snel, relatief goedkoop en vervormt vrijwel niets, maar de verbinding is beperkt in sterkte en verliest die sterkte zodra het warm wordt. Hardsolderen werkt boven die grens, bij ons meestal met zilversoldeer, en vraagt meer warmte en meer vakmanschap aan de brander. Daar krijgt u een verbinding voor terug die veel sterker is, beter tegen trillingen en druk kan en ook bij hogere temperaturen houdt. Het verschil hardsolderen en zachtsolderen komt dus neer op een afweging tussen gemak en zekerheid.
Verschil hardsolderen en zachtsolderen in sterkte en warmte
Het belangrijkste praktische verschil is de sterkte. Zacht soldeer is aanzienlijk zachter dan het metaal eromheen. Onder een blijvende trekbelasting kan zo’n verbinding langzaam gaan vloeien, een proces dat u aan de buitenkant niet ziet, tot de naad op een dag loslaat. Een hardgesoldeerde naad met zilversoldeer zit in een heel andere klasse. Zo’n verbinding verdraagt druk, trillingen en wisselende belasting, en in leidingwerk is hij zelden de zwakke plek. Bij allebei groeit de sterkte met de lengte van de overlapping. Maar met dezelfde overlapping haalt een hardgesoldeerde naad veel meer dan een zachtgesoldeerde.
Wat er gebeurt als het warm wordt
Het tweede grote verschil hardsolderen en zachtsolderen merkt u pas als een onderdeel warm wordt. Zacht soldeer verliest bij oplopende temperatuur snel zijn sterkte, en het begint al te vloeien ruim voordat het echt smelt. Een naad die op kamertemperatuur moeiteloos houdt, kan bij een graad of honderd onder dezelfde last al toegeven. Bij een machineonderdeel dat tijdens bedrijf opwarmt, bij leidingwerk met warm water of bij een aansluiting vlak bij een warmtebron is dat een echt risico. Hardsoldeer kan veel beter tegen warmte. Bij elke aanvraag willen wij dus weten hoe warm het onderdeel in gebruik wordt, en weet u het niet precies, dan rekenen wij met het warmste scenario.
Vochtige en agressieve omgevingen
Een derde punt wordt vaak vergeten. Tin en het metaal eromheen zijn niet even edel, en waar vocht bij komt, kan dat verschil aan de naad gaan vreten. In een droge binnenruimte speelt dat nauwelijks. In een kas, in een natte productieomgeving in de food of aan boord van een jacht ligt dat anders. Daar adviseren wij sneller hardsolderen, omdat een zachtgesoldeerde naad in zo’n omgeving eerder wordt aangetast. Die vraag naar de plek van het onderdeel kost een minuut en bespaart vaak een herstelbeurt.
Het andere gezicht van warmte
Er zit ook een keerzijde aan. Omdat zachtsolderen bij een lage temperatuur gebeurt, krijgt het materiaal nauwelijks warmte. Er treedt vrijwel geen vervorming op en naastliggende onderdelen merken er niets van. Hardsolderen brengt meer warmte in. Wij beperken dat door te werken met zilversoldeer met vijfenvijftig procent zilver, dat van de gangbare hardsoldeersoorten de laagste smelttemperatuur heeft. Zo pakken wij een stukje van het gemak van zachtsolderen mee, zonder de sterkte van hardsolderen op te geven.
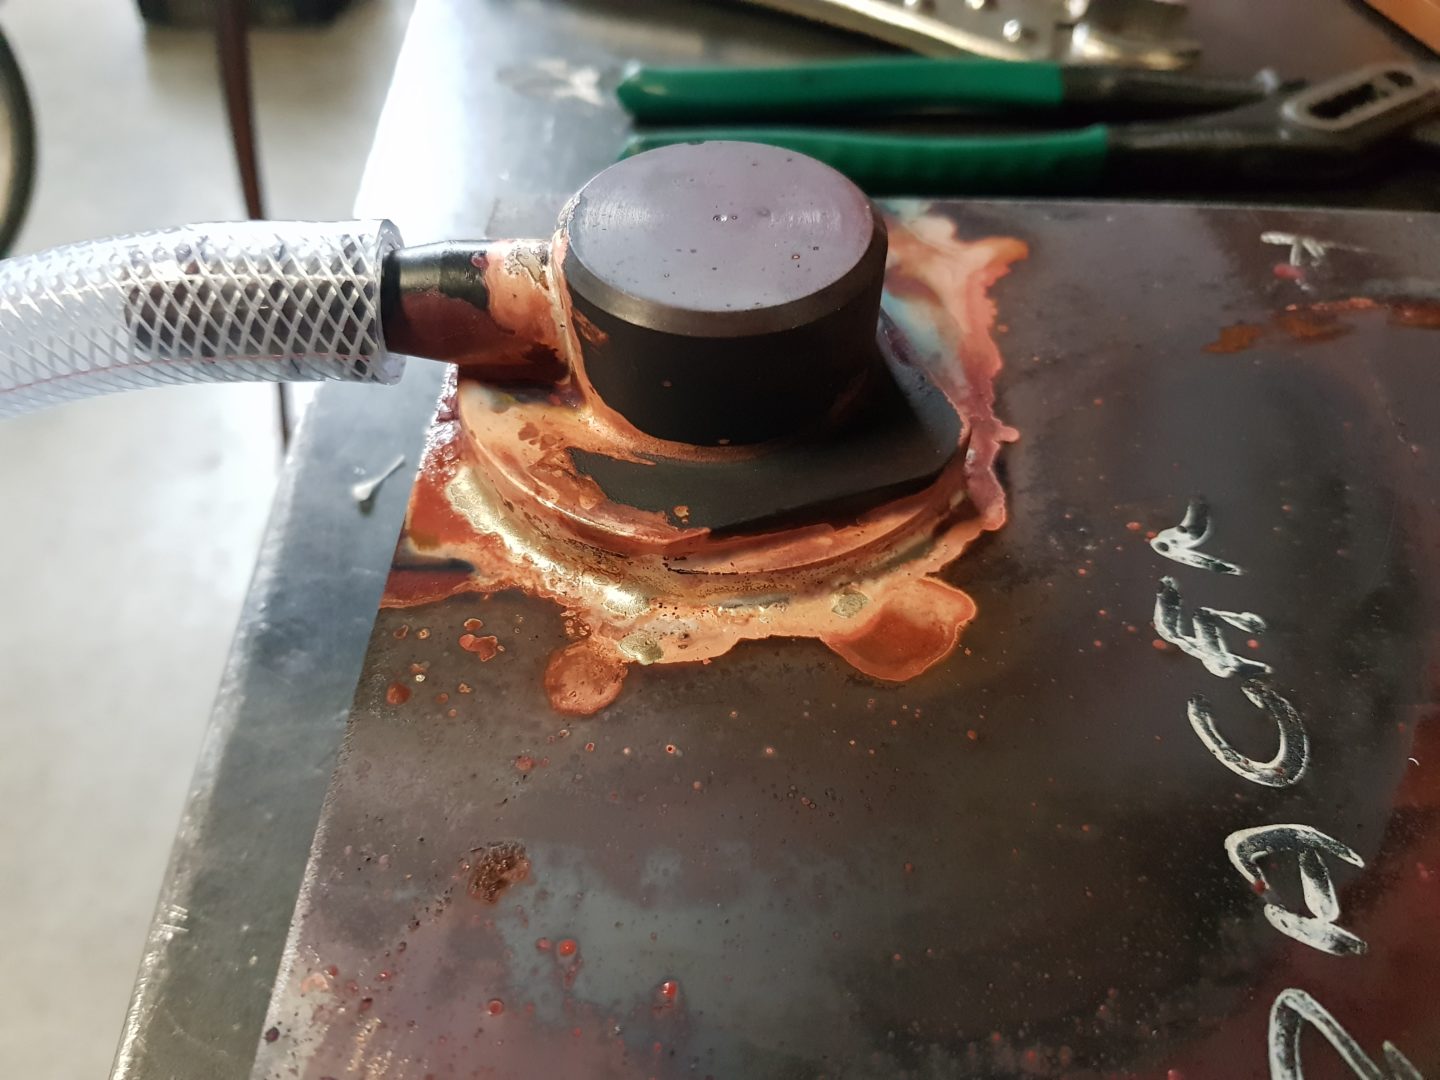

Het verschil hardsolderen en zachtsolderen in soldeer en materiaal
Ook in het soldeer zelf zit een duidelijk onderscheid. Zacht soldeer bestaat meestal uit tin. Waar vroeger lood werd bijgemengd, gebruikt men nu koper of zilver, want lood mag in drinkwatertoepassingen en in veel producten niet meer. Hard soldeer is bij ons in de meeste gevallen zilversoldeer, een legering van zilver met koper en zink, en voor koper aan koper daarnaast koperfosforsoldeer. Dat zilversoldeer vloeit ruwweg tussen zeshonderdvijftig en achthonderdvijftig graden.
Welke materialen bij welke techniek passen
Koper en messing laten zich in het algemeen goed zachtsolderen, en staal en RVS ook, als de flux daarop is afgestemd. RVS vraagt daarbij om een pittigere flux, want anders krijgt u de chroomoxidehuid niet open. Hardsolderen doen wij op messing, koper, brons, staal, RVS, gietijzer en hardmetaal, en vaak op combinaties van twee van die metalen. Juist bij combinaties als messing aan RVS of koper aan RVS is de sterkte van hardsoldeer een groot voordeel.
De marge tussen soldeer en metaal
Bij hardsolderen is er nog een afweging die bij zachtsolderen bijna nooit speelt, namelijk hoe dicht de vloeitemperatuur van het hardsoldeer tegen het smeltpunt van het onderdeel aan zit. Koper geeft veel speelruimte, want het wordt pas rond duizend graden vloeibaar. Messing is gevoeliger, omdat het zink in de legering rond negenhonderd graden al gaat koken. Daar willen wij met de vlam zo laag mogelijk blijven, en mede daarom is zilversoldeer met vijfenvijftig procent zilver ons standaardsoldeer. Zachtsolderen blijft altijd ver van die grens, maar betaalt daarvoor met sterkte.
Waar hardsolderen ophoudt
Er is één materiaal waarbij het verschil hardsolderen en zachtsolderen opeens anders uitpakt. Verzinkt staal kunnen wij niet hardsolderen. Zink wordt al vloeibaar bij ongeveer vierhonderd graden, een flink stuk onder het punt waarop hardsoldeer gaat lopen. Voordat er gesoldeerd kan worden, is de zinklaag dus al weggesmolten. Een coating moet rond de naad worden verwijderd, en bij een groot frame kan de hitte de laag ook een eind verderop aantasten.
Flux bij beide technieken
Bij zachtsolderen en hardsolderen is flux onmisbaar, omdat een metaal dat opwarmt meteen oxideert en soldeer op oxide niet hecht. Welke flux u nodig heeft, hangt af van het materiaal en van de temperatuur. Na afloop moeten de resten bij beide technieken volledig weg, want veel fluxen zijn corrosief. Dat naspoelen of schoonmaken wordt in de praktijk het vaakst overgeslagen, en dat wreekt zich later.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Wanneer zachtsolderen volstaat en wanneer niet
In de praktijk is het verschil hardsolderen en zachtsolderen vooral een vraag naar de toepassing, en minder een vraag naar welke techniek beter is. Wij zijn eerlijk over zachtsolderen: het is in veel situaties een prima techniek. Voor koude toepassingen met weinig belasting is het een prima keuze. Het bekendste voorbeeld is waterleidingwerk in woningen, waar de verbinding vooral dicht moet zijn en de druk beperkt blijft. Hetzelfde geldt voor het dichtmaken van naden in plaatwerk, of voor delen die al mechanisch vastzitten en waarvan de naad alleen nog dicht moet. Het gaat snel, het is goedkoper en het materiaal merkt er weinig van.
Waar wij hardsolderen adviseren
Moet de naad iets dragen, trilt het onderdeel, staat er druk op of wordt het warm, dan raden wij hardsolderen aan. Hetzelfde geldt voor onderdelen in een vochtige of agressieve omgeving. Denk aan leidingen in machines en installaties, aan warmtewisselaars en aan allerlei onderdelen die in een productieproces betrouwbaar moeten blijven werken. Voor de tuinbouw, de food, de jachtbouw en de medische sector maken wij veel van dit soort onderdelen. Daar is het verschil tussen een verbinding die houdt en een die loslaat al snel het verschil tussen doordraaien en stilstand.
Leidingwerk als grensgeval
Leidingwerk laat het verschil goed zien. Een koude waterleiding in een woning wordt vaak zacht gesoldeerd, en daar is niets mis mee. Een leiding in een machine of installatie die druk voert, trilt of warm wordt, is een ander verhaal. Daar kiezen wij vrijwel altijd voor hardsolderen. Wordt de leiding tijdens bedrijf echt warm, dan is hardsolderen zelfs geen keuze meer maar een noodzaak.
Een voorbeeld
Stel dat een machine in een productieruimte een koperen aansluiting heeft die ooit zacht is gesoldeerd. De aansluiting zit vlak bij een onderdeel dat warm wordt, en er staat een beetje druk op. Maandenlang gaat het goed. Dan begint de verbinding te zweten, en een tijd later lekt hij. Opnieuw zachtsolderen lost het niet op, want de oorzaak, warmte in combinatie met belasting, blijft gewoon bestaan. Wij zouden zo’n verbinding opnieuw opbouwen met hardsoldeer. Daarvoor halen wij eerst alle oude soldeerresten weg, omdat nieuw soldeer daar niet goed op hecht. Blijkt de wand rond de naad door corrosie te ver weggevreten, dan vervangen wij dat stuk liever.
Hoe wij de keuze voor uw onderdeel maken
Ons eigen soldeerwerk is hardsolderen. Dat betekent niet dat wij iedereen een hardgesoldeerde verbinding aanpraten. Wij beginnen bij het onderdeel en kijken naar drie dingen: de belasting, de temperatuur waarin het moet functioneren en de omgeving. Gaat het om een koud onderdeel dat weinig te verduren krijgt en alleen dicht moet zijn, dan vertellen wij u gewoon dat zachtsolderen genoeg kan zijn. Is dat niet zo, dan zeggen wij dat ook. Wat u bespaart met een lichtere verbinding, bent u dubbel kwijt als die na een paar maanden loslaat.
Een vak dat aandacht vraagt
Wij merken dat steeds minder bedrijven hardsolderen echt beheersen. De meeste werkplaatsen zijn ingericht op grote series en computergestuurde machines, en waar nog wel met de hand wordt hardgesoldeerd, zit de kennis vaak bij één ervaren kracht. Wij kozen de andere kant op en hebben ons er verder in bekwaamd, simpelweg omdat wij er plezier in hebben. Het vak wordt bij ons bewust doorgegeven aan meerdere collega’s, zodat u niet afhankelijk bent van één persoon en wij ook in drukke weken kunnen solderen.
Voorbereiding als gemene deler
Welke kant het ook op gaat, de voorbereiding blijft het fundament. Er moet genoeg overlapping zijn, de opening tussen de delen moet smal en overal even breed zijn, en vet of vuil mag er niet op zitten. Voor ons zilversoldeer hoort die spleet tussen 0,05 en 0,1 millimeter te liggen. Sluit iets niet goed aan, dan draaien, frezen of zagen wij het eerst bij in onze eigen werkplaats.
Controle en druktest
Na het hardsolderen verwijderen wij de fluxresten en controleren wij de naad visueel. Gaat het om een onderdeel waar vloeistof of gas doorheen gaat, dan kunnen wij het testen op lekkage. Wij doppen het dan af, zetten er druk op en kijken of er iets ontsnapt. Vraag erom in uw aanvraag als uw toepassing geen lekkage verdraagt.
Contact
Twijfelt u over het verschil hardsolderen en zachtsolderen voor uw eigen onderdeel, stuur ons dan een foto, schets of tekening met maten. Vertel erbij waar het onderdeel komt, hoe warm het wordt en wat erop komt te staan. Wij nemen kort contact met u op en sturen snel een prijs met levertijd. Ons nummer is +31 6 42 96 28 78, en daar neemt iemand op van maandag tot en met vrijdag tussen 8:00 en 17:00. Het onderdeel ligt daarna voor u klaar in Naaldwijk, of wij brengen het langs als u in het Westland, in Den Haag, in Rotterdam of in Delft zit.
Veelgestelde vragen over verschil hardsolderen en zachtsolderen
Alles draait om de temperatuur waarop het soldeer vloeibaar wordt. De grens ligt bij ongeveer vierhonderdvijftig graden. Zachtsolderen gebeurt daaronder, meestal met een soldeer op basis van tin. Hardsolderen gebeurt daarboven, bij ons meestal met zilversoldeer. Bij beide technieken smelt het basismateriaal niet en trekt het soldeer capillair in de spleet. Het gevolg van het temperatuurverschil is vooral een verschil in sterkte. Een hardgesoldeerde verbinding is veel sterker en kan beter tegen druk, trillingen en warmte. Een zachtgesoldeerde verbinding volstaat voor lichte en koude toepassingen.
Die grens is een vakafspraak die wereldwijd wordt aangehouden. Alles wat onder die temperatuur vloeit, noemen we zacht soldeer. Alles wat erboven vloeit, heet hard soldeer. Het getal is dus geen natuurwet, maar een praktische scheidslijn. Die scheidslijn valt wel samen met een groot verschil in eigenschappen. Soldeer dat bij een hogere temperatuur vloeit, levert in de regel een veel sterkere verbinding op. Ons zilversoldeer vloeit ruwweg tussen zeshonderdvijftig en achthonderdvijftig graden. Dat ligt ruim boven de grens en ruim onder het smeltpunt van de metalen die wij verbinden.
Ja, een zachtgesoldeerde verbinding is altijd minder sterk dan een goed hardgesoldeerde verbinding. Het zachte soldeer is aanzienlijk zachter dan het metaal eromheen. Onder een blijvende trekbelasting kan het langzaam gaan vloeien. Dat gebeurt onzichtbaar, tot de naad op een dag loslaat. Zwakker betekent echter niet ongeschikt. Voor een koude, licht belaste verbinding die alleen dicht hoeft te zijn, is zachtsolderen vaak prima. Moet de verbinding dragen, trillen of druk houden, dan adviseren wij hardsolderen. Wij kijken daarom altijd eerst naar de belasting voordat wij een advies geven.
Ja, en dat is het grootste nadeel van zachtsolderen. Zacht soldeer verliest bij oplopende temperatuur snel zijn sterkte. Het begint al te vloeien ruim voordat het echt smelt. Wat bij kamertemperatuur stevig vastzit, kan rond de honderd graden onder belasting al gaan wijken. Dat is een risico bij leidingwerk met warm water en bij machinedelen die tijdens bedrijf opwarmen. Hardsoldeer is veel beter bestand tegen warmte. Wij vragen daarom altijd naar de bedrijfstemperatuur van uw onderdeel. Is dat onzeker, dan rekenen wij met de warmste situatie die kan voorkomen.
In onze eigen werkplaats solderen wij hard, met een brander die op propaan en zuurstof brandt. Meestal gebruiken wij daarbij zilversoldeer met vijfenvijftig procent zilver, en voor koper aan koper koperfosforsoldeer. Juist omdat wij veel zwaar soldeerwerk doen, zien wij snel wanneer een lichte verbinding volstaat. Is zachtsolderen voor uw toepassing genoeg, dan zeggen wij dat eerlijk. Is het niet genoeg, dan leggen wij uit waarom wij hardsolderen adviseren. Daarbij telt wat uw onderdeel nodig heeft, niet wat voor ons het makkelijkst is. Installatiewerk in woningen, zoals waterleidingen aanleggen, laten wij aan installateurs over. Ons werk zit in onderdelen voor machines, installaties en apparaten.
Zachtsolderen is doorgaans goedkoper, omdat er minder warmte nodig is en het soldeer minder kost. Ook gaat de bewerking zelf meestal sneller. Het meeste geld gaat echter zitten in het voorwerk, en dat verschilt tussen de twee nauwelijks. De delen moeten passen, schoon zijn en van flux worden voorzien. Bij hardsolderen tellen daarnaast de massa van het werkstuk en de hoeveelheid zilversoldeer mee. Een zwaar onderdeel moet lang worden voorverwarmd. Een naad die later bezwijkt, kost u echter al snel meer dan wat u vooraf bespaarde. Wij zetten de verwachte kosten vooraf in een offerte.
In veel gevallen wel. Eerst zoeken wij uit waarom de naad het heeft opgegeven, omdat de oorzaak de aanpak bepaalt. Is de naad bezweken door te veel belasting of warmte, dan herstellen wij hem met hardsoldeer. Anders komt hetzelfde probleem gewoon terug. Wel moeten alle oude soldeerresten eerst volledig weg, omdat nieuw soldeer daar niet goed op hecht. Is er corrosie ontstaan door achtergebleven fluxresten, dan reinigen wij het materiaal eerst grondig. Is de wand rond de verbinding te dun geworden, dan maken wij het onderdeel liever opnieuw. Dat zeggen wij eerlijk, ook als repareren voor ons minder werk is.
Met zachtsolderen kunt u in het algemeen koper en messing goed verbinden, en met een passende flux ook staal en RVS. Bij RVS is een sterkere flux nodig om door de chroomoxidelaag heen te komen. Hardsolderen doen wij op messing, koper, brons, staal, RVS, gietijzer en hardmetaal. Ook combinaties van die metalen verbinden wij, zoals messing aan RVS of koper aan RVS. Verzinkt staal kunnen wij niet hardsolderen, omdat zink al rond vierhonderd graden smelt. Bij gecoat materiaal halen wij eerst de laag rond de naad weg, en dan kan het wel. Aluminium vraagt bij beide technieken een eigen aanpak. Stuur ons de gegevens van uw materiaal, dan geven wij advies.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
