
Home/Lamellen Solderen
Lamellen Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
Lamellen solderen: lekkages in koelers en condensors verhelpen
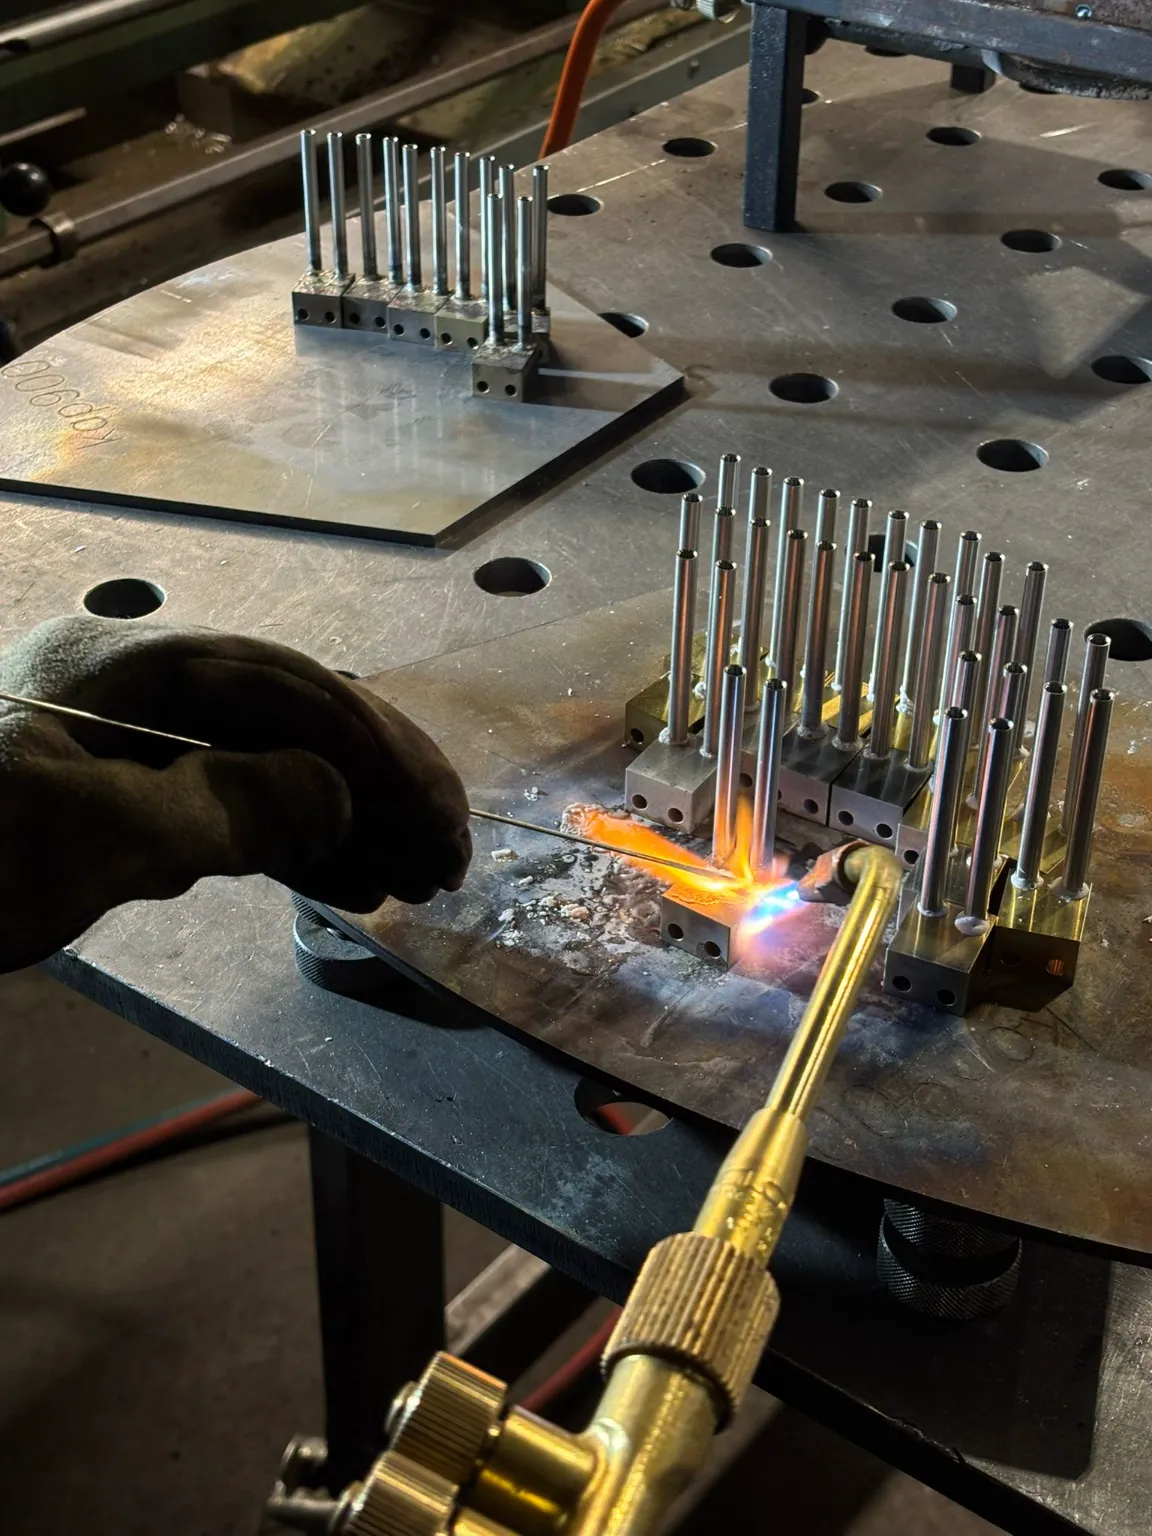
Lamellen solderen is voor ons team bij Westland Metaalbewerking reparatiewerk aan koelers en condensors waar ergens vocht of gas uit ontsnapt dat binnen hoort te blijven. Een warmtewisselaar met een lek doet zijn werk niet meer goed, en vaak merkt u dat pas als een proces warmer of kouder draait dan de bedoeling is. Lekkende lamellen, pijpplaten en aansluitingen solderen wij in onze werkplaats in Naaldwijk dicht. Dat doen wij in koper en messing, bij reparatie en ook bij nieuwbouw van warmtewisselaars. Het solderen gebeurt met de hand op een brander met propaan en zuurstof, en welk soldeer erin gaat, hangt af van het metaal waar uw koeler van gemaakt is. Het basismetaal smelt daarbij niet. Alleen het vulmateriaal wordt vloeibaar en trekt de naad in, waardoor de rest van de warmtewisselaar zijn vorm en maat houdt. Wij willen vooraf eerlijk zijn over iets. Over lamellen solderen bestaat geen standaardrecept dat op elke koeler past. De opbouw, het materiaal en de staat van het onderdeel verschillen per geval, en daarom beginnen wij bij elke aanvraag met kijken. Pas als wij weten waar het lek zit, waar het onderdeel van gemaakt is en hoe het materiaal eraan toe is, zeggen wij of wij het dicht kunnen solderen en hoe wij dat aanpakken.
Een lek is zelden een losstaand probleem
Wie een lekkende koeler binnenbrengt, ziet meestal één natte plek. Wij kijken breder. Een lek ontstaat vaak omdat het materiaal op die plek is aangetast door corrosie of slijtage, en dan is de kans groot dat het ernaast ook al dunner is geworden. Lamellen solderen op een plek die nog gezond is, levert een verbinding op die lang meegaat. Solderen op materiaal dat al op is, verschuift het probleem alleen een paar centimeter. Wij vertellen u eerlijk welke van de twee situaties wij zien.
Waarom solderen en niet lassen
Bij een koeler of condensor is lassen zelden een optie. Lassen smelt het basismateriaal zelf, en bij dunne delen in koper of messing brandt u daar al snel doorheen. Koper voert de warmte van een lasboog bovendien zo snel af dat het moeilijk is om een goede naad te krijgen. Bij messing verdampt het zink als het te heet wordt, met een poreuze naad als gevolg. Lamellen solderen werkt bij een veel lagere temperatuur. Het metaal blijft heel, de vorm verandert niet en het soldeer hecht aan beide delen. Daarom is solderen bij dit soort reparaties niet de noodoplossing maar gewoon de juiste techniek.
Waarom wij bij lamellen solderen eerst naar het materiaal kijken
Het materiaal bepaalt voor een groot deel of en hoe wij een lek kunnen dichtmaken. Koper laat zich uitstekend solderen, omdat het oxide op koper dun en zacht is en zich makkelijk laat verwijderen. Messing gaat ook goed, al vraagt het een beheerste aanpak omdat het zink erin bij te veel warmte begint te verdampen. Voor deze twee metalen zijn wij goed ingericht, en het zijn ook de materialen waar wij warmtewisselaars in repareren en bouwen.
Aluminium, verzinkt en gecoat
Niet elk materiaal leent zich voor lamellen solderen met onze methode. Aluminium is lastig, omdat het een taaie oxidehuid heeft en dicht bij de soldeertemperatuur al smelt. Dat bekijken wij altijd per opdracht en wij beloven vooraf niets. Met verzinkt materiaal beginnen wij niet, want de zinklaag smelt al rond vierhonderd graden, ruim voordat ons hardsoldeer gaat lopen. Een gecoat onderdeel kan wel, als wij de coating rond de reparatieplek eerst weghalen. Reken er wel op dat de hitte de laag ook iets buiten die plek kan beschadigen.
Dikte en bereikbaarheid
Onze praktijk ligt bij materiaal van grofweg één tot veertig millimeter dik. Stuur ons daarom een goede foto of laat het onderdeel even zien, zodat wij kunnen beoordelen of uw koeler binnen onze mogelijkheden valt. Ook de bereikbaarheid van het lek speelt mee. Het soldeer trekt alleen een naad in als de verbinding rondom op temperatuur is, en dat lukt niet als wij er maar vanaf één kant bij kunnen. Soms betekent dat dat er eerst iets gedemonteerd moet worden.
Wat een foto wel en niet vertelt
Een foto is een prima begin. Wij zien er de plek van het lek op, de opbouw van het onderdeel en vaak ook het materiaal. Wat een foto slecht laat zien, is hoe dik de wand nog is rond de lekkende plek. Daarom geven wij op basis van een foto een eerste inschatting en bevestigen wij die zodra het onderdeel bij ons op de werkbank ligt. Zo voorkomt u verrassingen achteraf.
Aansluitingen en leidingen naar de koeler
Een lek zit niet altijd in het blok zelf. Soms lekt de leiding die naar de warmtewisselaar loopt, of de aansluiting waar die leiding op de koeler komt. Ook dat soort leidingwerk solderen wij, zolang het onderdeel is van een machine of installatie en er geen koudemiddel in zit. Bij een koperen leiding op een messing aansluiting gebruiken wij zilversoldeer, omdat dat aan beide metalen goed hecht. Zit er in de aansluiting een rubber afdichting of een kunststof deel, dan halen wij dat eruit of schermen wij het af, want het overleeft de soldeertemperatuur niet. Zo pakken wij het lek aan waar het werkelijk zit, en niet alleen waar het water naar buiten komt.
Zo pakken wij lamellen solderen aan in de werkplaats
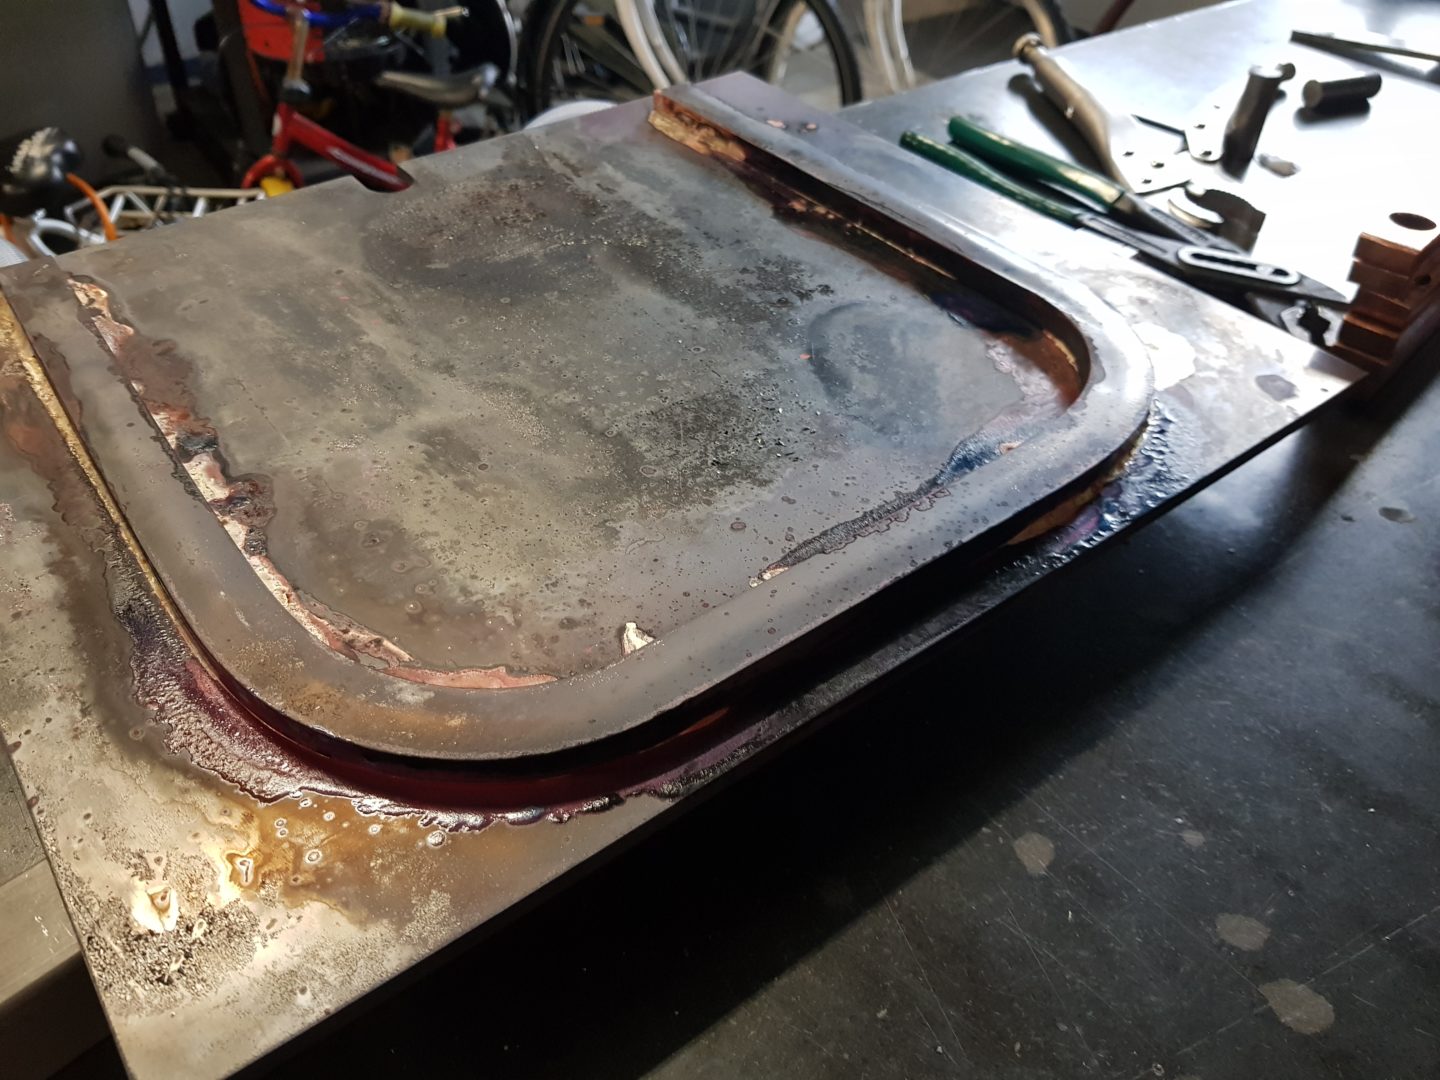
Als duidelijk is dat een reparatie zinvol is, begint het eigenlijke werk. Lamellen solderen draait om drie dingen: een schone naad, een goede pasvorm en warmte die op de juiste plek terechtkomt. Als een van die drie niet klopt, krijgt u een verbinding die er van buiten prima uitziet maar niet dicht is.
Schoonmaken en passend maken
Eerst maken wij de plek rond het lek schoon en vetvrij. Vuil, oude fluxresten en oxide houden het soldeer tegen. Daarna kijken wij naar de spleet die het soldeer moet vullen. Ons zilversoldeer met vijfenvijftig procent zilver werkt volgens de leverancier het best bij een opening van 0,05 tot 0,1 millimeter. Wordt de spleet veel groter, dan vult dat dunvloeiende soldeer hem niet goed en kiezen wij een andere soldeersoort of passen wij de delen aan. Omdat wij zagen, draaien, frezen en buigen in dezelfde werkplaats, kunnen wij dat zelf doen.
Het juiste soldeer kiezen
Bij koper op koper is fosforkoper een goede keuze. Het fosfor houdt het koper tijdens het verwarmen zelf schoon, zodat er geen losse flux nodig is. Dat scheelt bij een warmtewisselaar, omdat fluxresten op lastig bereikbare plekken anders achterblijven. Komt er messing bij, dan werken wij met zilversoldeer of Silverflow en de flux die daarbij hoort. Zilversoldeer vloeit fijn en bij een lagere temperatuur, waardoor het onderdeel minder warmte te verwerken krijgt. Op staal of RVS gebruiken wij nooit fosforkoper, omdat de verbinding dan bros wordt.
Verwarmen met gevoel
Bij lamellen solderen is gelijkmatig verwarmen lastiger dan bij een massief onderdeel, omdat dunne en dikke delen naast elkaar zitten. Koper voert warmte bovendien razendsnel af. Wij verwarmen daarom niet alleen het lek, maar ook de omgeving ervan, zodat de warmte niet direct wegloopt. Het soldeer trekt naar de warmste plek, dus waar wij de vlam houden bepaalt waar het soldeer naartoe gaat. Wij lezen de temperatuur af aan de flux en aan de eerste druppel soldeer. Trekt die de naad in, dan klopt het. Blijft hij liggen als een bolletje, dan wachten wij nog even.
Een voorbeeld
Stel dat een kweker uit het Westland een koeler binnenbrengt die op één plek druppelt. Op de foto ziet het eruit als een klein lek bij een aansluiting. Op de werkbank blijkt dat het koper daar nog stevig is, maar dat de oude naad nooit helemaal is doorgelopen. Wij maken de plek schoon, verwarmen de omgeving gelijkmatig en laten het soldeer rondom de verbinding intrekken. Daarna verwijderen wij de fluxresten en controleren wij de naad. De koeler kan dezelfde week terug de kas in. Zo verloopt een reparatie als het materiaal meewerkt.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Lamellen solderen en de controle op dichtheid
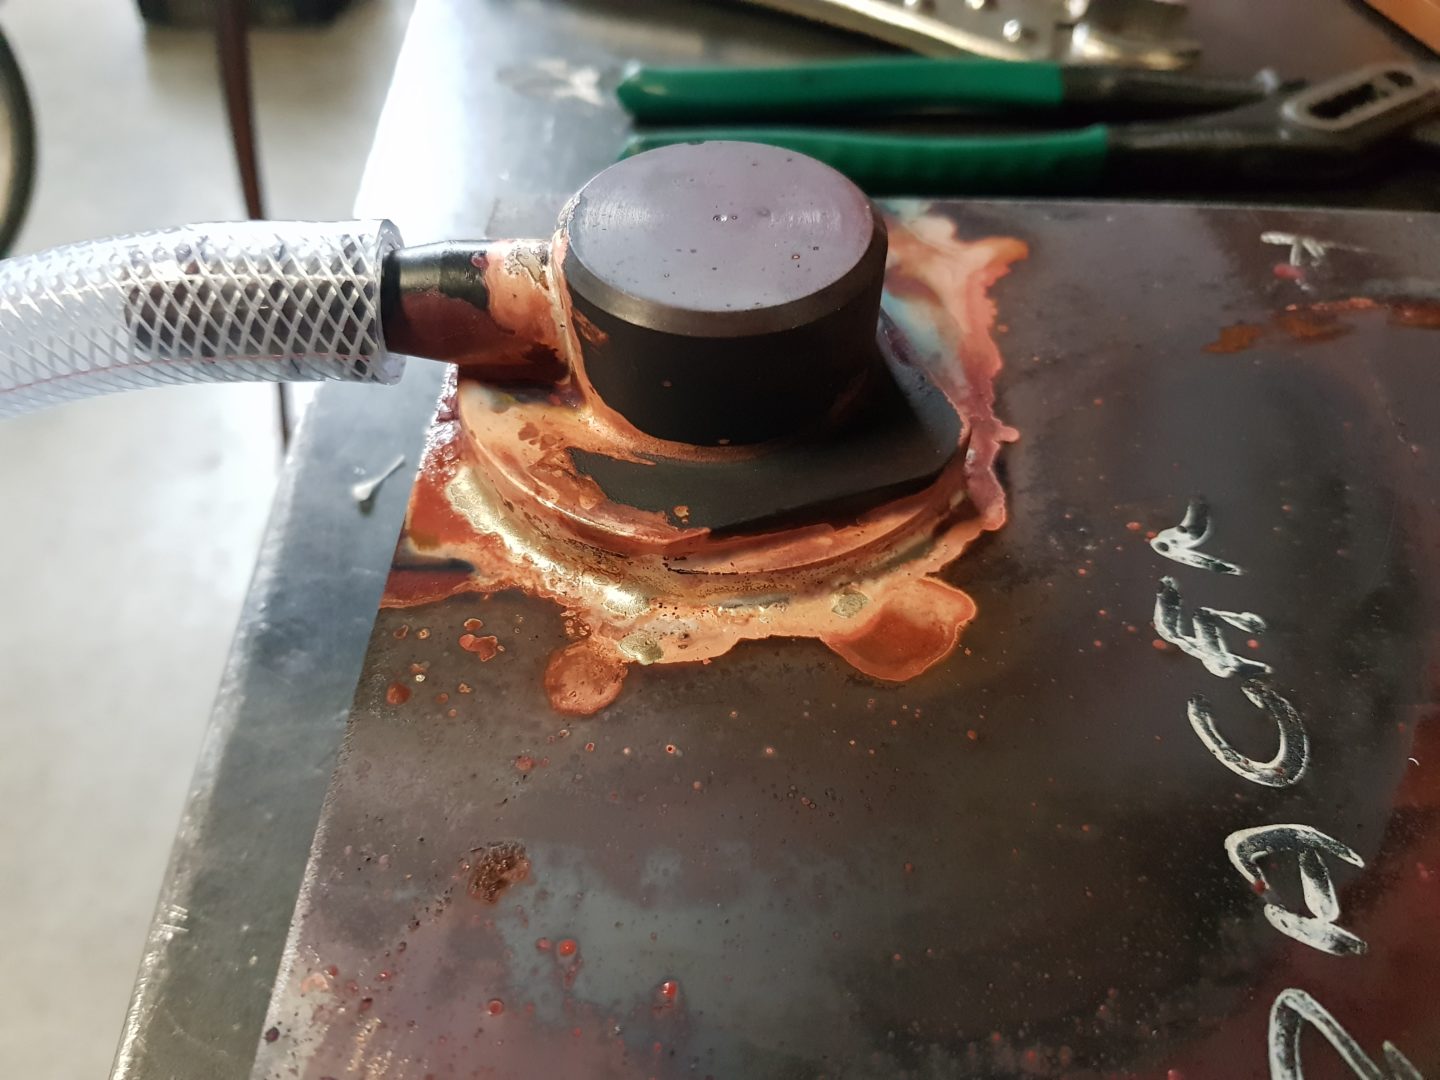
Na het lamellen solderen maken wij de verbinding grondig schoon. Fluxresten trekken vocht aan en tasten het metaal op den duur aan. Bij een koeler of condensor wilt u ook niet dat er later schilfers flux door het systeem gaan. Een schone naad is bovendien nodig om goed te kunnen beoordelen of het soldeer overal is doorgelopen. Een verbinding waarin het soldeer zichtbaar rondom is gevloeid, is in de praktijk dicht.
De druktest voor drukhoudende delen
Een koeler of condensor is een drukhoudend onderdeel, en drukhoudende onderdelen kunnen wij testen op lekkage. Wij doppen het onderdeel af, zetten het onder druk en kijken of er ergens iets ontsnapt. Zo weet u zeker dat de reparatie gelukt is voordat het onderdeel terug in de installatie gaat. Wij doen dat niet automatisch bij elke klus. Laat het ons bij de aanvraag weten als u een druktest wilt en vermeld bij welke druk wij moeten testen. Dan plannen wij die in op dag drie van onze werkwijze.
Wanneer kijken genoeg is
Voor een deel van het werk volstaat een zorgvuldige visuele controle. Denk aan een onderdeel dat niet onder hoge druk staat, of een reparatie waarbij u het onderdeel zelf nog test bij het inbouwen. Een druktest kost tijd, en die tijd ziet u terug in de prijs. Wij bespreken daarom per opdracht wat zinvol is. Gaat het om een koeler in een systeem waar een lek veel schade of stilstand veroorzaakt, dan raden wij de test aan. Gaat het om een eenvoudige reparatie met een duidelijk doorgevloeide naad, dan is kijken vaak voldoende.
Overdoen als het nodig is
Lukt het niet in één keer, dan zeggen wij dat. Een naad die niet goed is doorgelopen, maken wij open en solderen wij opnieuw. Wij leveren liever een dag later dan een koeler die bij u weer gaat druppelen. Waar het uiterlijk ertoe doet, slijpen en polijsten wij de naad na.
Verkleuring hoort erbij
Na het lamellen solderen ziet het metaal rond de naad er anders uit dan ervoor. Koper kleurt donker, soms bruinrood of paarsachtig, doordat het oppervlak door de warmte oxideert. Het is een laagje aan het oppervlak en het verraadt niets over hoe goed de naad eronder is. Zit de koeler uit het zicht, dan laten wij die verkleuring meestal zitten, omdat polijsten tijd kost en niets toevoegt aan de dichtheid. Wilt u dat het onderdeel er weer strak uitziet, dan werken wij het oppervlak af. Fluxresten halen wij in alle gevallen weg, of het onderdeel nu zichtbaar is of niet.
Lamellen solderen aanvragen: wat wij wel en niet doen
Wij solderen koelers, condensors en andere warmtewisselaars voor bedrijven in de tuinbouw, de food, de jachtbouw en de medische sector. Ook voor één los onderdeel kunt u bij ons terecht. In de tuinbouw gaat het vaak om koelers die het hele seizoen moeten draaien. In de food telt dat een installatie niet stilvalt midden in een productierun. In de jachtbouw krijgen wij soms onderdelen die in een vochtige omgeving hun werk doen en daar jarenlang mee moeten. Elke sector heeft zijn eigen reden waarom een lek snel opgelost moet worden. Het werk gebeurt in onze werkplaats aan de Industriestraat 6G in Naaldwijk, en u kunt het daar ophalen of laten bezorgen in de regio Westland, Den Haag, Rotterdam en Delft.
Koudemiddelen laten wij aan specialisten
Lamellen solderen aan een installatie waar nog koudemiddel in zit, doen wij niet. Wie aan airco’s of koelinstallaties met koudemiddel werkt, moet een STEK-certificaat hebben, en omdat koeltechniek niet onze branche is, hebben wij dat niet. Een warmtewisselaar die los en leeg bij ons binnenkomt, kunnen wij wel bekijken. Zit u ertussenin, bel dan even, dan zeggen wij eerlijk of de klus bij ons hoort.
Zo verloopt uw aanvraag
U stuurt een foto, een schets of een tekening. Wij bellen kort terug en nemen het materiaal, het aantal stuks en de gewenste levertijd door. Daarna bereiden wij het werk voor, solderen wij de lekkage dicht en testen wij het onderdeel als dat is afgesproken. Een gemiddelde opdracht is binnen drie tot vijf dagen klaar. Heeft u haast omdat een installatie stilstaat, meld dat dan meteen, want een spoedklus pakken wij waar het kan direct op.
Bereikbaarheid
Bellen kan op +31 6 42 96 28 78, van maandag tot en met vrijdag tussen 8:00 en 17:00. In een review vertelde een klant dat hij voor een spoedklus meteen terechtkon en netjes werk kreeg tegen een prijs die hem meeviel. Zo willen wij ook bij lamellen solderen werken: vakwerk leveren en bereikbaar zijn als het erop aankomt.
Veelgestelde vragen over lamellen solderen
Niet altijd, en dat zeggen wij liever vooraf. Het hangt af van het materiaal, de bereikbaarheid van het lek en de staat van de wand rond de lekkende plek. Is het metaal daar nog gezond, dan is de kans groot dat wij het dicht kunnen solderen. Is het door corrosie of slijtage dun geworden, dan verschuift het lek na een reparatie vaak naar de plek ernaast. In dat geval adviseren wij een deel te vernieuwen. Een foto geeft ons een eerste indruk. De echte beoordeling doen wij aan het onderdeel zelf. Daarna hoort u van ons of solderen zin heeft.
Wij repareren en bouwen warmtewisselaars in koper en messing. Koper laat zich bijzonder goed solderen omdat het oxide erop makkelijk te verwijderen is. Messing vraagt een beheerste aanpak vanwege het zink, maar gaat met zilversoldeer goed. Bij aluminium ligt het moeilijker door de hardnekkige oxidelaag en een smeltpunt dat dicht bij de soldeertemperatuur zit. Dat bekijken wij per opdracht. Verzinkte delen solderen wij niet, omdat het zink ver onder onze soldeertemperatuur smelt. Gecoate delen kunnen wel als de coating rond de naad eerst weg is. Twijfelt u over uw materiaal, stuur dan een foto.
Dat hangt af van de metalen die samenkomen. Bij koper op koper werken wij vaak met fosforkoper, dat zonder aparte flux zijn werk doet. Komt er messing bij, dan kiezen wij voor zilversoldeer of Silverflow met een passende flux. Zilversoldeer vloeit fijn en bij een relatief lage temperatuur. Daardoor krijgt het onderdeel minder warmte te verwerken. Op staal en RVS gebruiken wij geen fosforkoper, omdat de verbinding dan bros wordt. Welk soldeer het wordt, bepalen wij per klus. Dat bespreken wij met u voordat wij beginnen.
Ja, drukhoudende onderdelen zoals koelers en condensors kunnen wij testen op lekkage. Wij maken het onderdeel aan alle kanten dicht, zetten het onder druk en speuren naar lekkage. Die druktest doen wij niet automatisch bij elke opdracht. Geef daarom bij de aanvraag aan als u hem wilt. Vermeld er ook bij welke druk getest moet worden. Zonder druktest beoordelen wij de naad visueel na het schoonmaken. Een naad waarin het soldeer zichtbaar rondom is gevloeid, is in de praktijk dicht. Voor een installatie waar geen enkel lek acceptabel is, raden wij de test aan.
Het materiaal waar wij mee werken, is doorgaans tussen de één en veertig millimeter dik. Valt uw onderdeel daarbuiten, dan zeggen wij dat eerlijk. Naast de dikte speelt ook de opbouw van de warmtewisselaar mee. Dunne en dikke delen naast elkaar vragen om een zorgvuldige verdeling van de warmte. Ook moet de naad rondom op temperatuur kunnen komen. Als wij maar vanaf één kant bij het lek kunnen, lukt dat niet altijd. Stuur ons een foto, dan kijken wij mee. Zo weet u snel of uw koeler bij ons past.
Alles gebeurt bij ons handmatig, met een brander op propaan en zuurstof. Een oven of inductie gebruiken wij niet. Bij reparatiewerk aan lamellen en aansluitingen is dat juist handig. Wij kunnen de warmte precies richten op de plek waar die nodig is. Hoe warm het werkstuk is, lezen wij af aan de flux en het soldeer. Trekt de eerste druppel de naad in, dan is het werkstuk warm genoeg. Blijft hij liggen, dan wachten wij nog even. Die manier van werken vraagt ervaring en geduld.
Nee, werk aan installaties waar nog koudemiddel in zit, doen wij niet. Daarvoor is een STEK-certificaat nodig, en dat hebben wij niet. Een gecertificeerd bedrijf kan het koudemiddel veilig aftappen en later weer vullen. Komt een warmtewisselaar los en zonder koudemiddel bij ons binnen, dan kunnen wij hem wel bekijken. Twijfelt u in welke categorie uw onderdeel valt, neem dan even contact op. Wij zeggen het eerlijk als het niet bij ons past. Dan kunt u meteen bij de juiste partij aankloppen. Zo verliest u geen kostbare tijd.
Gemiddeld is een reparatie in drie tot vijf dagen rond. Op dag één nemen wij uw aanvraag door en bellen wij u terug. Daarna maken wij het onderdeel schoon en bereiden wij de naad voor. Op dag twee tot drie solderen wij de lekkage dicht. Op dag drie volgt een druktest als u die heeft aangevraagd. Daarna haalt u het werk op in Naaldwijk of bezorgen wij het in de regio. Staat uw installatie stil, laat het ons dan direct weten. Bij spoed kijken wij wat er kan.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
