
Home/RVS Leidingwerk Solderen
RVS Leidingwerk Solderen
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
RVS leidingwerk solderen in onze werkplaats in Naaldwijk
RVS leidingwerk solderen is werk dat bij ons in de werkplaats aan de Industriestraat in Naaldwijk geregeld op de bank ligt, en het is ook werk waar wij met respect naar kijken. Roestvast staal gedraagt zich onder de vlam namelijk heel anders dan koper of messing. Wie dat vergeet, krijgt een naad die er bij het afleveren keurig uitziet en een paar maanden later toch begint te zweten of aan te slaan. Bij Westland Metaalbewerking solderen wij leidingdelen, verdeelstukken en aansluitingen waar een vloeistof of gas doorheen gaat, en heel vaak zit daar RVS in. Soms is het RVS op RVS, maar veel vaker komt een roestvaste buis samen met een messing blok of een koperen aansluiting. Precies daar wordt solderen interessant, want die metalen kunt u niet aan elkaar lassen. Wij solderen handmatig met een propaan-zuurstofbrander en kiezen voor roestvast staal zilversoldeer. Een soldeeroven of inductiespoel staat er bij ons niet, en voor dit soort werk is dat ook geen gemis. Wat wel telt, is dat u vooraf weet waar u aan toe bent. Daarom leggen wij hier uit hoe wij RVS leidingwerk solderen, waar het in de praktijk misgaat en wanneer wij u eerlijk aanraden om toch te laten lassen.
Leidingwerk uit de werkplaats, niet uit de meterkast
Eerst een misverstand uit de weg. Als wij over leidingwerk praten, bedoelen wij geen waterleiding onder een gootsteen of een cv-leiding achter een wand. Dat is installatiewerk in woningen, en dat laten wij bewust aan installateurs over. Ook leidingen van airco’s en koelinstallaties met koudemiddel erin pakken wij niet op, omdat dat werk een STEK-certificaat vereist en dat bezitten wij niet. Ons RVS leidingwerk solderen gaat over onderdelen voor machines, installaties en apparaten: een leidingdeel dat een monteur komt brengen, een verdeelstuk naar tekening van een engineer, of een serie kleine warmtewisselaars. Omdat dat werk bij ons op de bank ligt, kunnen wij het werkstuk draaien, van alle kanten verwarmen en de naad rondom bekijken. Voor een dichte verbinding is dat een groot voordeel ten opzichte van solderen in een krappe hoek op locatie.
Een voorbeeld dat elke maand terugkomt
Iedere maand komt er uit Limburg een doos binnen met zo’n vijftig kleine warmtewisselaars van een vaste klant. Elk exemplaar is een messing blokje met daarin twee ingesoldeerde RVS-pijpjes, en na ons werk reist de hele partij weer terug. Klein werk, zou u zeggen. Toch laat juist dit product zien waar RVS leidingwerk solderen om draait: twee materialen die zich niet laten lassen, een dunne roestvaste buis tegenover een massiever messing deel, en een verbinding die gewoon dicht moet zijn. Eén lekkende warmtewisselaar in een partij is er één te veel, en dus krijgt het vijftigste blokje dezelfde aandacht als het eerste.
Waarom RVS leidingwerk solderen anders is dan koper solderen
Wie koper gewend is, schrikt soms van roestvast staal. Bij koper brengt u een standaard flux aan, warmt u op en trekt het soldeer vrij gewillig de naad in. Bij RVS leidingwerk solderen gaat dat zo niet, en daar zijn drie redenen voor.
De beschermlaag die het soldeer tegenhoudt
Roestvast staal dankt zijn naam aan een flinterdunne laag chroomoxide op het oppervlak. Die laag herstelt zich meteen zodra er zuurstof bij komt, en dat maakt het materiaal zo waardevol in een vochtige omgeving. Voor het solderen is het juist een hindernis. Chroomoxide is veel taaier dan het oxide op koper, en een gewone flux krijgt het niet los. Blijft die laag zitten, dan maakt het soldeer het oppervlak niet nat. U ziet dan een bolletje soldeer dat over de buis rolt en nergens grip vindt. Daarom werken wij op RVS met een agressievere flux die door die oxidelaag heen breekt en hem op afstand houdt zolang de vlam erop staat.
Warmte die blijft hangen
Het tweede verschil zit in de warmtegeleiding. Ten opzichte van gewoon staal geleidt RVS de warmte zo’n drie keer minder goed. De warmte blijft dus hangen op de plek waar de vlam hem inbrengt. Dat lijkt handig, maar er zit een keerzijde aan. Zit roestvast staal te lang tussen grofweg vierhonderdvijftig en achthonderdvijftig graden, dan ontstaan er chroomcarbiden langs de korrelgrenzen en verliest het materiaal op die plek een deel van zijn corrosievastheid. Een leiding die vlak naast de soldeernaad bruin begint te kleuren, heeft vaak precies dat meegemaakt. Wij verwarmen daarom gericht en houden de tijd op temperatuur zo kort als het werk toelaat.
Nazorg die vaak wordt overgeslagen
De derde reden is de nazorg. De flux die op roestvast staal nodig is, is bijtend. Laat u resten zitten, dan tasten die het materiaal langzaam aan. Bij een leiding is dat extra verraderlijk, omdat flux ook aan de binnenkant van een verbinding terecht kan komen, waar niemand meer kijkt. Wij verwijderen de resten daarom volledig, spoelen inwendige naden door en kijken het oppervlak na voordat het werk de deur uitgaat. Het is niet het spannendste deel van RVS leidingwerk solderen, maar het bepaalt wel of de verbinding over een jaar nog net zo goed is als op de dag van levering.

Soldeer, flux en pasvorm bij RVS leidingwerk solderen
Een goede verbinding begint niet bij de vlam maar bij de keuze van het soldeer en bij de manier waarop de delen in elkaar passen. Hier wordt het meeste werk gewonnen of verloren.
Zilversoldeer met vijfenvijftig procent zilver
Voor RVS leidingwerk solderen gebruiken wij zilversoldeer, in de regel met een zilvergehalte van vijfenvijftig procent. Dat soldeer wordt al bij een betrekkelijk lage temperatuur vloeibaar, en bij roestvast staal is dat goud waard. Hoe lager de soldeertemperatuur, hoe korter het materiaal in het gevoelige gebied blijft. Bovendien levert het een taaie verbinding op die trillingen goed verdraagt, en bij leidingwerk aan draaiende machines is dat geen overbodige luxe. Bij roestvast staal valt de keuze vaak op een legering met een aandeel nikkel, omdat het soldeer daarmee beter hecht en de verbinding beter weerstand biedt tegen spleetcorrosie.
Waarom koperfosfor hier niet thuishoort
Koperfosforsoldeer is op koper een prachtig product. Het werkt daar zelfs zonder flux. Op roestvast staal gebruiken wij het nooit. In RVS zoekt het fosfor het ijzer, chroom en nikkel op, en samen vormen ze harde, brosse fosfiden langs de naad. Zo’n verbinding oogt prima en scheurt later onder trilling of druk. De vergissing ontstaat vaak omdat dezelfde staaf een kwartier eerder op een koperen leiding perfect deed wat hij moest doen. Bij ons ligt het soldeer per materiaalcombinatie gescheiden, en de keuze staat vast voordat de brander aangaat.
De spleet tussen buis en aansluiting
Volgens de leverancier presteert ons dunvloeiende zilversoldeer optimaal als de kier tussen 0,05 en 0,1 millimeter ligt. In zo’n smalle ruimte zuigt de capillaire werking het soldeer rondom naar binnen. Zit een RVS-buis te ruim in een messing aansluiting, dan vult het soldeer de ruimte niet netjes en blijven er holtes achter. Bij leidingwerk betekent een holte een mogelijk lek, en bij roestvast staal ook een plek waar spleetcorrosie kan beginnen. Omdat wij zelf draaien, frezen en zagen, brengen wij een pasvorm die niet klopt eerst op maat. Dat kost aan de voorkant wat tijd en scheelt aan de achterkant een hoop gedoe.
RVS aan koper of messing
Bij RVS leidingwerk solderen komen wij vooral combinaties tegen van roestvast staal met messing of koper, en soms met brons. Die metalen laten zich niet samensmelten, omdat ze in samenstelling en smeltpunt te ver uit elkaar liggen. Bij solderen blijven beide metalen vast en slaat het zilversoldeer de brug ertussen. Koper raakt zijn warmte veel sneller kwijt dan RVS, dus wij brengen meer warmte in het deel dat hem het snelst afvoert. Zo komen beide kanten tegelijk op temperatuur en vloeit het soldeer gelijkmatig. Wel kijken wij naar de plek waar de leiding komt te zitten, want ongelijke metalen die samen in vocht staan, kunnen elkaar elektrochemisch aanvreten.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
RVS leidingwerk solderen of lassen: zo maken wij de keuze
Wij zijn een allround metaalbewerker, en het TIG-lassen van roestvast staal, tot in dunne wanden, hoort bij onze sterkste kanten. Dat maakt ons advies over RVS leidingwerk solderen eerlijk, want wij hebben geen belang bij de ene of de andere techniek. Wij kijken naar belasting, temperatuur, omgeving en reinigbaarheid, en pas daarna kiezen wij.
Wanneer solderen wint
Solderen kiezen wij wanneer er een ander metaal aan het roestvast staal moet, wanneer een dunwandig onderdeel maatvast moet blijven of wanneer de opbouw geen ruimte laat voor een lasnaad. Denk aan een pijpje dat in een boring van een blok steekt. Een lastoorts komt daar lastig bij, terwijl capillaire werking er juist uitstekend werkt. Zit er vlak naast de verbinding iets wat slecht tegen de hitte van een lasboog kan, zoals een pakking of een oudere naad, dan is solderen de veiligere route.
Wanddikte en gewicht tellen mee
Niet elk leidingdeel is even makkelijk te solderen, en dat heeft vaak meer met massa te maken dan met het materiaal. Wij solderen wanddiktes van 1 tot 40 millimeter, maar binnen die grenzen maakt het totale gewicht een groot verschil. Een dun RVS-pijpje is snel op temperatuur, een zwaar verdeelstuk of een dikke flens moet lang worden voorverwarmd voordat het soldeer wil vloeien. Bij roestvast staal is dat een extra aandachtspunt, omdat lang verwarmen precies is wat u bij dit materiaal wilt beperken. Stel dat er een dunne RVS-buis op een massief messing blok moet. Dan richten wij de vlam vooral op het blok en laten wij de buis meeliften, zodat de dunne wand niet onnodig lang heet blijft. Dat soort keuzes maken wij per werkstuk, en daarom vragen wij bij een aanvraag ook naar de afmetingen van de zwaarste delen.
Wanneer wij lassen adviseren
Bij zwaar belaste leidingen, bij hoge bedrijfstemperaturen waarbij soldeer zacht wordt en bij hygiënische toepassingen adviseren wij lassen. Dat laatste speelt vooral in de food. Bij solderen schuiven de delen over elkaar en blijft er altijd een smalle kier over, en waar product langs stroomt, kan vuil zich daarin nestelen. Daar hoort een doorgelaste, glad afgewerkte naad. Voor leidingdelen buiten de productstroom is solderen weer een prima keuze. Die afweging maken wij per onderdeel, en daarom vragen wij altijd waar uw leiding uiteindelijk terechtkomt.
Van aanvraag tot dichte leiding
Een opdracht voor RVS leidingwerk solderen begint met een foto, een schets of een tekening. Meer hebben wij niet nodig om te kunnen starten. Wij bellen kort terug om de materialen, het aantal en de gewenste levertijd door te nemen, en vragen dan ook naar de toepassing en de omgeving van de leiding.
Voorbereiden en solderen
Daarna maken wij de delen passend. Wij zagen, draaien of buigen waar nodig, maken de naden schoon en vetvrij en controleren de spleet. Vervolgens brengen wij flux aan op beide delen en verwarmen wij de verbinding. De temperatuur meten wij niet. Wij lezen hem af aan de flux: eerst wordt die wit, daarna vloeibaar en uiteindelijk donker van kleur, en op dat moment hoort het soldeer de naad in te zakken. Rolt het op als een kraaltje, dan heeft het werkstuk nog niet genoeg warmte.
Wat u zelf kunt doen voor een goed resultaat
Een groot deel van het succes ligt al vast voordat de leiding bij ons binnenkomt. Een tekening met afmetingen en toleranties laat ons vooraf zien of buis en aansluiting goed op elkaar aansluiten. Heeft u een voorkeur voor de positie van de naad, of zit er vlak bij de verbinding een onderdeel dat niet te warm mag worden, meld dat dan meteen. Denk aan een pakking, een stuk kunststof of een bestaande naad die heel moet blijven. Hoe eerder wij dat weten, hoe beter wij de volgorde van werken en de plek van de vlam daarop kunnen afstemmen. Ook de vraag of er na het solderen een nabehandeling nodig is, zoals stralen, helpt bij de planning. Die nabehandelingen besteden wij grotendeels uit, en daardoor wordt de levertijd wel langer.
Controle, druktest en levering
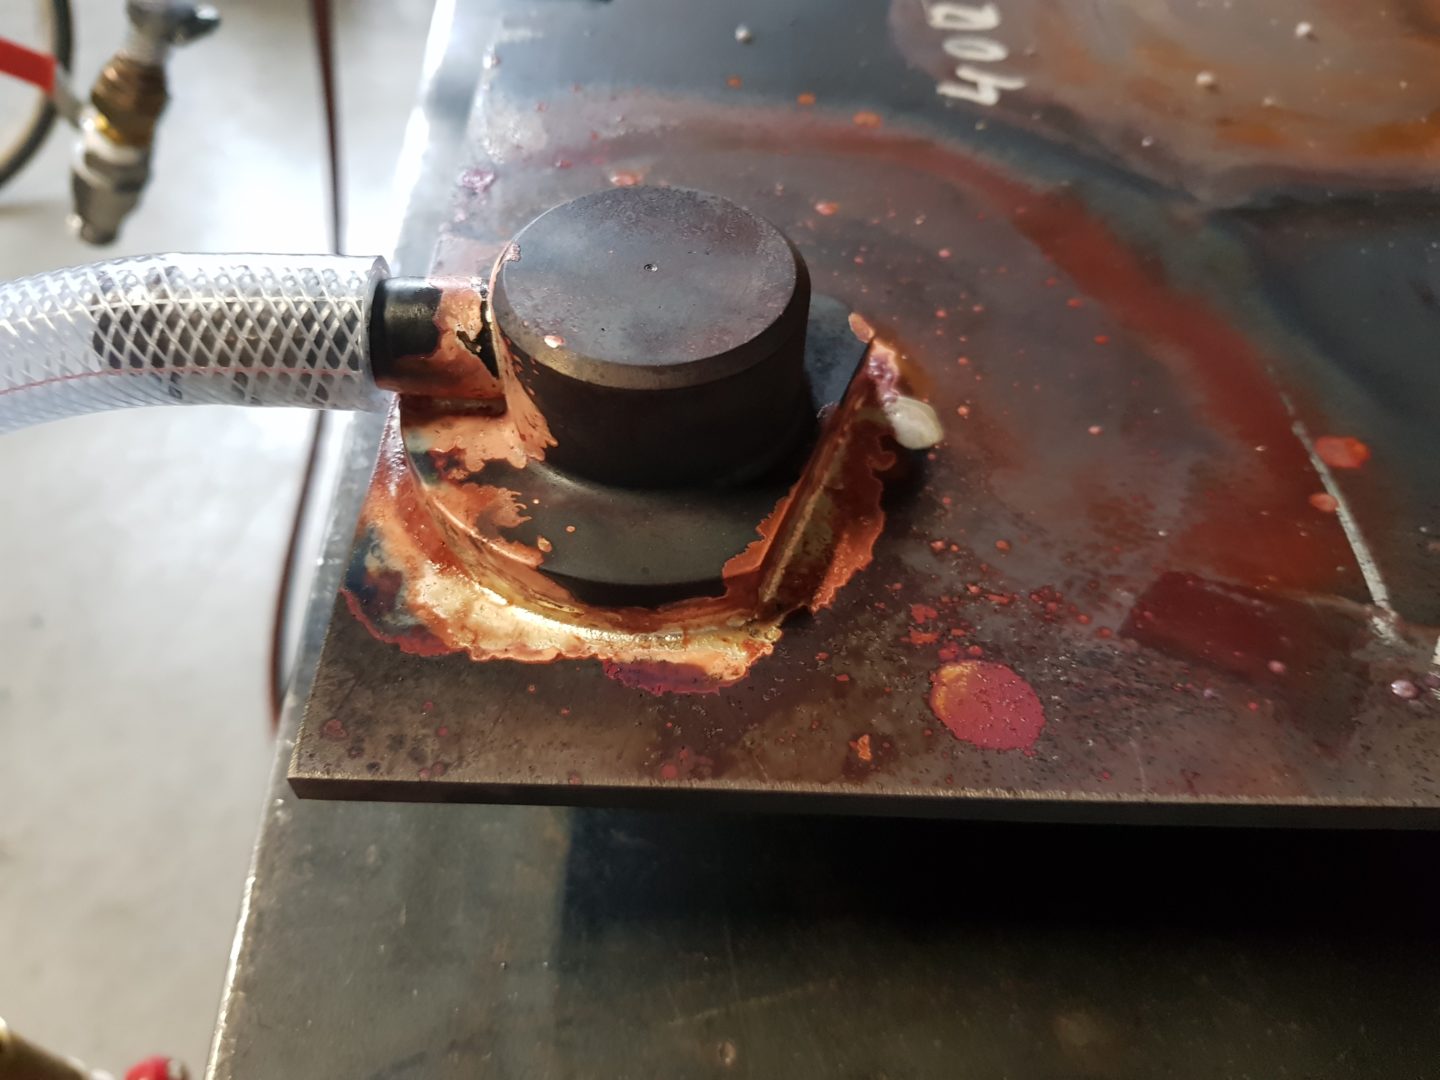
Is de naad gevuld, dan reinigen wij de leiding en kijken wij of het soldeer rondom is doorgelopen. Bij drukhoudende leidingdelen kan daar een druktest bij komen. Daarvoor sluiten wij de openingen af met doppen, brengen wij het onderdeel onder druk en letten wij erop dat er nergens iets weglekt. Vermeld het in uw aanvraag als u dat wilt, dan plannen wij het in. De leiding ligt daarna klaar om op te halen, of wij brengen hem naar u toe als u in het Westland, Den Haag, Rotterdam of Delft zit. Wilt u overleggen over een leiding, ons nummer is +31 6 42 96 28 78 en op werkdagen nemen wij tussen 8:00 en 17:00 op.
Veelgestelde vragen over RVS leidingwerk solderen
Ja, RVS laat zich prima hardsolderen, alleen vraagt het meer voorbereiding dan koper of messing. Het knelpunt zit in de chroomoxidelaag op het oppervlak, die zich steeds herstelt als er lucht bij komt. Met gewone flux breekt u daar niet doorheen, en dan krijgt het soldeer geen grip. Wij gebruiken daarom een flux die op roestvast staal is afgestemd en die de laag tijdens het opwarmen openhoudt. Als soldeer kiezen wij zilversoldeer, omdat dat al bij een vrij lage temperatuur gaat lopen. Dat beperkt de tijd die het materiaal in het gevoelige temperatuurgebied doorbrengt. Na afloop verwijderen wij alle fluxresten, omdat die bijtend zijn. Met die drie stappen krijgt u ook bij RVS een sterke en dichte verbinding.
De combinaties die wij het vaakst maken zijn RVS aan messing en RVS aan koper. Daarnaast solderen wij messing aan koper, koper aan koper en combinaties met brons. Al die materialen laten zich onderling slecht of helemaal niet lassen, en dan is solderen de logische route. Het zilversoldeer maakt aan allebei de materialen hechting, terwijl de buis en de aansluiting zelf vast blijven. Een bekend voorbeeld uit onze werkplaats is het messing blokje met twee RVS-pijpjes dat wij maandelijks voor een vaste klant uit Limburg solderen. Bij elke combinatie stemmen wij het verwarmen af op het materiaal dat de warmte het snelst afvoert. Ook kijken wij naar de omgeving, omdat verschillende metalen in vocht elkaar kunnen aantasten. Twijfelt u over een combinatie, stuur dan een foto of tekening, dan geven wij advies.
Koperfosforsoldeer is uitstekend voor koper op koper, maar op roestvast staal gaat het mis. Het fosfor in dat soldeer gaat in RVS aan de haal met ijzer, chroom en nikkel. Daarbij ontstaan fosfiden, en die zijn hard en bros. De naad ziet er na het solderen meestal gewoon netjes uit. Pas later, onder trilling of druk, kan zo’n verbinding scheuren. Bij leidingwerk aan machines is dat precies het soort belasting dat een naad moet kunnen opvangen. Wij houden de soldeersoorten daarom per materiaalcombinatie gescheiden en kiezen voor RVS zilversoldeer met de bijpassende flux. Die keuze ligt vast voordat wij het werkstuk gaan verwarmen.
Dat blijft het, als het werk zorgvuldig wordt gedaan. Het eerste risico is te lang verwarmen, want tussen ruwweg vierhonderdvijftig en achthonderdvijftig graden kan roestvast staal plaatselijk zijn corrosievastheid verliezen. Daarom kiezen wij een zilversoldeer dat al vroeg vloeit, en richten wij de vlam alleen op de naad. Het tweede risico zijn fluxresten, die bij RVS bijtend zijn en later aanslag kunnen geven. Die verwijderen wij volledig, ook aan de binnenkant van de leiding waar dat bereikbaar is. Het derde risico is een spleet die niet helemaal met soldeer is gevuld, omdat daar spleetcorrosie kan ontstaan. Een strakke pasvorm en goed doorgevloeid soldeer voorkomen dat. In een agressieve of voortdurend natte omgeving adviseren wij soms liever een gelaste naad.
Voor leidingdelen waar product doorheen of langs stroomt, adviseren wij solderen meestal niet. In de food moeten oppervlakken die met product in aanraking komen glad, dicht en goed te reinigen zijn. Gesoldeerde delen overlappen elkaar, en tussen die twee lagen zit een haarfijne kier waarin resten kunnen achterblijven. Voor zulke delen is een doorgelaste en glad afgewerkte TIG-naad de betere keuze. Omdat wij RVS ook lassen, kunnen wij die oplossing gewoon zelf leveren. Leidingdelen en steunen die niet met product in aanraking komen, kunnen wel prima gesoldeerd worden. Wij vragen daarom altijd waar het onderdeel precies terechtkomt. Op basis daarvan adviseren wij per onderdeel de techniek die het beste past.
Bij drukhoudend leidingwerk kunnen wij een druktest uitvoeren. Het onderdeel wordt dan dichtgedopt en onder druk gezet, waarna wij nagaan of het ergens lekt. Zo weet u dat de verbinding dicht is voordat de leiding wordt ingebouwd. Elke naad bekijken wij daarnaast visueel op soldeer dat rondom is doorgevloeid. Een naad waarin het soldeer zichtbaar aan beide kanten is doorgelopen, is in de praktijk dicht. Een druktest is niet bij elke opdracht nodig, dus wij voeren hem niet automatisch uit. Wilt u hem wel, geef dat dan bij uw aanvraag aan. Dan nemen wij de test mee in de prijs en de planning.
Nee, dat soort werk doen wij bewust niet. Water-, cv- en gasleidingen in woningen zijn installatiewerk, en daarvoor belt u een installateur. Leidingen van airco’s en koelinstallaties met koudemiddel erin vragen om een STEK-certificaat, en dat hebben wij niet. Vragen over zulke leidingen verwijzen wij daarom door. Ons soldeerwerk aan leidingen richt zich op onderdelen die in de werkplaats gemaakt of aangepast worden. Denk aan leidingdelen voor machines, verdeelstukken en kleine warmtewisselaars zonder koudemiddel erin. Weet u niet zeker of uw onderdeel bij ons past, leg het ons dan gewoon voor. Wij zeggen het eerlijk als uw klus beter bij een andere partij past.
Om te starten volstaat een foto, schets of tekening. Een tekening met afmetingen werkt het prettigst, omdat wij dan direct de pasvorm en de spleet kunnen beoordelen. Vermeld ook welke materialen het zijn, hoeveel stuks u nodig heeft en wanneer u het werk terug wilt hebben. Laat ons weten waar de leiding terechtkomt, want de omgeving bepaalt mede of solderen of lassen beter past. Wilt u een druktest of een nabehandeling, zet dat er dan meteen bij. Op korte termijn ontvangt u dan een prijs en een levertijd van ons. U belt ons op +31 6 42 96 28 78, elke werkdag tussen 8:00 en 17:00. Langsbrengen kan ook, want de werkplaats zit aan de Industriestraat 6G in Naaldwijk.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
