
Home/Hardsolderen Voedingsmiddelenindustrie
Hardsolderen Voedingsmiddelenindustrie
Hardsolderen en zilversolderen in onze werkplaats in Naaldwijk. Maatvast en zonder vervorming, en waar nodig met een druktest op lekkage.
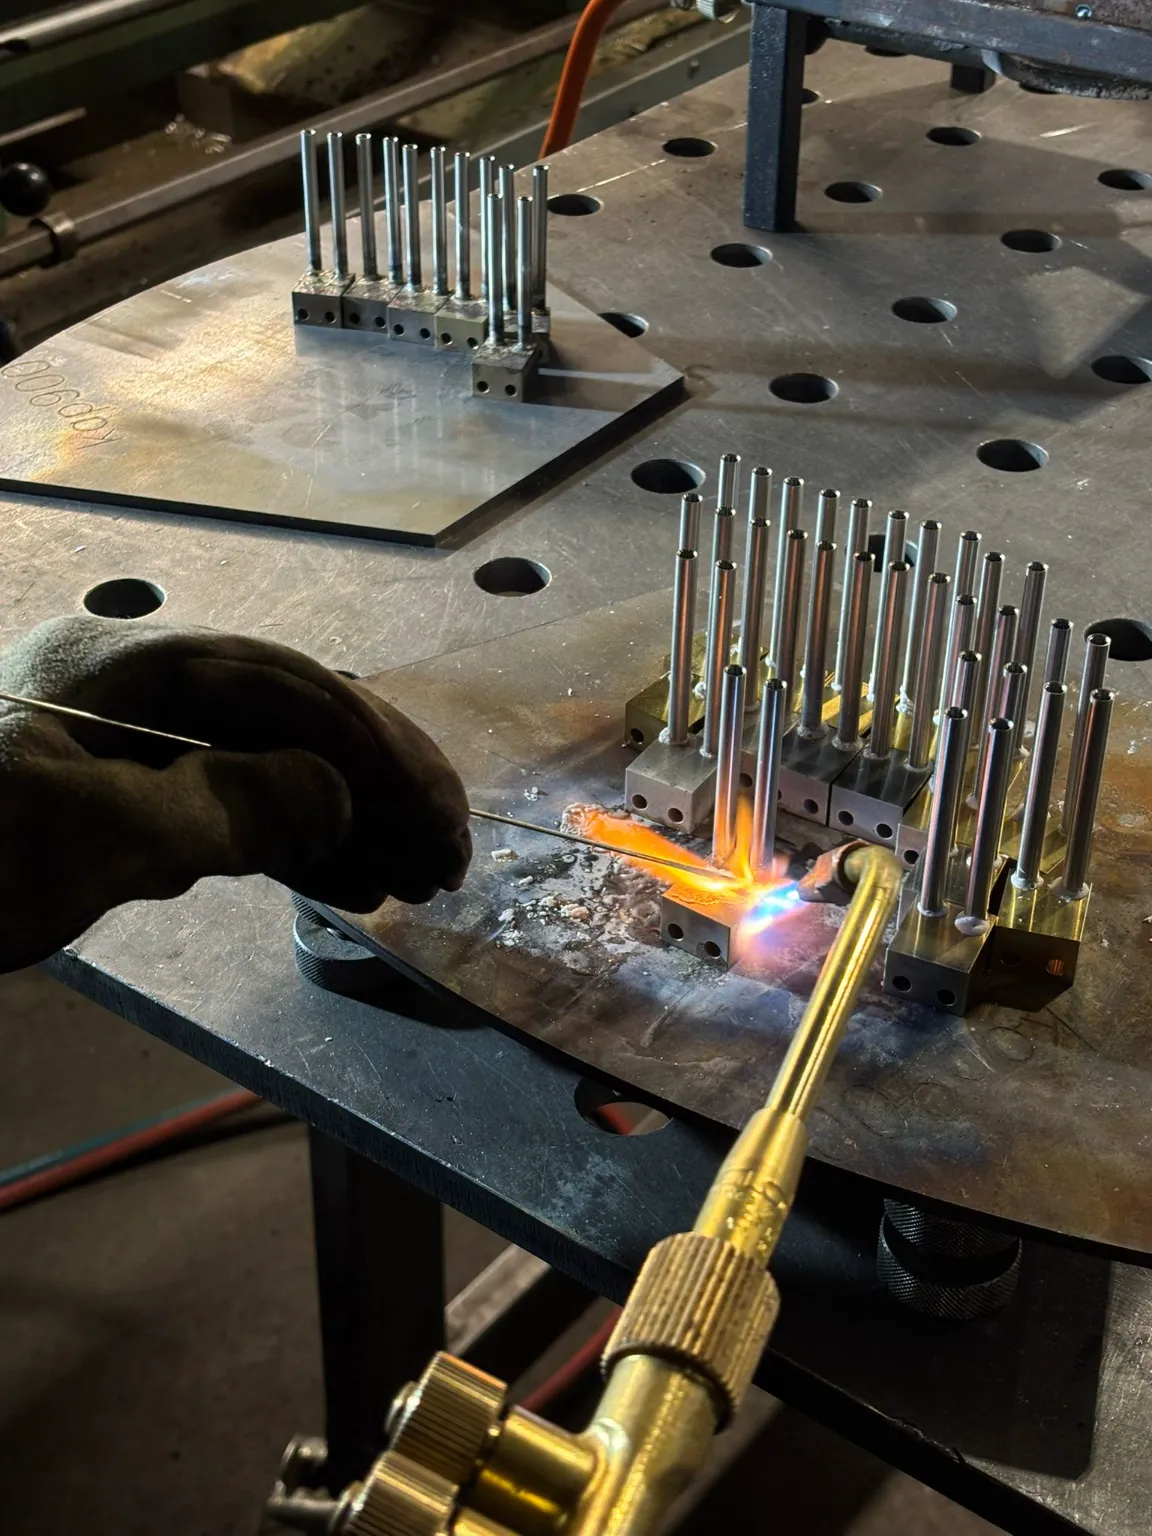
Hardsolderen voedingsmiddelenindustrie: eerlijk advies over waar het wel en niet hoort
Hardsolderen voedingsmiddelenindustrie is een combinatie waar wij bij Westland Metaalbewerking graag eerlijk over zijn, want niet elke verbinding in een foodlijn hoort gesoldeerd te worden. Dat lijkt een vreemde opening voor een bedrijf dat dagelijks hardsoldeert, maar het is precies het advies dat u van ons mag verwachten. In onze werkplaats in Naaldwijk doen wij hardsolderen, TIG lassen en MIG/MAG lassen naast elkaar. Daardoor hoeven wij geen techniek te verkopen die toevallig in huis is, en kunnen wij per onderdeel kiezen wat werkt. In de voedingsmiddelenindustrie is die keuze belangrijker dan in veel andere sectoren. Alles wat met product in aanraking komt, moet glad, dicht en goed reinigbaar zijn. Een soldeerverbinding bestaat uit twee delen die over elkaar heen vallen, met daartussen een fijne spleet die met soldeer is gevuld. Aan de buitenkant blijft daar een overgang over waar vuil zich kan vastzetten en waar u met schoonmaken niet goed bij komt. Voor productcontact adviseren wij daarom een doorgelaste, glad afgewerkte TIG-naad. Toch is er in een fabriek voor voedingsmiddelen genoeg werk waar hardsolderen juist de beste keuze is. Denk aan koelers, condensors en leidingdelen buiten de productzone, aan combinaties van koper of messing met RVS en aan machineonderdelen die maatvast moeten blijven. Op deze pagina laten wij zien hoe wij die afweging maken.
Ervaring met de foodsector
Op onze projectenlijst staan voor de voedingsmiddelenindustrie onder meer transportbanden en opvoerbanden die foodsafe moesten worden uitgevoerd, en een sporentrekker voor een marshmallowlijn in RVS die voedselveilig moest zijn. Daarnaast bouwden wij voor Toco Tholin in Naaldwijk een professionele industriële keuken waarin massageolie en balsems worden gemaakt. Ciska Bosman liet in haar review weten dat ze erg tevreden was over het meedenken en de service. Dat zijn projecten waarin RVS, laswerk en machinebouw de hoofdrol speelden. Ze laten wel zien dat wij weten hoe een productieomgeving werkt en welke vragen daar spelen voordat er ook maar één naad wordt gemaakt.
Waarom de verbindingskeuze hier zwaarder weegt
In een werkplaats of een kas merkt u een minder geschikte verbinding pas als er iets lekt of breekt. In een fabriek voor voedingsmiddelen kan een verkeerde keuze ook gevolgen hebben voor de reiniging en daarmee voor het product zelf. Daarom behandelen wij een aanvraag voor hardsolderen voedingsmiddelenindustrie anders dan een willekeurige soldeeropdracht. Wij vragen door, ook als u alleen een foto van een losse aansluiting stuurt. Dat kost aan het begin een paar minuten extra, maar het voorkomt dat er een onderdeel in uw lijn komt dat er goed uitziet en toch niet past bij de eisen van uw productieomgeving. Wij beslissen daarbij niet over uw normen of uw hygiëneplan, dat blijft uw terrein, maar wij zorgen dat de verbinding die wij maken aansluit bij wat u ons daarover vertelt.
Wanneer hardsolderen voedingsmiddelenindustrie wel past
Hardsolderen in een foodbedrijf is vooral zinvol op plekken waar het product niet komt. Dat is een groter deel van de fabriek dan veel mensen denken. Achter elke productielijn zitten frames, steunen, ophangingen, koelinstallaties, leidingwerk voor water of koudemiddel en machineonderdelen die nooit een stuk voedsel zien.
Constructiedelen buiten de productzone
Een steun, een beugel of een ophanging die niet met product in aanraking komt, mag gerust hardgesoldeerd worden. Dat loont vooral bij een overgang tussen twee soorten metaal, of wanneer het onderdeel na afloop exact in een bestaande opstelling moet vallen. Bij hardsolderen smelt het basismateriaal niet, dus het onderdeel trekt niet krom en de maten blijven zoals ze getekend zijn. Een frame dat zwaar wordt belast, lassen wij liever, omdat een lasnaad bij dragend werk meer kracht opvangt.
Koelers, condensors en warmtewisselaars
In vrijwel elk bedrijf dat voedsel verwerkt, wordt iets gekoeld of verwarmd. De warmtewisselaars die dat doen, zijn vaak van koper en messing. Dat soort koelers en condensors herstellen wij, en wij maken ze ook van de grond af nieuw. Een lek in het lamellenpakket, aan de pijpplaat of bij een aansluiting is met de brander meestal goed te verhelpen. Neem als voorbeeld een koelunit in een opslagruimte die bij een aansluiting koudemiddel verliest. Die laten hardsolderen gaat in veel gevallen sneller dan wachten op een nieuw exemplaar. Is de unit weer dicht gemaakt, dan kunnen wij de openingen afsluiten, er spanning op zetten en nagaan of de druk blijft staan.
Koper of messing aan RVS
In een fabriek waar veel RVS staat, komen geregeld overgangen voor naar koper of messing, bijvoorbeeld in leidingwerk of bij een aansluiting op een installatie. Een lasnaad tussen RVS en koper krijgt u niet goed, want de twee metalen hebben elk een heel ander smeltgedrag en een andere opbouw. Bij hardsolderen blijven ze allebei vast, terwijl het zilversoldeer zich aan beide oppervlakken hecht. Elke maand komt er bij ons een zending kleine warmtewisselaars binnen van een vaste opdrachtgever uit Limburg, met in elk messing blokje twee pijpjes van roestvast staal. Dat is dezelfde overgang die in een foodfabriek in leidingwerk voorkomt.
Machineonderdelen die moeten passen
In de machinebouw voor de foodsector gaat het vaak om onderdelen die na bewerking nog in een bestaande machine moeten passen. Dan telt elke tiende millimeter. Omdat hardsolderen minder warmte in het werkstuk brengt dan lassen, is de kans op vervorming kleiner, zeker bij dunwandige delen. Na het solderen gaat de schuifmaat erop, en waar dat nodig is, brengen wij het onderdeel op de draaibank of de freesbank terug naar de juiste maat.
Afwerking na het solderen
Een hardgesoldeerd onderdeel gaat bij ons altijd schoon de deur uit, zonder fluxresten. Op verzoek slijpen wij de naad bij of polijsten wij het geheel. Stralen, vertinnen, vernikkelen en poedercoaten laten wij voor het grootste deel bij vaste partners uitvoeren. Reken in dat geval op ongeveer een week extra. Geef bij hardsolderen voedingsmiddelenindustrie daarom vooraf aan welke afwerking u nodig hebt, zodat wij de planning daarop kunnen afstemmen.
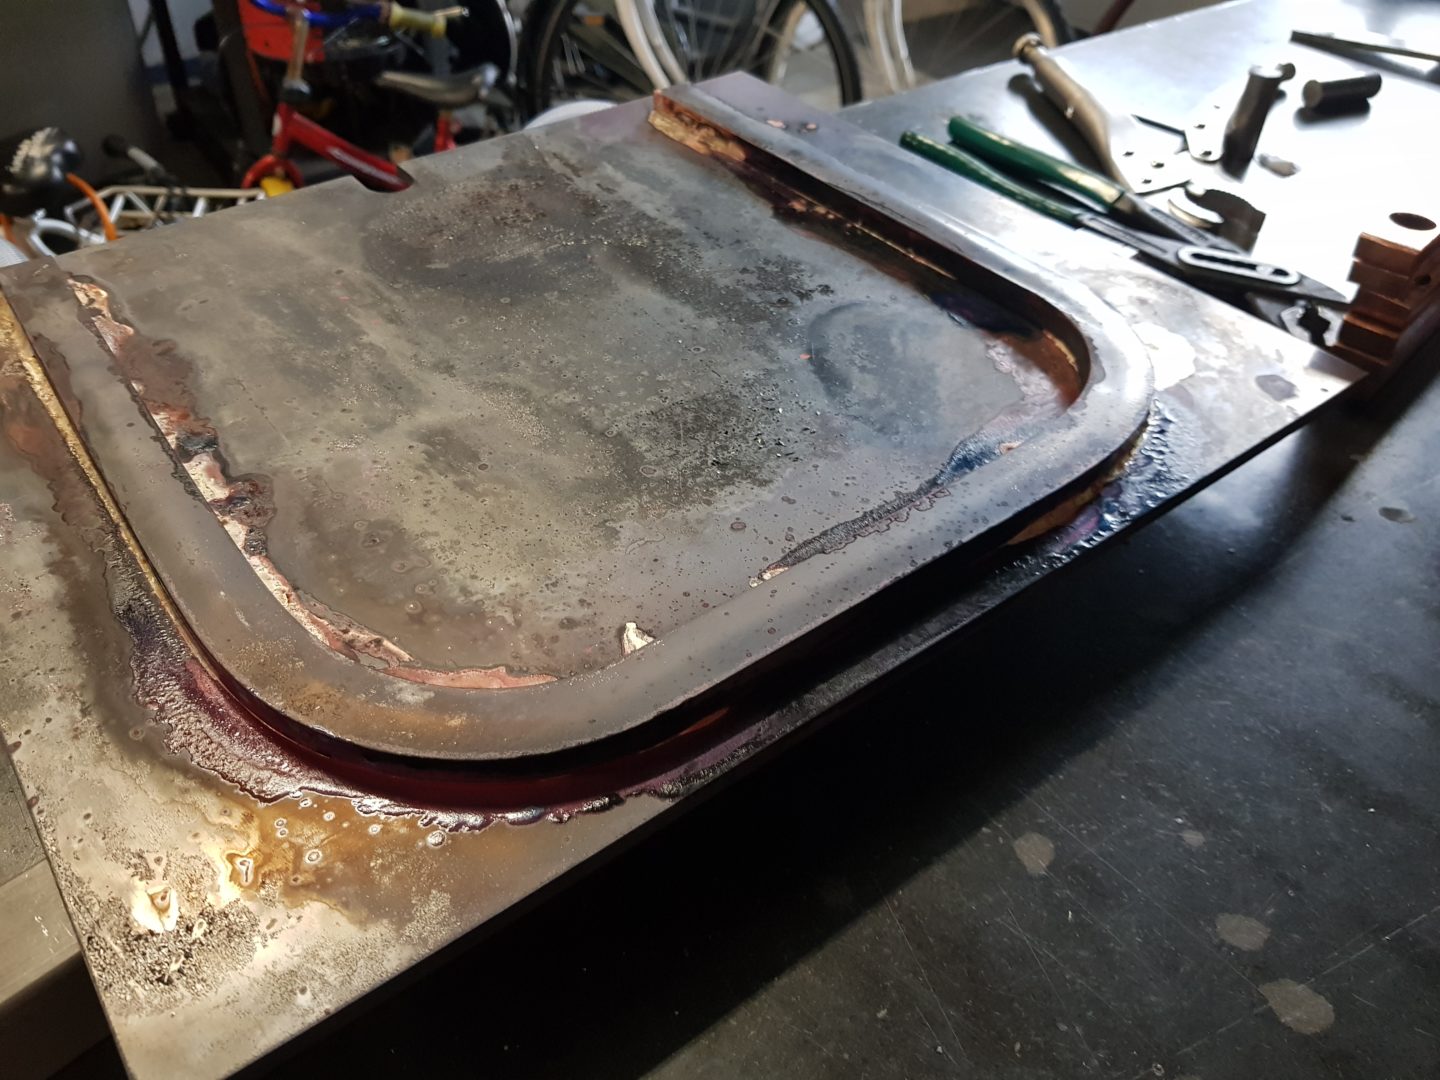
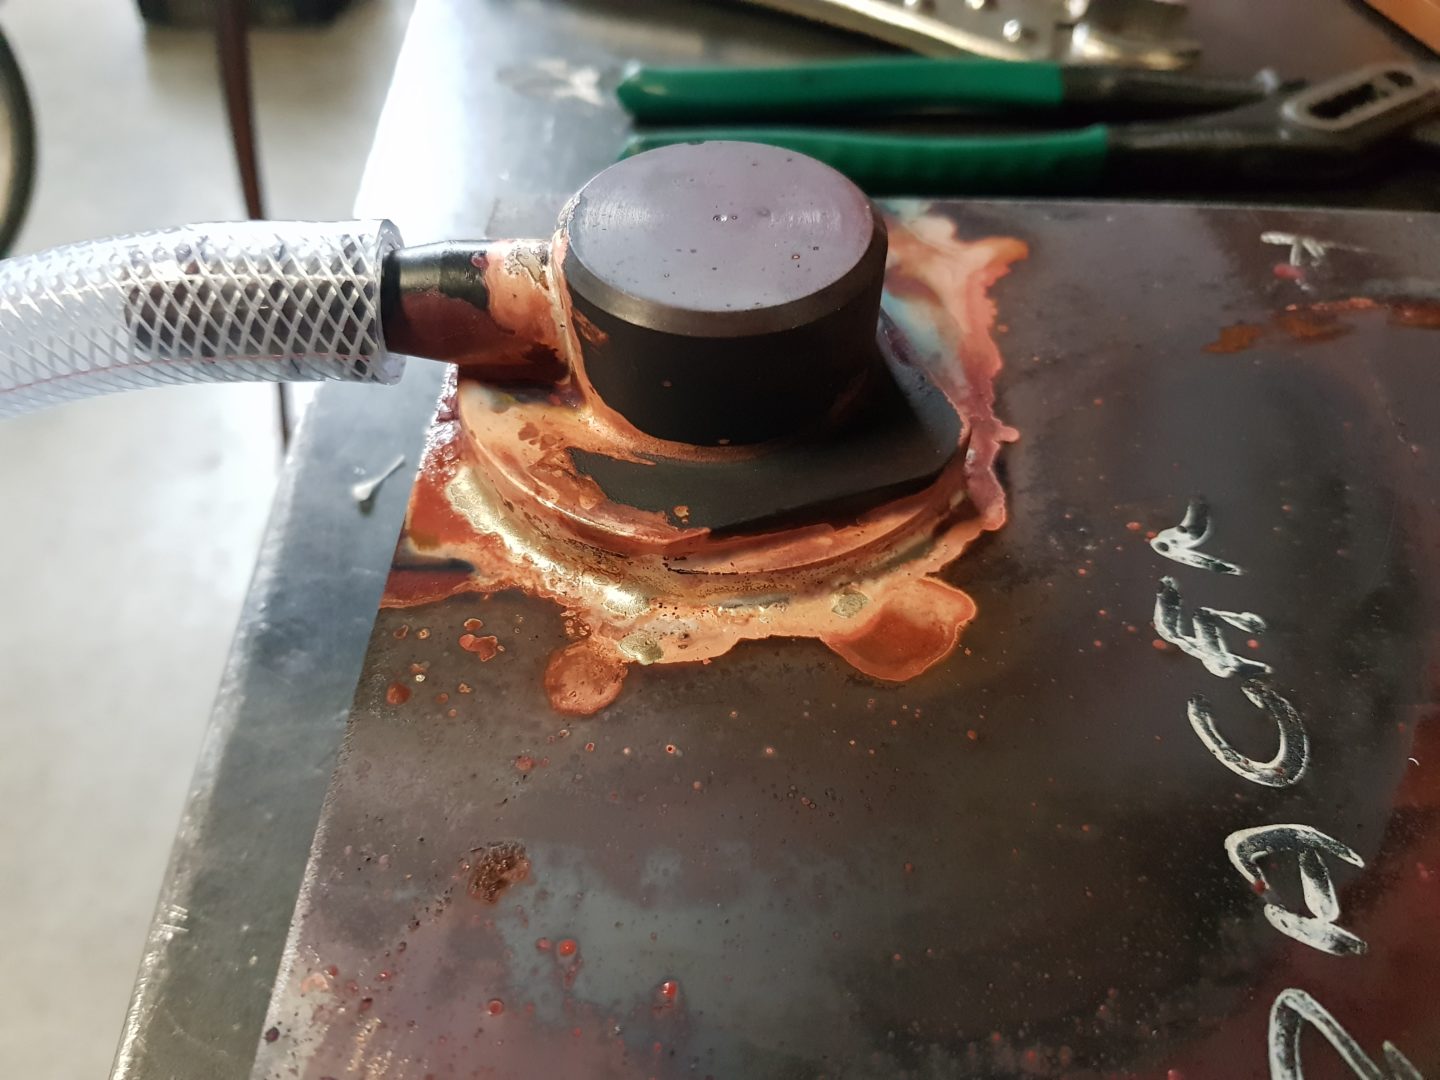
Waarom wij bij productcontact voor lassen kiezen
Het is verleidelijk om een klant gewoon te geven waar hij om vraagt. Toch zeggen wij nee als iemand een productgeleidend onderdeel wil laten hardsolderen, en wij leggen dan uit waarom. Een soldeernaad is technisch prima dicht, maar de vorm van de verbinding zelf is het probleem. Waar twee delen over elkaar vallen, blijft aan de rand een overgang bestaan. In een omgeving waar dagelijks wordt gereinigd, is dat een plek waar resten blijven hangen.
De TIG-naad als alternatief
Voor delen die met product in aanraking komen, maken wij een doorgelaste TIG-naad die glad wordt afgewerkt. Daarbij moet ook de binnenkant glad blijven. Bij RVS wordt die achterzijde in het algemeen met formeergas tegen oxidatie beschermd. Het TIG lassen van roestvast staal beheersen wij goed, tot plaatdiktes van een halve millimeter aan toe. Daardoor hoeft een dunne wand ons niet richting solderen te duwen.
Een voorbeeld van de afweging
Stel dat u een RVS-trechter heeft met een koperen koelspiraal eromheen. De trechter zelf raakt het product, dus die naden lassen wij. De koelspiraal zit aan de buitenkant en komt nooit met het product in aanraking. De aansluitingen van die spiraal kunnen wij prima hardsolderen, en dat is ook de enige praktische manier om koper aan de rest te verbinden. Zo krijgt één werkstuk twee technieken, elk op de plek waar ze het beste werken.
Volgorde maakt verschil
Bevat één werkstuk zowel las- als soldeerwerk, dan kiezen wij de volgorde. Doorgaans gaat het laswerk voor, zodat het materiaal al gekrompen is voordat de soldeernaad erin komt. Zo kan de hitte van de lasboog later geen schade meer doen aan de gesoldeerde verbinding. Omdat beide technieken bij ons onder één dak zitten, hoeft u daarvoor niet met twee partijen af te stemmen.
Wat dit betekent voor uw technische dienst
Veel aanvragen in de foodsector komen van een technische dienst of een onderhoudsmonteur die een kapot onderdeel in handen heeft en snel weer wil draaien. Voor hen is het prettig om één aanspreekpunt te hebben dat zowel kan solderen als lassen. U hoeft niet vooraf te bepalen welke techniek nodig is. U vertelt ons waar het onderdeel zit en wat het doet, en wij komen met een voorstel. Kiezen wij voor lassen terwijl u om hardsolderen vroeg, dan leggen wij uit waarom. Dat is geen theorie. Wij kregen ooit een onderdeel binnen dat volgens de klant te dun was om te lassen en daarom gesoldeerd moest worden, en uiteindelijk gaf een TIG-naad daar het betere resultaat. Het werkt ook de andere kant op, want waar metalen niet samen te lassen zijn of een onderdeel niet mag kromtrekken, raden wij juist solderen aan.
Stuur een tekening of foto en u hoort snel wat er kan en wat het kost.
Hardsolderen voedingsmiddelenindustrie in RVS: waar wij op letten
Roestvast staal is in de foodsector het meest gebruikte materiaal, en het is ook het materiaal waar hardsolderen het meeste vakmanschap vraagt. Er zijn drie punten die bepalen of een hardgesoldeerde verbinding in RVS het jaren volhoudt of na een paar maanden begint aan te slaan.
De juiste flux
RVS dankt zijn corrosievastheid aan een dun laagje chroomoxide. Een gewone flux krijgt dat laagje niet weg, en dan blijft het soldeer als een kraaltje boven op de naad liggen in plaats van erin te lopen. Wij gebruiken daarom een agressievere flux die het oppervlak tijdens het hele verwarmen vrijhoudt. Dat werkt goed, maar die flux tast het materiaal aan als de resten blijven zitten.
Kort op temperatuur blijven
Houdt u roestvast staal te lang in het gebied van grofweg vierhonderdvijftig tot achthonderdvijftig graden, dan ontstaan er chroomcarbiden en gaat de roestbestendigheid op die plek achteruit. Wij werken daarom met laag vloeiend zilversoldeer met vijfenvijftig procent zilver en verwarmen gericht met onze brander op propaan en zuurstof. Zo zit het werkstuk zo kort mogelijk in dat gevoelige gebied. Fosforkoper gebruiken wij op RVS nooit, omdat het fosfor daar brosse verbindingen vormt.
Nareinigen zonder uitzondering
Zodra het werkstuk is afgekoeld, gaat alle flux eraf, worden binnenliggende naden doorgespoeld en bekijken wij het oppervlak. Ziet u maanden na oplevering toch aanslag rond een naad, dan is achtergebleven flux bijna altijd de boosdoener. Een schone naad is bovendien nodig om goed te kunnen beoordelen, omdat een korst flux een klein lekje kan maskeren. Komt het soldeer aan de achterkant van de verbinding weer tevoorschijn, dan is de spleet over de volle lengte gevuld. Is de spleet niet volledig gevuld, dan kan er in een natte omgeving spleetcorrosie ontstaan, en daarom houden wij de pasvorm strak.
Hardsolderen voor de foodsector laten uitvoeren in Naaldwijk
Een opdracht voor hardsolderen voedingsmiddelenindustrie begint bij ons altijd met dezelfde vraag: waar komt dit onderdeel terecht? Raakt het product, staat het in een spoelzone, wordt het warm of koud, en moet het druk houden? Pas als wij dat weten, stellen wij een techniek voor.
Van foto tot levering
Stuur ons een foto, een schets of een tekening, en wij nemen telefonisch contact op over materiaal, stuks en planning. Puur soldeerwerk offreren wij doorgaans dezelfde of de volgende werkdag. In de dagen daarna zagen en draaien wij de delen passend, solderen wij ze en controleren wij wat druk moet houden. Gemiddeld staat uw werk na drie tot vijf werkdagen klaar.
Stilstand voorkomen
In een productiebedrijf kost een stilstaande lijn direct geld. Een kleine reparatie met haast kan bij ons vaak nog dezelfde of de volgende dag. Jesse Olsthoorn noemde ons in zijn review vakkundig en nauwkeurig, of het nu om een ingewikkelde constructie gaat of om een eenvoudig onderdeel. Bel bij spoed even van tevoren en stuur de maten mee, zodat wij weten welk soldeer en welke flux wij moeten pakken.
Enkelstuks en kleine series
Een groot deel van het hardsolderen voedingsmiddelenindustrie bestaat uit enkelstuks: een reparatie, een vervanger voor iets dat nergens meer leverbaar is, of een aanpassing aan een bestaande machine. Ook series van een paar tot enkele tientallen stuks zijn welkom, en dan krijgt elk exemplaar exact dezelfde behandeling. Soms bouwen wij daarvoor een hulpstuk dat de delen tijdens het solderen vasthoudt. Omdat wij met de hand werken en geen CNC-straat hebben, raden wij voor echt grote aantallen identieke delen eerder een gespecialiseerde partij aan.
Contact en bezorging
Onze werkplaats ligt aan de Industriestraat 6G in Naaldwijk, en daar kunt u onderdelen afgeven en weer meenemen. Zit uw bedrijf in het Westland, Den Haag, Rotterdam of Delft, dan rijden wij het werk ook naar u toe. Telefonisch zijn wij op werkdagen tussen 8:00 en 17:00 te bereiken via +31 6 42 96 28 78, en u hoort vlot wat het kost en wanneer het klaar is.
Veelgestelde vragen over hardsolderen voedingsmiddelenindustrie
Voor alles wat het product raakt, raden wij het af. In de voedingsmiddelenindustrie moeten zulke oppervlakken glad, dicht en goed reinigbaar zijn. Een soldeerverbinding is een overlapping met een fijne spleet. Aan de rand daarvan kan vuil zich vastzetten op een plek waar u met reinigen slecht bij komt. Voor productcontact maken wij daarom een doorgelaste TIG-naad die glad wordt afgewerkt. Ook de binnenkant van die naad moet glad blijven. Voor delen buiten de productzone is hardsolderen wel een prima keuze. Wij vragen daarom altijd eerst waar het onderdeel terechtkomt.
Wij hardsolderen vooral onderdelen die niet met product in aanraking komen. Denk aan steunen, beugels en ophangingen. Ook koperen en messing koelers en condensors horen daarbij. Lekken aan lamellen, pijpplaten en aansluitingen maken wij weer dicht. Leidingwerk waarin RVS overgaat in koper of messing is een ander typisch voorbeeld. Daarnaast solderen wij machineonderdelen die na bewerking precies moeten passen. Zware dragende frames lassen wij liever. Twijfelt u, stuur dan een foto en vertel waar het onderdeel zit.
Wij letten op drie dingen. Ten eerste gebruiken wij een flux die het chroomoxide op RVS goed openbreekt. Ten tweede houden wij het werkstuk zo kort mogelijk op hoge temperatuur. Daarvoor werken wij met laag vloeiend zilversoldeer en verwarmen wij gericht. Ten derde verwijderen wij alle fluxresten en spoelen wij inwendige naden door. Daarnaast houden wij de pasvorm strak, zodat de spleet volledig met soldeer wordt gevuld. Een gevulde spleet laat geen ruimte voor spleetcorrosie. Fosforkoper gebruiken wij op RVS nooit.
Een lasnaad tussen koper en RVS houdt het niet. De metalen gedragen zich bij hitte te verschillend. Bij hardsolderen blijven beide delen vast. Alleen het zilversoldeer smelt en hecht zich aan de twee oppervlakken. Zo krijgt u een sterke en dichte overgang tussen twee metalen die anders niet samengaan. In een vochtige omgeving kijken wij wel naar elektrochemische aantasting tussen de metalen. Is dat risico er, dan stellen wij een beschermende laag op de overgang voor. Die afweging maken wij per onderdeel.
Ja, wij repareren koelers, condensors en andere warmtewisselaars in koper en messing. Het begint met een flinke schoonmaakbeurt, want olie en oud vuil laten het soldeer niet hechten. Dan kijken wij hoeveel materiaal er rond het lek nog over is. Blijkt de wand te zwak, dan hoort u dat meteen en kijken wij samen naar een nieuwe unit. Is de wand in orde, dan maken wij het lek met de brander dicht. Een koeler die druk moet houden, kunnen wij vervolgens afsluiten en onder druk zetten. Daarmee is de reparatie gecontroleerd voordat de unit terug de fabriek in gaat. Haast kan bij kleine reparaties vaak binnen een dag.
Ja, en het TIG lassen van roestvast staal ligt ons zelfs bijzonder goed. Ook wanden van slechts een halve millimeter lassen wij door. Voor zwaarder constructiewerk zetten wij MIG/MAG in. Hebben wij zowel de productgeleidende delen als de gesoldeerde koeldelen in handen, dan leveren wij één afgewerkt geheel. De volgorde van bewerken kiezen wij dan zelf. Het laswerk komt meestal eerst aan de beurt. Zo kan de lashitte achteraf geen kwaad meer aan het soldeer. Voor u scheelt dat het afstemmen tussen twee leveranciers.
Reken voor een gewone opdracht op drie tot vijf werkdagen. De eerste dag gaat op aan uw aanvraag en ons telefoongesprek. Daarna volgen het passend maken van de delen en het solderen of lassen. Wat druk moet houden, controleren wij aan het eind op lekkage. Daarna kunt u het werk komen halen, of wij brengen het. Moet er nog gestraald of vernikkeld worden, tel dan ongeveer een week op. Spoedwerk bespreken wij altijd apart. Vaak kan er dan meer dan u verwacht.
Wij kunnen al aan de slag met een maatschets, een tekening of een paar duidelijke foto’s. Noem daarbij de materialen en het aantal stuks. Geef ook aan waar het onderdeel in uw fabriek terechtkomt en of het met product in aanraking komt. Wij bellen kort terug als er nog iets ontbreekt. Bij een klus die uit alleen soldeerwerk bestaat, ligt de offerte meestal binnen één werkdag bij u. U kunt ons bellen op +31 6 42 96 28 78. Wij zijn bereikbaar van maandag tot en met vrijdag van 8:00 tot 17:00. U bent ook welkom aan de Industriestraat 6G in Naaldwijk.
Vertel wat er gesoldeerd moet worden.
Een foto, een schets of een tekening is genoeg. U krijgt snel antwoord met een prijs en een levertijd.
Industriestraat 6G, 2671 CT Naaldwijk
60702842
